Chinese
 English
 Deutsch
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- Rapport sur le marché des batteries de puissance en Chine S1 2026 : Six tendances qui redéfinissent la demande d'équipements de batterie
- Guide de configuration d'un laboratoire de batteries à semi-conducteurs clés en main
- Matériaux conducteurs pour batteries au lithium : guide comparatif CNT vs graphène
- Guide étape par étape pour s'associer avec un développeur de technologie de batteries sodium-ion en Chine
- Un guide complet pour la mise en œuvre de la technologie des batteries à semi-conducteurs industrielles dans la fabrication
Système intégré de formation de batteries et solutions de classement pour lignes de production clés en main
Par Neil Zhao
Une cellule lithium-ion quitte la chaîne d'assemblage sous la forme d'un ensemble de matériaux — électrodes revêtues, séparateur, électrolyte — mais ce n'est pas encore une batterie. Pendant les 12 à 48 heures suivantes, elle est placée dans une armoire de formation connectée à une électronique de précision appliquant des impulsions de charge et de décharge programmées. Un film nanométrique invisible se développe à l'interface électrolyte-anode. La cellule libère des gaz générés par des réactions secondaires. Sa capacité réelle — le chiffre qui apparaîtra sur sa fiche technique — est mesurée pour la première fois. C'est la formation. Le système qui l'exécute — armoires de formation, chambres de vieillissement, unités de tri et l'infrastructure de données qui les relie — constitue le dernier contrôle qualité dans la fabrication des batteries.Fabricants chinois de systèmes de formation de batteries, y compris des fournisseurs intégrés comme TOB NEW ENERGY, ont fait de ce processus une compétence clé. Cet article explique ce que fait un système de formation et de vieillissement de batterie, comment en évaluer un, et pourquoi l'intégration de la formation, du vieillissement et du tri dans une plateforme unifiée est plus importante que les spécifications de n'importe quel composant individuel.
Module 1 : L'électrochimie qui rend la formation irremplaçable
Trois événements électrochimiques se produisent pendant la formation. Chacun définit un plafond de performance qu'aucun processus en aval ne peut dépasser.
Formation du film SEI
Lors de la première charge, les solvants de l'électrolyte et les sels de lithium subissent une réduction à la surface de l'anode, déposant une couche de passivation — l'interface solide-électrolyte. Le film SEI conduit les ions. Il bloque les électrons. Sa qualité — épaisseur, densité, composition chimique, uniformité — détermine l'efficacité coulombique du premier cycle, la durée de vie à long terme et le comportement en matière de sécurité dans des conditions d'utilisation abusives.
La densité de courant de formation contrôle directement la morphologie du SEI. Des courants plus faibles produisent des films plus denses et plus uniformes au prix d'un temps de formation plus long. Des courants plus élevés accélèrent le débit mais produisent des films plus rugueux et plus poreux qui consomment plus de lithium et se dégradent plus rapidement. Les protocoles de formation multi-étapes — où le courant progresse par plusieurs niveaux — équilibrent la qualité du film et le débit. Une fois le SEI formé, les cycles ultérieurs ne peuvent que le modifier progressivement. Le protocole de formation fixe le plafond de la durée de vie — une contrainte avec laquelle les ingénieurs d'application de TOB NEW ENERGY travaillent lors du développement de recettes de formation spécifiques aux clients.
Génération de gaz
La décomposition de l'électrolyte lors de la première charge produit des gaz — éthylène, hydrogène, CO, CO₂. Dans les cellules de type poche (pouch cells), ce gaz doit être collecté dans un sac à gaz et éliminé avant le scellage final. Le gaz résiduel déplace l'électrolyte des pores de l'électrode, augmente l'impédance interne et peut provoquer le gonflement de la cellule. Les systèmes de formation de cellules de type poche de TOB NEW ENERGY intègrent l'application de pression à ces niveaux pour maintenir le contact avec l'électrode tout en fournissant un chemin de collecte des gaz. Sans une pression uniforme pendant la génération de gaz, les couches d'électrodes peuvent se délaminer localement. Les cellules cylindriques et prismatiques à boîtier rigide gèrent le gaz par un confinement rigide, mais l'accumulation de pression interne affecte toujours la qualité de l'interface si le protocole de formation ne la prend pas en compte.
Activation et stabilisation de la capacité
La formation comprend la première charge (formation du SEI), la première décharge (activation de la capacité) et les cycles ultérieurs à faible débit (stabilisation de la capacité). La capacité mesurée pendant la formation est le premier point de données réel de la cellule — mais elle dérive au cours des cycles initiaux à mesure que le SEI se stabilise et que les matériaux des électrodes subissent une relaxation structurelle. La vitesse à laquelle la capacité converge vers une valeur stable est elle-même un indicateur de qualité. Les cellules qui nécessitent de nombreux cycles pour se stabiliser présentent souvent des incohérences sous-jacentes qui réapparaîtront sous forme de défaillances sur le terrain des mois après l'expédition.
Module 2 : Formation, vieillissement, tri — Un système, trois fonctions
Un système de formation de batterie n'est pas une machine unique. Il intègre trois fonctions de processus connectées par une architecture de données.
La formation applique les premiers cycles de charge-décharge. Chaque cellule occupe un canal indépendant dans une armoire de formation, recevant son profil de courant et de tension programmé. L'indépendance des canaux est critique — la diaphonie électrique entre les canaux adjacents dégrade la précision de mesure de chaque cellule. La durée de formation varie de 12 à 48 heures selon la chimie et le protocole, ce qui en fait l'étape unique la plus longue de la fabrication des batteries.
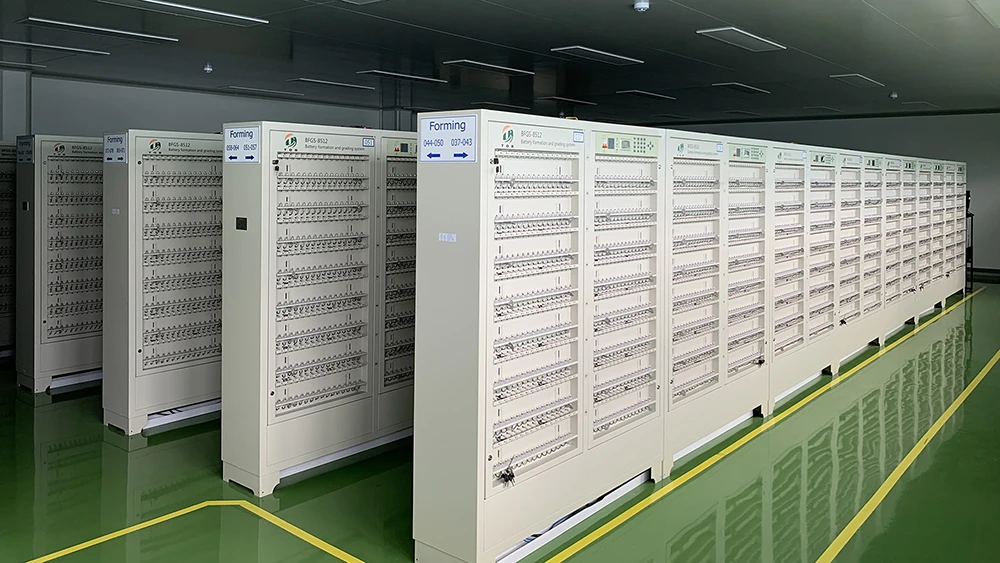
Machine de formation de batteries cylindriques
Le vieillissement suit la formation. Les cellules sont maintenues à une température contrôlée — vieillissement à température élevée entre 35 et 45 degrés Celsius suivi d'un vieillissement à température ambiante — pendant des jours, voire des semaines. Pendant cette période, le SEI se stabilise, l'électrolyte imprègne complètement les pores de l'électrode et les cellules présentant une autodécharge anormale se révèlent par une chute de tension en circuit ouvert. Le vieillissement n'est pas une attente. C'est un processus de filtrage qui prend du temps car les processus de stabilisation physique et chimique qu'il surveille prennent du temps.
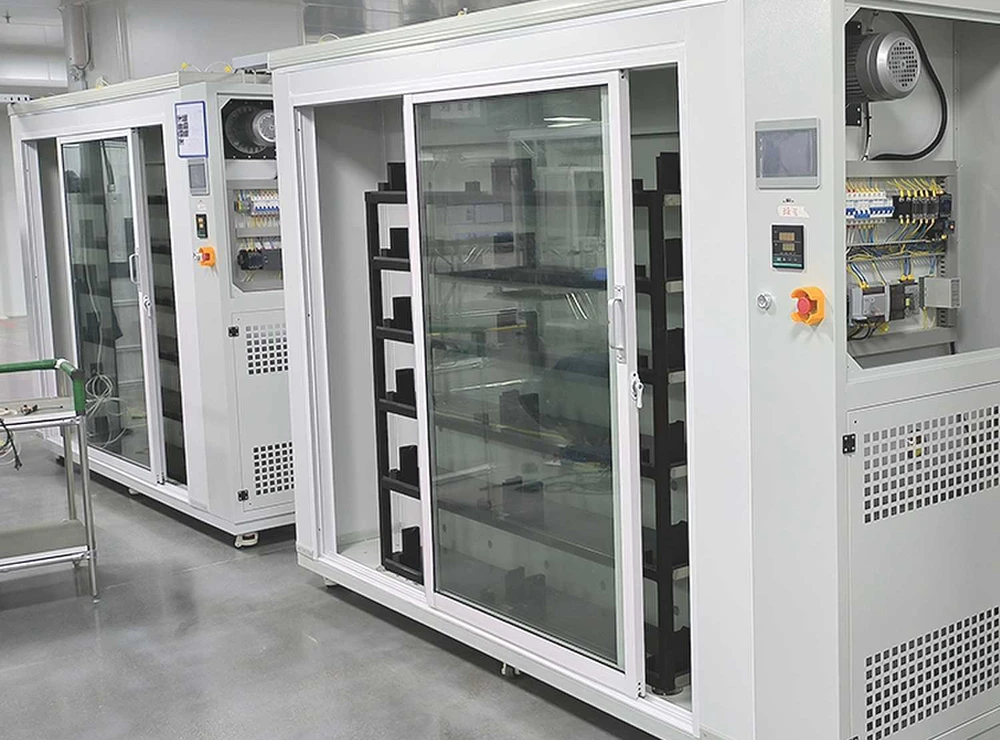
Armoire de vieillissement de batteries
Le tri complète la séquence. Après le vieillissement, chaque cellule reçoit une mesure finale de capacité et de résistance interne. Les cellules sont triées dans des bacs de performance — classe de capacité, classe de résistance interne, classe d'autodécharge — pour garantir que les cellules expédiées dans le même lot offrent des performances constantes. Les tolérances de tri de qualité automobile peuvent atteindre ±0,1 % de la capacité nominale, exigeant une précision de mesure que seule une électronique de qualité formation de haute précision peut fournir.
L'architecture de données reliant ces trois fonctions est aussi importante que le matériel. Les données de formation — tension, courant, capacité, température par canal — doivent circuler vers le tri pour les décisions de classement. Les données de vieillissement — taux de chute de la tension en circuit ouvert (OCV) — doivent être recoupées avec les données de formation pour identifier les cellules dont le comportement d'autodécharge est anormal par rapport à leurs mesures de formation. Lorsque ces trois fonctions proviennent de fournisseurs différents, les interfaces de données deviennent un projet d'ingénierie distinct. TOB NEW ENERGY élimine ce problème au niveau de l'architecture.
Les systèmes intégrés de formation, de vieillissement et de tri sur une plateforme de données unifiée empêchent cette fragmentation de retarder la mise en service de la production. Les trois fonctions partagent une seule architecture de données. Les données de formation circulent directement vers le tri sans exportation, importation ou conversion de format. Pour les responsables de production qui ont connu l'alternative — trois fournisseurs, trois formats de données, trois ensembles de documentation d'interface — cette intégration n'est pas une fonctionnalité. C'est l'absence d'un problème de production récurrent.
Module 3 : Spécifications clés pour l'équipement de formation de batteries
Indépendance des canaux
Le nombre de canaux détermine le débit par armoire. L'indépendance des canaux — le degré d'isolation électrique entre les canaux adjacents — détermine la précision de la mesure. Pour les cellules de qualité automobile nécessitant un tri de capacité de ±0,1 %, la diaphonie des canaux n'est pas une spécification mineure. C'est un critère de réussite ou d'échec.
Précision du courant et de la tension
La précision du courant est généralement spécifiée à ±0,05 % de la pleine échelle, la précision de la tension à ±0,02 %. Ces chiffres définissent la précision du tri. Mais la précision de la fiche technique et la précision réelle divergent après des mois de fonctionnement continu 24h/24 et 7j/7. Une armoire de formation subit une dérive des composants. La précision six mois après l'étalonnage — et non la précision le jour de l'installation — détermine la fiabilité du tri. Les systèmes de formation du fournisseur incluent des spécifications de dérive à long terme publiées et des protocoles d'étalonnage définis — car en production, le chiffre de précision sur la fiche technique est moins important que le chiffre de précision que le système conserve après 5 000 heures de fonctionnement continu.
Uniformité de la température
Les cellules génèrent de la chaleur pendant la formation — à partir de l'effet Joule et des réactions exothermiques de formation de la SEI. Si l'armoire de formation ne peut pas évacuer cette chaleur de manière uniforme, les cellules situées à différents endroits dans l'armoire se forment à des températures différentes. La cinétique de croissance de la SEI dépend de la température. Les cellules formées à des températures différentes développent systématiquement des durées de vie en cycle différentes. L'uniformité de la température de l'armoire doit être comprise dans une plage de ±1 degré Celsius. Les armoires de formation de TOB NEW ENERGY, par exemple, maintiennent une uniformité de ±0,5 degré.
Contrôle de la pression pour les cellules de type poche (pouch cells)
Les cellules de type poche nécessitent une pression externe uniforme pendant la formation — généralement de 0,3 à 1,0 MPa — pour maintenir le contact avec les électrodes et diriger le gaz dégagé vers le sac de collecte. La non-uniformité de la pression sur la surface de la cellule provoque un déplacement localisé de l'électrolyte et une perte de capacité permanente dans cette zone. La planéité de la plaque de pression, la répartition des capteurs et la résolution du contrôle déterminent l'uniformité.
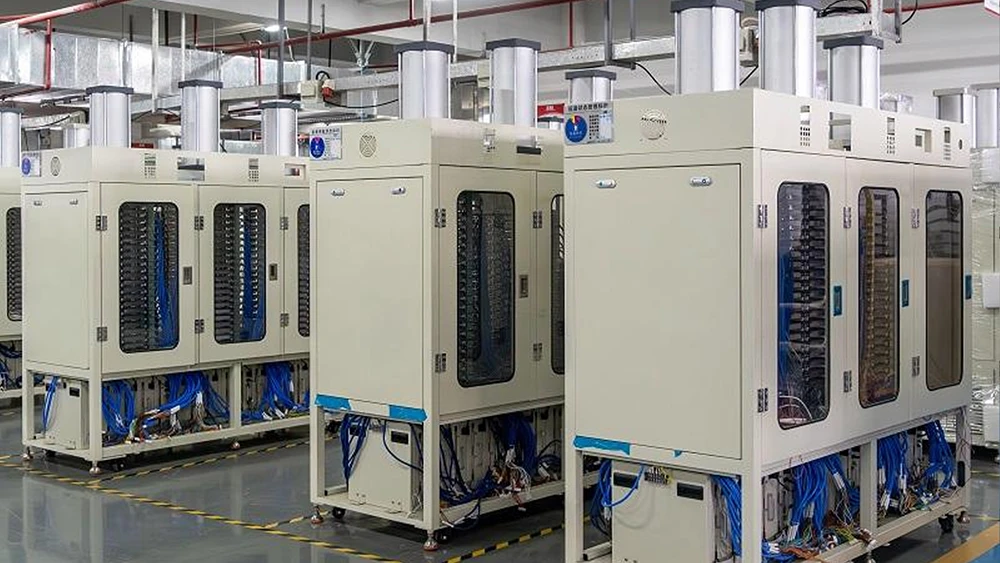
Machine de formation par presse chauffante pour cellules de type poche
Régénération d'énergie
La formation est l'étape de fabrication la plus énergivore. Une usine d'un gigawattheure peut avoir des dizaines de milliers de canaux fonctionnant simultanément. Les systèmes de formation régénératifs récupèrent 70 à 85 pour cent de l'énergie déchargée pendant la formation, la réinjectant dans le réseau ou vers d'autres canaux en cours de charge. Les systèmes de formation régénératifs de TOB NEW ENERGY récupèrent l'énergie de décharge à ce niveau. À l'échelle de la production, il ne s'agit pas d'une préférence environnementale — c'est un coût opérationnel cumulé sur une décennie de service.
Traçabilité des données
Chaque cellule qui quitte une usine de batteries a besoin d'un certificat de naissance numérique — quel canal, quelle station de vieillissement, quelle unité de tri, quel protocole, quel résultat. Le système de données de formation doit s'interfacer avec le MES de l'usine via des protocoles industriels standard — OPC-UA, SECS/GEM. L'architecture des données de formation de TOB NEW ENERGY prend en charge les protocoles standard spécifiquement pour éviter ce problème. Un format propriétaire fermé crée une dette d'intégration qui se cumule pour chaque cellule produite.
Module 4 : Adapter le système de formation à l'échelle de production
Échelle de laboratoire — quelques unités à quelques dizaines de canaux. Priorité : précision de mesure et flexibilité du protocole. L'équipement de formation à l'échelle du laboratoire de TOB NEW ENERGY prend en charge une large exploration des paramètres tout en maintenant une précision de mesure de qualité recherche.
Échelle pilote — des centaines de canaux. Priorité : validation du protocole à une échelle représentative de la production. Le système de formation pilote doit utiliser le même matériel et les mêmes logiciels de canal que le système de production afin que les protocoles de formation validés à l'échelle pilote soient directement transférés à l'atelier de production. Les systèmes de formation pilotes de TOB sont matériellement identiques aux unités de production — le protocole qui fonctionne sur la ligne pilote est le protocole qui est chargé dans l'usine.
Échelle de production — des milliers à des dizaines de milliers de canaux. Priorité : débit, densité de canaux et fiabilité du tri automatisé. La zone de formation occupe 30 à 40 pour cent de la surface totale de l'usine. La densité de canaux — canaux par mètre carré — affecte directement l'efficacité du capital de l'usine. La manipulation automatisée des cellules entre les stations de formation, de vieillissement et de tri réduit les coûts de main-d'œuvre et les dommages liés à la manipulation.
L'équipement de tri, couvert par les brevets CN202122171465 et CN202122170781, relève le défi de la fiabilité du tri automatisé au débit de production. Le brevet anti-colmatage en particulier résout un problème invisible à l'échelle du laboratoire ou pilote mais décisif en production : une seule cellule bloquée sur un convoyeur de tri — une cellule sur des dizaines de milliers traitées ce jour-là — arrête toute la ligne de tri jusqu'à ce qu'un opérateur intervienne.
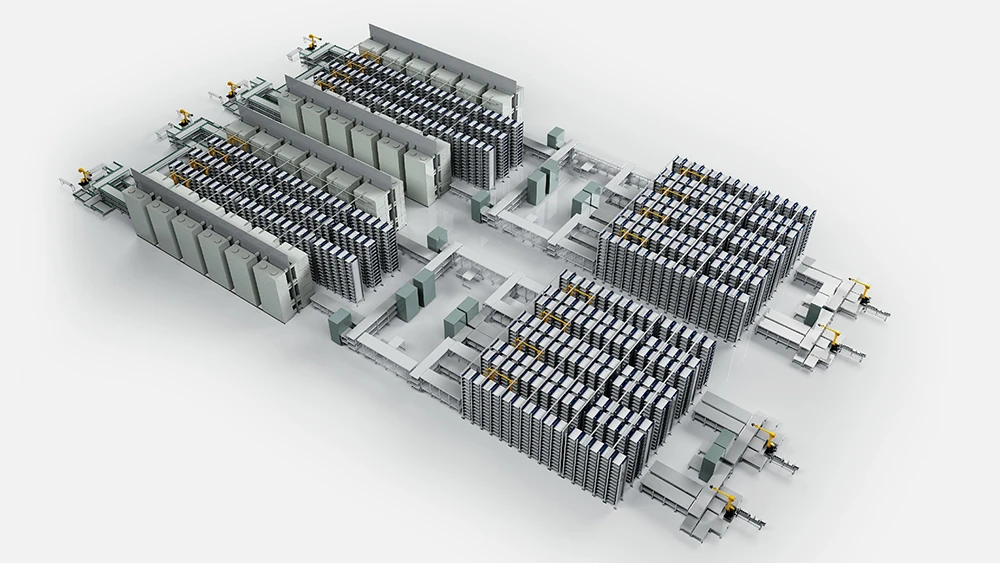
Système de formation de batterie et ligne de tri
Module 5 : Évaluer un fournisseur de système de formation de batterie
Au-delà des fiches techniques — où les chiffres de précision du courant et du nombre de canaux semblent souvent similaires d'un fournisseur à l'autre — plusieurs critères d'évaluation distinguent les partenaires de systèmes de formation des simples vendeurs d'équipement.
Premièrement : la formation, le vieillissement et le tri sont-ils intégrés sur une plateforme de données unifiée ? Demandez au fournisseur de démontrer le flux de données complet, du canal de formation à la station de vieillissement jusqu'au bac de tri. Si la démonstration implique une clé USB ou une exportation manuelle de fichiers à un moment quelconque, le système n'est pas intégré. La plateforme de formation de TOB transmet les données de formation directement au vieillissement et au tri — aucune exportation manuelle.
Deuxièmement : quelle est la dérive de précision à long terme et quel est le protocole d'étalonnage ? TOB NEW ENERGY fournit des données de dérive sur douze mois et des procédures d'étalonnage documentées. Un fournisseur qui ne propose que des spécifications de précision initiale vous demande de découvrir la dérive par vous-même.
Troisièmement : le fournisseur possède-t-il une expertise en processus de formation au-delà du matériel ? Le livrable le plus précieux d'un fournisseur de système de formation n'est pas l'armoire. C'est le protocole de formation — le profil spécifique de courant, de tension, de température et de pression qui produit une qualité de film SEI optimale pour votre chimie de cellule. Le développement de protocoles en interne par TOB pour de multiples chimies signifie que l'équipement est livré avec une connaissance des processus, et pas seulement du matériel.
Quatrièmement : comment les canaux défaillants sont-ils gérés à l'échelle de la production ? Dans une usine avec des dizaines de milliers de canaux, les défaillances individuelles des canaux sont statistiquement inévitables. Le système doit automatiquement détecter, isoler et signaler les canaux défaillants. De manière critique, un canal défaillant ne doit pas dégrader la précision de mesure des canaux adjacents. Demandez au fournisseur de démontrer l'isolation des défaillances de canal. Si un canal défaillant affecte ses voisins, le système présente un mode de défaillance en cascade qui ne devient visible qu'à l'échelle de la production.
Module 6 : La formation définit la référence de la batterie
Chaque processus de fabrication en amont de la formation — mélange, revêtement, calandrage, assemblage — définit le potentiel de la cellule. La formation définit sa réalité. La qualité du film SEI verrouille le plafond de la durée de vie en cycle. La précision du tri verrouille la cohérence des produits expédiés. Les deux sont irréversibles.
Le système de formation occupe plus d'espace au sol dans l'usine et consomme plus d'énergie que toute autre étape de fabrication individuelle. C'est aussi la moins visible — les armoires de formation sont des racks d'électronique sans pièces mobiles. Le coût d'un système de formation de batterie inadéquat n'est pas visible dans la feuille de calcul des dépenses en capital. Il est visible des mois plus tard, dans les taux de retour sous garantie, dans les retards de qualification des équipementiers automobiles remontant à une incohérence de capacité provenant de la diaphonie des canaux de formation ou de la non-uniformité de la température.
Choisir un système de formation et de vieillissement de batterie signifie acheter l'infrastructure de qualité par laquelle chaque cellule passe avant l'expédition. Les fabricants chinois de systèmes de formation de batteries comme TOB NEW ENERGY ont investi dans cette infrastructure — non seulement dans l'électronique, mais aussi dans la connaissance des processus, l'architecture des données et la gestion de la précision qui transforment la formation d'une étape de fabrication en une garantie de qualité.
Résumé du système de formation de batterie : Le système de formation — comprenant les armoires de charge, les chambres de vieillissement et les unités de tri — est le dernier point de contrôle qualité dans la fabrication des batteries. Pendant 12 à 48 heures, trois événements irréversibles définissent les performances de la cellule : la croissance du film SEI sur l'anode, la génération et l'élimination des gaz, et la mesure initiale de la capacité pour le tri. Les spécifications clés de l'équipement incluent l'indépendance des canaux, la précision du courant et de la tension avec des données de dérive à long terme, l'uniformité de la température sur les positions de l'armoire, le contrôle de la pression pour les cellules de type poche et la récupération d'énergie régénérative. Un système intégré de formation-vieillissement-tri sur une plateforme de données unifiée élimine les risques de compatibilité des données et de mise en service qu'introduisent les systèmes fragmentés multi-fournisseurs.TOB NEW ENERGY fournit des systèmes intégrés de formation de batteries avec des spécifications de dérive publiées, un développement interne de protocoles de formation pour de multiples chimies, et un équipement de tri couvert par les brevets CN202122171465 et CN202122170781.
Neil Zhao — Directeur technique, Xiamen TOB New Energy Technology Co., Ltd.
 abonnez-vous