Chinese
 English
 Deutsch
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- Rapport sur le marché des batteries de puissance en Chine S1 2026 : Six tendances qui redéfinissent la demande d'équipements de batterie
- Guide de configuration d'un laboratoire de batteries à semi-conducteurs clés en main
- Matériaux conducteurs pour batteries au lithium : guide comparatif CNT vs graphène
- Guide étape par étape pour s'associer avec un développeur de technologie de batteries sodium-ion en Chine
- Un guide complet pour la mise en œuvre de la technologie des batteries à semi-conducteurs industrielles dans la fabrication
Matériaux conducteurs pour batteries au lithium : guide comparatif CNT vs graphène
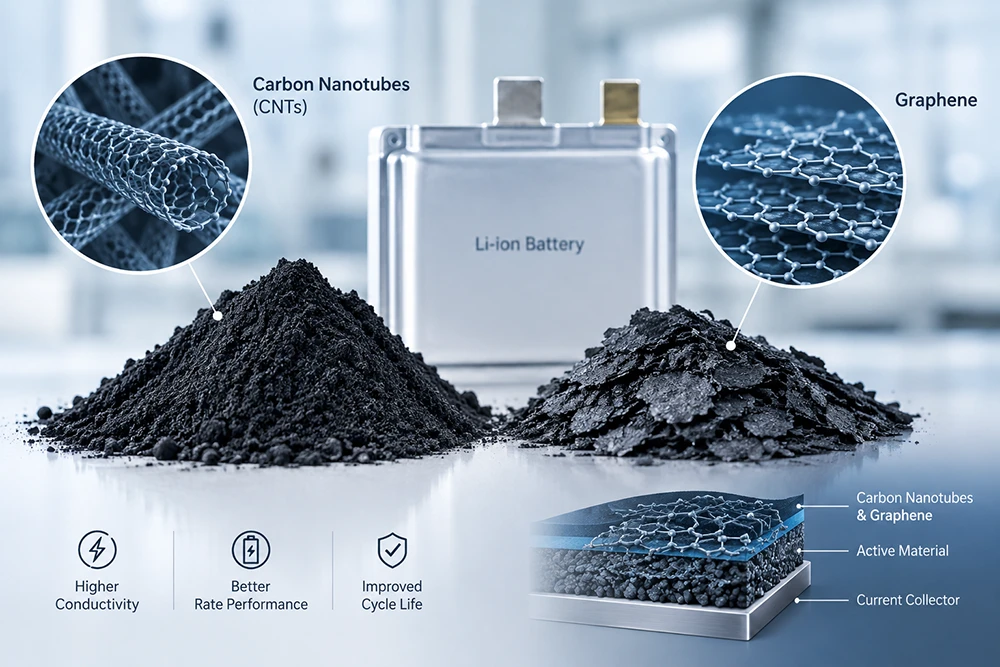
Matériaux conducteurs dans les batteries lithium-ion : Nanotubes de carbone, Graphène, et au-delà
Le matériau actif détermine la quantité d'énergie qu'une cellule peut stocker. L'additif conducteur détermine si cette énergie peut être extraite.
Cette distinction est sous-estimée dans la plupart des formulations d'électrodes. Une cathode avec 96 % de NMC et 2 % de noir de carbone semble efficace sur le papier — maximum de matériau actif, minimum de poids mort. En pratique, cette formulation peut fournir 15 % de capacité utilisable en moins qu'une formulation à 94 % de NMC avec un réseau conducteur correctement conçu.
L'additif conducteur est le système d'autoroute électronique de l'électrode. Lorsqu'il est sous-spécifié, sur-dispersé ou mal distribué, le matériau actif devient électrochimiquement isolé. Les ions lithium peuvent se déplacer. Les électrons ne le peuvent pas.
Ce guide compare les quatre classes dominantes de matériaux conducteurs — noir de carbone, nanotubes de carbone, graphène et graphite conducteur — par rapport à des critères d'approvisionnement mesurables : exigences de charge, comportement de percolation, difficulté de dispersion et coût de l'équipement.
La matrice de comparaison des additifs conducteurs
| Matériau | Charge typique (% en poids) | Surface spécifique (m²/g) | Rapport d'aspect | Conductivité électrique (S/cm) | Indice de coût relatif |
| Noir de carbone (Super P) | 2–5 | 60–70 | ~1 (sphérique) | 10–100 | 1,0x |
| Noir d'acétylène | 2–4 | 60–80 | ~1 | 50–200 | 1,2x |
| Ketjenblack (EC-300J) | 1–3 | 800–1 400 | ~1 | 100–500 | 4–6x |
| MWCNT | 0,5–2 | 200–400 | 100–1 000 | 10³–10⁴ | 8–15x |
| SWCNT | 0,1–0,5 | 500–1 200 | 1 000–10 000 | 10⁴–10⁵ | 40–80x |
| Nanoplaquettes de graphène | 1–3 | 500–1 500 | 100–1 000 (2D) | 10³–10⁴ | 10–20x |
| Graphite conducteur | 3–8 | 10–30 | ~1 | 10²–10³ | 0,8x |
L'indice de coût n'est pas la mesure de décision. La mesure de décision est le coût par unité de conductivité d'électrode obtenue — et ce chiffre dépend presque entièrement de la qualité de la dispersion.
Noir de carbone : la référence de l'industrie et ses limites
Le noir de carbone reste l'additif conducteur par défaut pour plus de 90 % de la production de batteries lithium-ion. Il est peu coûteux, bien compris et compatible avec pratiquement toutes les chimies de cathode.
Le mécanisme est un contact point par point. Les particules de noir de carbone forment des chaînes et des amas qui relient les particules de matériau actif. À une charge de 2–3 % en poids, il existe suffisamment de contacts pour établir un chemin électronique continu — le seuil de percolation.
La limite :Les réseaux à contact ponctuel sont fragiles. Lors du calandrage, les chaînes de noir de carbone sont comprimées et rompues. Après un calandrage à 3,2 g/cm³, un réseau Super P peut perdre 30 à 40 % de sa conductivité initiale. La cellule fonctionne toujours, mais la capacité de débit et les performances à courant élevé se dégradent.
Là où le noir de carbone cesse de fonctionner :
- NMC à haute teneur en nickel (Ni > 80 %) avec une faible conductivité électronique à la surface des particules
- Anodes à dominante silicium, où l'expansion volumique perturbe le réseau de carbone à chaque cycle
- Électrodes épaisses (charge surfacique > 4 mAh/cm²), où la longueur du chemin électronique dépasse la portée du réseau à contact ponctuel
- Cathodes à l'état solide, où l'électrolyte ne fournit aucun pontage ionique et où le réseau électronique doit être auto-porteur
Nanotubes de carbone : percolation à charge fractionnaire
Les CNT modifient l'équation de percolation. Un seul nanotube multi-parois avec un rapport d'aspect de 500 offre la même connectivité électronique que plusieurs centaines de particules de noir de carbone — pour une fraction de la masse.
Le changement de dosage est substantiel :
| Système conducteur | Charge requise pour une conductivité équivalente | Impact sur la densité énergétique (vs 3 % en poids de noir de carbone) |
| Noir de carbone uniquement | 3,0 % en poids | Référence |
| Noir de carbone + 0,5 % en poids de MWCNT | 2,0 % en poids au total | +0,5 % de matière active |
| MWCNT uniquement | 1,0 % en poids | +1,5 % de matière active |
| MWCNT + 0,1 % en poids de SWCNT | 0,5 % en poids au total | +2,2 % de matière active |
Au niveau de la cellule, 2 % de matière active supplémentaire se traduisent par une densité énergétique environ 2 % plus élevée — un gain significatif pour les programmes de véhicules électriques et de stockage d'énergie où chaque Wh/kg est disputé.
Le problème de dispersion qui freine l'adoption des CNT
Les CNT arrivent sous forme de faisceaux enchevêtrés maintenus par les forces de van der Waals. Ces faisceaux doivent être séparés en tubes individuels pour offrir leur avantage en termes de rapport d'aspect.
Si la dispersion échoue, trois résultats se produisent :
- Les agglomérats agissent comme des défauts.Les faisceaux de CNT non dispersés se comportent comme des particules conductrices, et non comme des réseaux. L'amélioration de la conductivité est marginale. Le coût est entièrement supporté.
- Surconcentration localisée.Les agglomérats créent des régions à haute conductivité adjacentes à des régions sans conductivité. La densité de courant devient non uniforme pendant la charge. Une formation de lithium localisée s'ensuit.
- Défaillance mécanique du revêtement.Les gros faisceaux de CNT bouchent les filtres de la filière à fente et créent des lignes de filière sur la surface de l'électrode.
Cas de défaillance documenté :Une ligne de production a remplacé 0,8 % en poids de MWCNT par 2 % en poids de noir de carbone sans mettre à niveau le processus de mélange. Le revêtement a produit des lignes de filière visibles à des intervalles de 15 mm sur toute la largeur. La résistance de l'électrode mesurée était 40 % plus élevée que celle de la référence au noir de carbone. La cause profonde était la présence d'agglomérats de CNT dépassant 50 μm de diamètre passant à travers l'espace de la filière à fente et perturbant le champ d'écoulement.
Aperçu technique :La dispersion des CNT est un problème d'énergie de cisaillement, pas un problème de temps. Prolonger le temps de mélange à faible cisaillement ne sépare pas les faisceaux — cela les fait circuler. Pour obtenir une séparation individuelle des tubes, il faut soit une dispersion rotor-stator à haut cisaillement, un broyage à trois cylindres, ou une pâte de CNT pré-dispersée avec une mesure de qualité de dispersion vérifiée. TOB New Energy fournitdes équipements de dispersion et de mélange à haut cisaillement pour les bouillies conductrices de CNTavec des tests de qualité de dispersion validés (taille de particule D50
Graphène : Le problème de réempilement que personne ne budgétise
Les nanoplaquettes de graphène offrent une surface spécifique élevée et une conductivité dans le plan qui dépasse théoriquement celle des CNT. La géométrie 2D permet un contact étendu avec les particules de matière active plutôt que le contact ponctuel ou linéaire du noir de carbone et des CNT.
La réalité de la fabrication diffère de la fiche technique.
Les nanoplaquettes de graphène ont une forte tendance à se réempiler en structures de type graphite pendant le séchage. À mesure que le solvant s'évapore, les forces capillaires rapprochent les plaquettes adjacentes. Le résultat est un additif conducteur qui arrive sous forme de graphène haute performance et finit sous forme de graphite basse performance dans l'électrode finie.
Stratégies d'atténuation et leurs compromis :
| Stratégie | Efficacité | Impact sur les coûts |
| Fonctionnalisation de surface (groupes carboxyle, hydroxyle) | Modérée ; réduit le réempilement mais diminue la conductivité dans le plan | +30–60 % du coût des matériaux |
| Système hybride : graphène + CNT | Élevée ; les CNT agissent comme des espaceursentre les plaquettes | +10–20 % du coût total de l'additif conducteur |
| Profil de séchage rapide | Modéré ; limite la fenêtre de réempilage | Contraint la conception du four de séchage |
| Additif d'électrolyte pour séparation in-situ | En cours de développement | Non éprouvé à l'échelle de la production |
Pour la plupart des formulations d'électrodes, le graphène donne les meilleurs résultats dans une architecture hybride avec des CNT, et non en tant qu'additif conducteur autonome.
Graphite conducteur : l'option sous-estimée pour les anodes
Le graphite conducteur est rarement évoqué dans les formulations de cathodes, mais il joue un rôle spécifique et précieux dans l'ingénierie des anodes.
Du graphite naturel ou synthétique avec une surface spécifique de 10 à 30 m²/g est ajouté à hauteur de 3 à 8 % en poids aux formulations d'anodes, en particulier pour :
- Les anodes mélangées au silicium, où le graphite améliore le contact électronique entre les particules de silicium et compense une partie de l'expansion volumique
- Les anodes à charge rapide, où le chemin conducteur doit supporter des densités de courant élevées sans polarisation excessive
- Les anodes LFP dans certaines configurations
Le graphite conducteur est peu coûteux et se disperse beaucoup plus facilement que les CNT ou le graphène. Sa limite est la charge massique : 3 à 8 % en poids représentent un poids mort qui réduit la densité énergétique. Cela le limite aux applications où la capacité de débit et la durée de vie cyclique l'emportent sur la densité énergétique gravimétrique.
Guide de dépannage : Défauts du réseau conducteur
| Symptôme | Cause probable | Méthode de diagnostic | Action corrective |
| Résistance d'électrode élevée (>50 Ω·cm après calandrage) | Charge conductrice insuffisante ou réseau rompu | Mesure par sonde à quatre pointes sur l'électrode | Augmenter la charge de 0,5 % en poids ou passer au noir de carbone à haute structure |
| Perte de capacité à un taux >1C | Défaillance du réseau de contact ponctuel à courant élevé | Test de capacité de débit ; analyse dQ/dV | Remplacer 50 % du noir de carbone par des MWCNT à 0,5–1 % en poids |
| Stries de filière dans le revêtement | Agglomérats de CNT ou de graphène non dispersés | Test de filtration ; granulomètre sur la suspension | Passer à une dispersion à haut cisaillement ; vérifier D99 |
| Résistance d'électrode non uniforme sur la bande | Mauvaise uniformité de dispersion | Cartographie de la résistance à 5 positions sur la largeur | Augmenter l'énergie de mélange ; valider avec la distribution de taille des particules |
| Fissuration de l'électrode après séchage | Surface spécifique excessive de l'additif conducteur | Inspection visuelle ; test de pelage d'adhérence | Réduire la charge de Ketjenblack ou de graphène ; augmenter le liant de 0,3 % en poids |
| Faible efficacité du premier cycle | Additif conducteur consommant du lithium | Formation dQ/dV ; analyse ICP de la cellule cyclée | Réduire la teneur en carbone à haute surface spécifique |
Implications pour l'équipement : la dispersion est le goulot d'étranglement
Le choix du matériau conducteur détermine le coût de la formulation. L'équipement de dispersion détermine si ce coût est rentabilisé ou gaspillé.
Exigences en matière d'équipement par type de matériau conducteur :
| Matériau conducteur | Méthode de mélange | Spécification clé de l'équipement |
| Noir de carbone | Mélange planétaire sous vide standard | Vide jusqu'à -0,09 MPa ; taux de cisaillement 1 000–5 000 s⁻¹ |
| MWCNT (poudre) | Dispersion à haut cisaillement + mélange planétaire | Vitesse en bout de rotor >20 m/s ; temps de dispersion 30–90 min |
| MWCNT (pâte pré-dispersée) | Planétairemélange sous vide uniquement | Teneur en matières solides de la pâte 5–10 % ; D99 vérifié |
| Nanoplaquettes de graphène | Dispersion à haut cisaillement + séchage contrôlé | Taille des plaquettes D50 5–15 μm ; vitesse de rampe de séchage |
| Hybride CNT/graphène | Ajout séquentiel : CNT d'abord, graphène ensuite | Dispersion en deux étapes avec vérification intermédiaire de la taille des particules |
La différence de coût d'équipement entre une salle de mélange standard et une salle de mélange capable de traiter les CNT est significative. Un disperseur à haut cisaillement avec la vitesse en bout de rotor et la capacité de vide requises ajoute 80 000 à 200 000 $ à une ligne de production. Une pâte de CNT pré-dispersée élimine ce coût en capital mais ajoute 15 à 40 $ par kilogramme au coût des matériaux.
Foire aux questions (FAQ)
Q : Quelle est la charge minimale de CNT requise pour remplacer le noir de carbone ?
R : 0,5–1,0 % en poids de MWCNT peut remplacer 2–3 % en poids de noir de carbone tout en maintenant une conductivité d'électrode équivalente, à condition que la dispersion permette d'obtenir une séparation individuelle des tubes (D99
Q : Le graphène peut-il remplacer complètement le noir de carbone en tant qu'additif conducteur ?
R : Non recommandé. Le réempilement du graphène pendant le séchage réduit sa conductivité effective, et les formulations à base de graphène seul présentent généralement une résistance d'électrode plus élevée que les systèmes hybrides graphène/CNT. Le graphène est plus performant à 1–2 % en poids combiné à 0,3–0,5 % en poids de CNT.
Q : Comment vérifier que ma dispersion de CNT est adéquate avant le revêtement ?
R : Trois mesures : distribution de la taille des particules (D50 à travers un filtre de 25 μm avec
Q : Les additifs conducteurs sont-ils nécessaires pour les cathodes de batteries à l'état solide ?
R : Oui, et à des charges plus élevées que pour les cellules à électrolyte liquide. Les électrolytes solides ne fournissent aucun chemin de conduction électronique, le réseau conducteur doit donc être entièrement auto-porteur. Les formulations de cathode à l'état solide typiques utilisent 3–5 % en poids de carbone conducteur combiné à 20–40 % en poids d'électrolyte solide.
Prêt à concevoir votre réseau conducteur ?
Le choix de l'additif conducteur est une décision de formulation. La performance du réseau conducteur est une décision d'équipement. Le meilleur CNT au monde n'apporte aucun avantage s'il arrive à la filière de revêtement sous forme d'agglomérat.
TOB New Energyfournit des systèmes complets de manipulation et de dispersion de matériaux conducteurs, allant des disperseurs à haut cisaillement et mélangeurs planétaires sous vide à l'approvisionnement en pâte de nanotubes de carbone (CNT) pré-dispersée et aux lignes de revêtement d'électrodes. L'équipement est fabriqué et validé dans une usine unique à Xiamen, en Chine, avec des tests de qualité de dispersion effectués sur votre chimie de cathode réelle avant l'expédition. Demandez une consultation sur les matériaux conducteurs et l'équipement de dispersion avec des prix directs d'usine.
 abonnez-vous