Chinese
 English
 Deutsch
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- Guide de configuration d'un laboratoire de batteries à semi-conducteurs clés en main
- Matériaux conducteurs pour batteries au lithium : guide comparatif CNT vs graphène
- Guide étape par étape pour s'associer avec un développeur de technologie de batteries sodium-ion en Chine
- Un guide complet pour la mise en œuvre de la technologie des batteries à semi-conducteurs industrielles dans la fabrication
- Comment sélectionner un fournisseur professionnel d'équipements de batterie pour une production à haut volume
Guide de configuration d'un laboratoire de batteries à semi-conducteurs clés en main
La transition mondiale des cellules lithium-ion liquides vers les architectures à l'état solide de nouvelle génération représente l'évolution la plus importante en matière de fabrication de systèmes de stockage d'énergie électrochimique. Si les laboratoires universitaires font régulièrement état de démonstrations de demi-cellules à haute capacité, le fossé technologique entre la synthèse d'un gramme de poudre d'électrolyte solide et l'assemblage d'une cellule à poche multicouche fonctionnelle à l'état solide demeure considérable.
Pour les instituts de recherche, les laboratoires universitaires et les divisions de développement de batteries automobiles, le principal obstacle à la commercialisation réside rarement dans l'électrochimie théorique. Il s'agit plutôt de la continuité des procédés, de la gestion de l'humidité et du contrôle de la pression interfaciale. Un programme de développement pilote réussi exige une installation intégrée et clé en main où chaque équipement, du broyage des précurseurs à l'encapsulation des cellules, fonctionne dans des conditions environnementales calibrées.
En tant que pionnier mondial des équipements et matériaux clés en main,TOB NOUVELLE ÉNERGIEa conçu des lignes de R&D complètes pour les batteries à l'état solide, déployées dans des laboratoires de pointe à travers le monde. Ce guide propose une feuille de route technique pour la mise en place d'un laboratoire de développement de batteries à l'état solide de qualité industrielle.
1. Fondements environnementaux : Lignes de boîtes à gants inertes vs. Chambres ultra-sèches
Contrairement à la fabrication classique des batteries lithium-ion où un point de rosée de -40 °C en salle sèche est la norme, les procédés chimiques à l'état solide imposent des contraintes environnementales beaucoup plus strictes en fonction du système électrolytique choisi :
- Systèmes à base de sulfures (LPS, LPSCl, Argyrodites) :Les électrolytes solides à base de sulfure réagissent de manière irréversible avec les traces d'humidité atmosphérique pour produire du sulfure d'hydrogène (H₂S), un gaz dangereux.2Le gaz S) se détériore tout en diminuant la conductivité ionique. Le traitement nécessite un ensemble intégré de boîtes à gants sous argon ou azote avec H₂ continu.2O et O2purification (
- Systèmes à base d'oxydes (LLZO, LATP) :Bien que chimiquement stables dans l'oxygène ambiant, les céramiques commePoudre de LATPet LLZO forment du carbonate de lithium passif (Li2CO3) des films de surface se forment au contact de l'air. Ces couches non conductrices augmentent la résistance interfaciale, ce qui impose une manipulation sous atmosphère sèche avant le frittage.
- Systèmes polymères et composites (PEO / polymérisation in situ) :Sensibilité modérée à l'humidité, nécessitant des conditions de salle blanche avec des points de rosée contrôlés pour éviter les réactions secondaires pendant la polymérisation.
Pour les installations clés en main complètes, TOB fournit des modulessalles sèches industriellesavec des systèmes de rotors dessiccants à plusieurs étages, associés à des lignes de boîtes à gants de transit à plusieurs stations qui permettent un transfert sans interruption entre la manipulation des poudres, le revêtement et l'assemblage sans exposition à l'atmosphère.
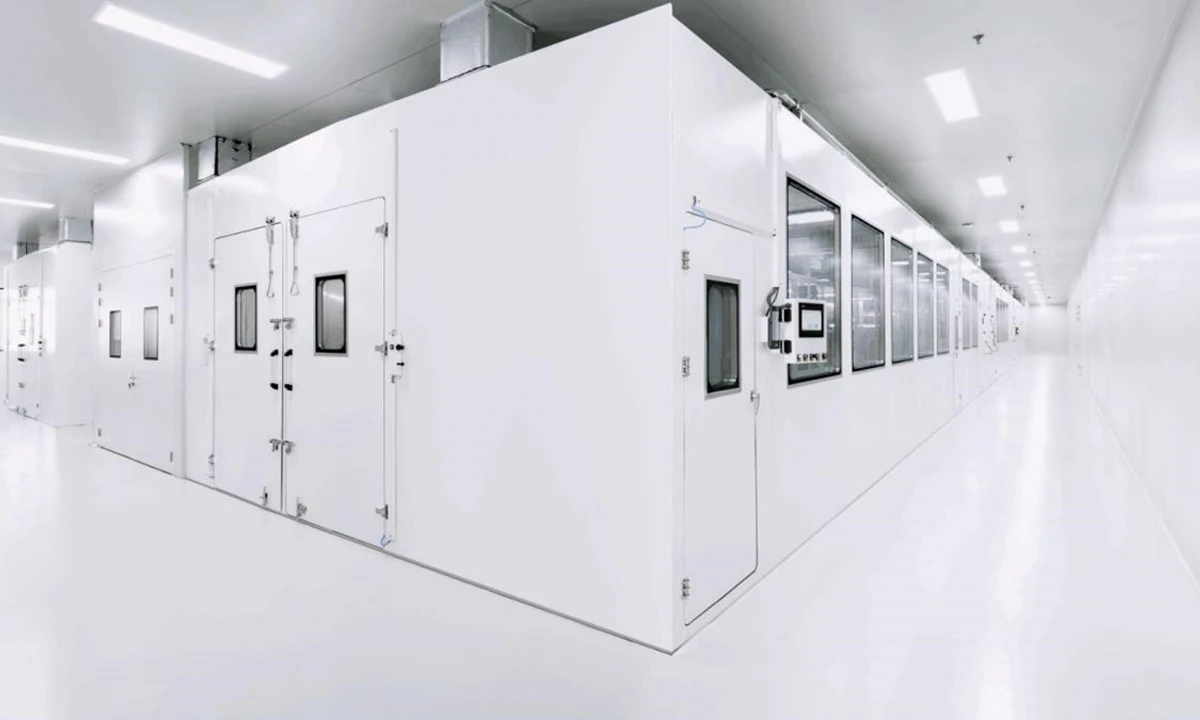
2. La chaîne d'équipements de laboratoire à semi-conducteurs clés en main
Une ligne de R&D industrielle est divisée en quatre zones de processus interconnectées :
| Étape du processus | Équipement clé | Paramètres d'ingénierie critiques | Solution TOB |
| Phase 1 : Synthèse de poudre et de suspension | Broyeur planétaire à billes et mélangeur sous vide à cisaillement élevé | Taille des particules D50 ≤ 1,5 μm, compatibilité avec les solvants non polaires (xylène, heptane) | Broyeurs à billes planétaires et mélangeurs sous vide étanches compatibles avec les boîtes à gants |
| Phase 2 : Fabrication de la membrane électrolytique | Enduiseuse à fente et lamineuse à transfert | Épaisseur de la membrane : 15 à 40 µm, tolérance d’épaisseur : ±1 µm, sans défaut. | Machine de lamination par transfert d'électrolyte solide |
| Phase 3 : Empilage et consolidation des cellules | Empileur en Z de précision et presse isostatique à chaud (en cours de développement) | Pression hydrostatique omnidirectionnelle (100–300 MPa), contrôle de la température (60–90°C) | Presses isostatiques à chaud haute pression (WIP) et pré-scelleuses sous vide pour sachets |
| Phase 4 : Essais et caractérisation in situ | Dispositifs de test de batteries à pression constante | Pression de pile programmable (0,1–10 MPa), mesure EIS en temps réel | Dispositifs de pression à semi-conducteurs sur mesure et cyclers multicanaux |
3. Percée majeure : Élimination de l’impédance interfaciale solide-solide
Dans les batteries liquides classiques, l'électrolyte pénètre naturellement par capillarité dans la matrice poreuse de l'électrode, établissant un contact intime à l'échelle nanométrique. Dans les cellules tout-solide, le contact physique est strictement solide-solide. Les aspérités microscopiques de la surface entraînent un contact point à point, provoquant une concentration localisée du courant, une résistance interfaciale élevée et une pénétration prématurée des dendrites de lithium.
Pour résoudre ce problème, les lignes pilotes modernes à semi-conducteurs utilisent deux étapes essentielles :
A. Transfert d'électrolyte et lamination :Dépôt direct par fente d'une suspension d'électrolyte solide fragile sur des couches de cathode actives, suivi d'un transfert continu à l'aide d'un système dédié.Machine de lamination par transfert d'électrolyte solideCela minimise l'espace vide et élimine les risques liés à la manipulation de la membrane autoportante.
B. Pressage isostatique à chaud (en cours) :Contrairement aux presses planes uniaxiales qui provoquent une concentration des contraintes en bordure et une répartition inégale de la densité, le pressage isostatique à chaud applique une pression de fluide hydraulique uniforme (jusqu'à 300 MPa) à haute température. Ce procédé déforme plastiquement les couches composites, éliminant les micro-vides et permettant d'atteindre la densité de remplissage théorique sur toute la surface active.
4. Protocole d'assemblage de la cellule prototype
Le passage des piles bouton aux piles multicouches nécessite une séquence contrôlée :
- Découpe et refendage d'électrodes :Découpe au laser ou à l'emporte-pièce de précision avec des tolérances de bavures strictement inférieures à 5 μm pour éviter la perforation de la membrane séparatrice.
- Empilement multicouche :Alignement de haute précision (±0,2 mm) de la cathode composite, du film d'électrolyte solide et de la feuille de lithium métallique ultra-mince ou des collecteurs de courant en cuivre sans anode.
- Mise sous vide :Emballage sous film aluminium laminé haute résistance, suivi d'un pré-scellage sous vide thermique.
- Consolidation post-assemblage :Placement à l'intérieur du système WIP pour l'intégration structurelle avant le cyclage électrochimique initial.
Foire aux questions (FAQ)
Q : Quel est le point de rosée requis pour une salle sèche de fabrication de batteries à semi-conducteurs ?
A : Pour les batteries à l'état solide à base de sulfure (telles que les LPSCl ou les argyrodites), la salle sèche doit maintenir un point de rosée extrêmement bas, entre -50 °C et -65 °C, afin d'éviter la formation de H2O dangereux.2Génération de soufre et dégradation de l'électrolyte. Pour les systèmes à base d'oxydes, une salle sèche standard à -40 °C est acceptable, bien qu'une ligne de boîte à gants inerte (2O/O2) est fortement recommandé pour la manipulation des poudres.
Q : Pourquoi le pressage isostatique à chaud (WIP) est-il préféré au pressage unaxial à plat pour les cellules à semi-conducteurs ?
A : Le pressage isostatique à chaud (WIP) applique une pression de fluide hydraulique uniforme et omnidirectionnelle (généralement de 100 à 300 MPa) combinée à une chaleur modérée (de 60 °C à 90 °C). Contrairement au pressage uniaxial sur plateau plat, qui provoque une concentration des contraintes en bordure et des fissures dans les feuilles de céramique, le WIP élimine uniformément les vides microscopiques à l'interface sur toute la zone active, réduisant considérablement l'impédance interfaciale solide-solide.
Q : Les équipements de revêtement lithium-ion conventionnels peuvent-ils être utilisés pour les batteries à l'état solide ?
A : Les lignes de revêtement classiques à base de NMP ne peuvent pas être utilisées directement pour les électrolytes sulfurés car les sulfures réagissent avec les solvants polaires. Les suspensions de sulfures nécessitent des solvants non polaires (par exemple, le xylène, l'heptane), des chambres de séchage étanches avec récupération de solvant antidéflagrante et des mécanismes de transfert hermétiques tels que les systèmes de lamination par transfert d'électrolyte solide de TOB.
Assistance technique clé en main de TOB NEW ENERGY
TOB NEW ENERGY propose des solutions EPC clés en main complètes pour les laboratoires et les lignes pilotes de batteries à l'état solide, y compris la conception architecturale des salles blanches avec H2Intégration de l'échappement de sécurité S, matériaux électrolytiques solides de haute pureté (LATP, LLZO et poudres de sulfure LPSCl), ensembles d'outils d'équipement complets et mise en service sur site.
Besoin de configurer votre laboratoire à semi-conducteurs ?Contactez notre équipe d'ingénieurs senior àtob.amy@tobmachine.comou appelez le +86-18120715609 pour une consultation technique.
 abonnez-vous