Chinese
 English
 Deutsch
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- Accueil
- >
- Autre équipement
- >
- Mandrins d'enroulement pour rouleau d'électrode
Catégories
Produits chauds
Loading...
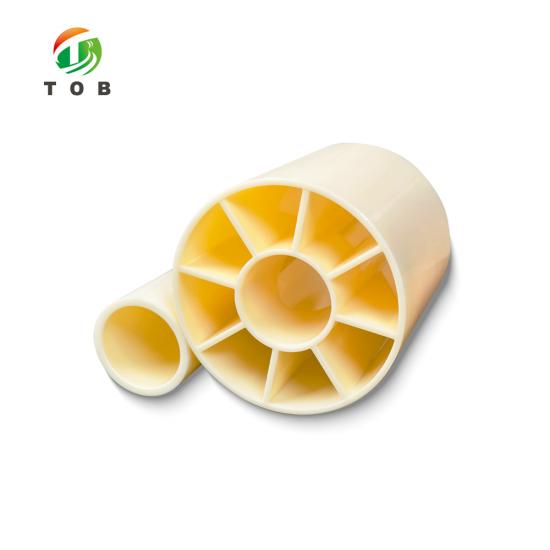
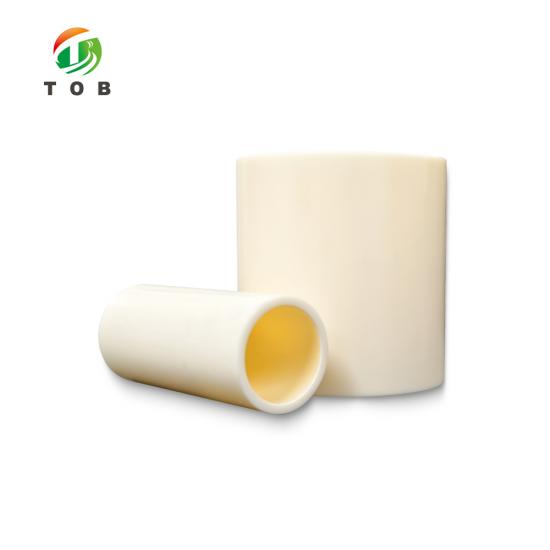
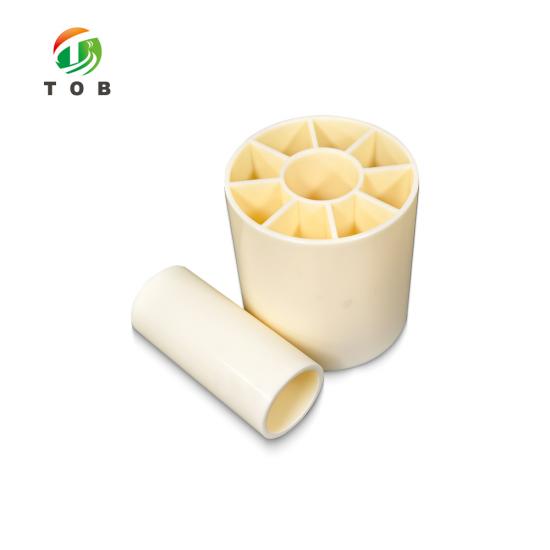
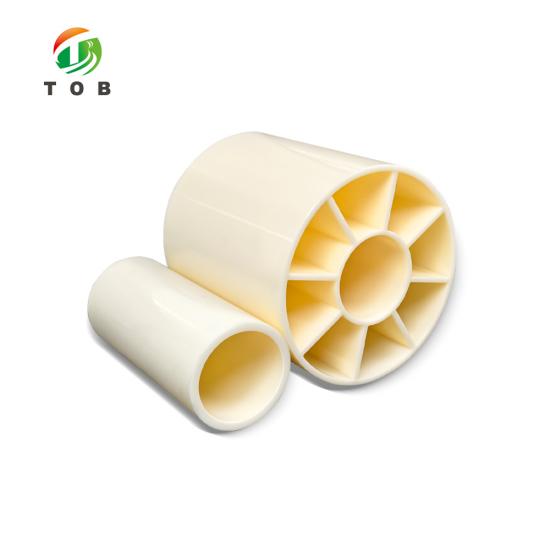


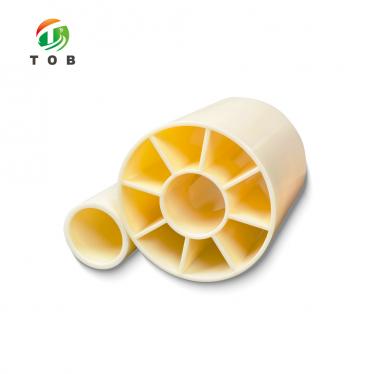
Mandrins d'enroulement pour rouleau d'électrode
Marque:
TOB NEW ENERGYarticle no.:
TOB-WR-Seriesordre (moq):
1Paiement:
L/C, T/Torigine du produit:
Chinaport d'expédition:
XIAMEN
Mandrins d'enroulement et bobines pour rouleau d'électrode - Série TOB-WR
Aalésages de 1 à 8 pouces, longueurs de 4 à 3000 mm, avec un diamètre, une excentricité et une rectitude maintenus à environ la moitié de la tolérance citée pour la même taille ailleurs
Présentation du produit et applications idéales
Un rouleau d'électrode n'est aussi précis que le mandrin sur lequel il est enroulé. Le mandrin est la référence tournante pour le dérouleur, le calandeur et la tronçonneuse, et toute erreur portée par le mandrin se traduit directement sur le rouleau par de faux-rond, une dérive latérale de la bande ou des variations de tension qui se manifestent plus tard par une variation d'épaisseur de revêtement. La série TOB-WR est le mandrin que nous fournissons pour cette tâche : alésages de 1 à 8 pouces, longueurs de 4 à 3000 mm, et quatre tolérances - diamètre extérieur, alésage, excentricité et rectitude - maintenues plus serrées que les mandrins habituellement proposés à la même taille nominale.
La série est conçue pour un usage répétitif plutôt que pour un passage unique sur la ligne. Les alésages de 1 pouce à 8 pouces s'adaptent aussi bien aux mandrins d'une enduction de laboratoire qu'à ceux d'un enrouleur de production ; les longueurs de 4 mm à 3000 mm couvrent tout, de la coupe courte au mandrin de production pleine largeur. Lorsqu'aucune taille standard ne convient, l'alésage, l'épaisseur de paroi et la longueur sont fabriqués sur mesure, ce qui est le cas d'une grande partie des mandrins présentés sur cette page lorsqu'ils quittent l'atelier.
Idéal pour :
- Lignes d'enduction d'électrodes, où le rouleau se déroule sous tension et où toute erreur de mandrin se transforme en dérive de la bande au niveau de l'interstice d'enduction
- Calandres et presses à rouleaux, où l'électrode est réenroulée sur un mandrin après compactage
- Découpe et tronçonnage, où le rouleau étroit fini doit tourner sans voile sur un nouveau mandrin
- Séchage sous vide, où le rouleau est cuit sur son mandrin et réutilisé ensuite
- Enducteurs de laboratoire fonctionnant avec des mandrins de 1 pouce ou 3 pouces, et lignes pilotes basculant entre les deux
- Groupes de recherche manipulant des longueurs de coupe courtes, pour lesquels un mandrin de 3000 mm n'est pas la solution
Cette page traite du mandrin lui-même, non du matériel qui l'entoure. L'arbre, le mandrin de serrage ou le mandrin extensible qui porte le noyau appartient à la machine : si vous avez besoin de cette partie de la ligne, la page dispositif d'enroulement et de déroulement automatique pour le traitement de rouleaux d'électrodes de batterie est celle qu'il faut lire. Un mandrin ne peut pas non plus corriger une bande qui dévie déjà - il peut seulement éviter d'y ajouter du jeu.
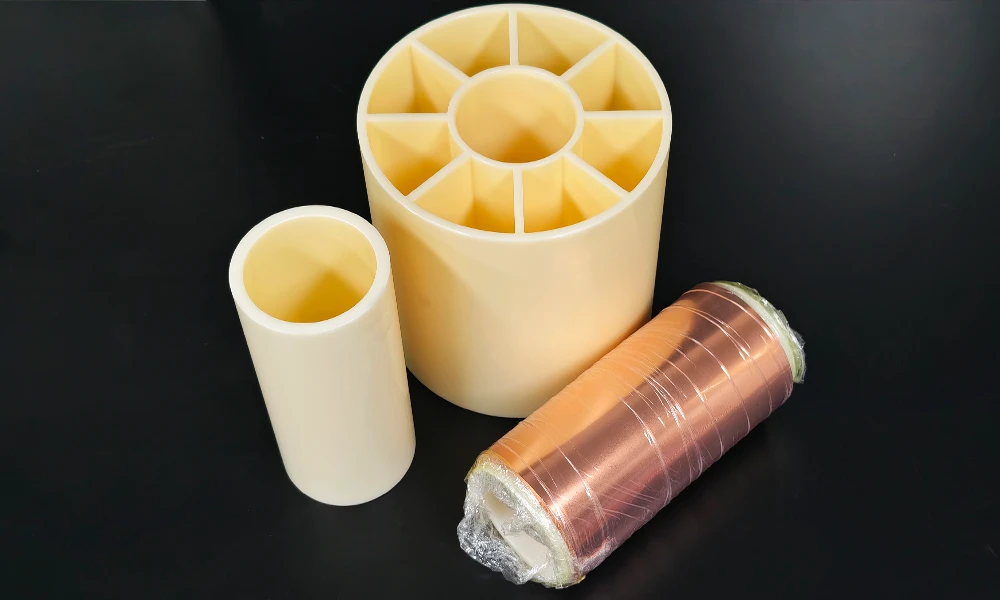
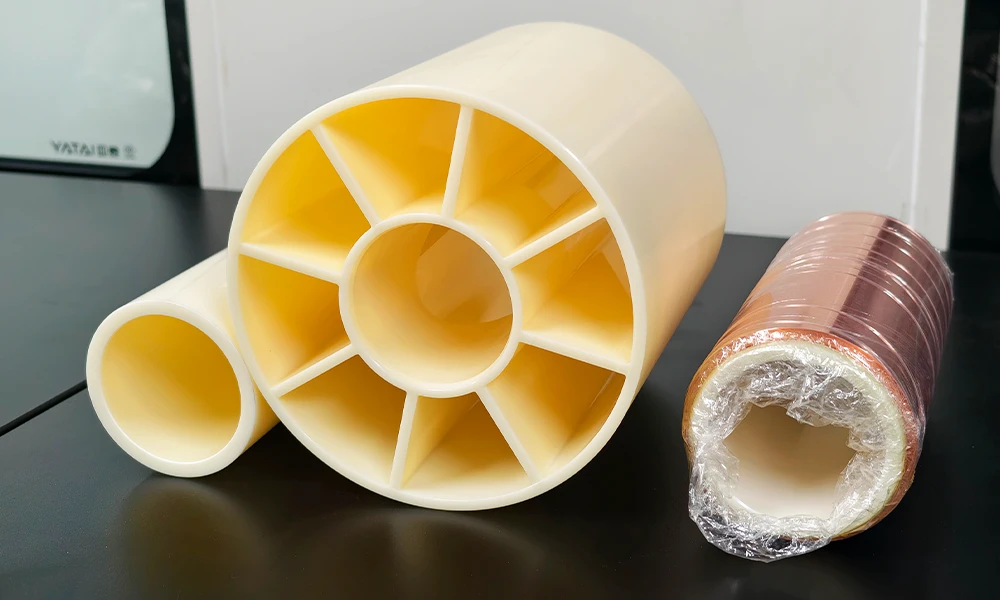
Un rouleau de feuille de cuivre enroulé sur l'un de nos petits mandrins, à côté de deux mandrins nus de différents alésages.
Spécifications complètes
Trois éléments déterminent si un mandrin est utilisable sur votre ligne : ce à quoi il s'adapte, la tolérance qu'il respecte et la composition de sa paroi. Les tableaux ci-dessous couvrent les deux premiers. La plage de dimensions vient en premier, puis les tailles que nous respectons le plus strictement, et enfin le tableau de tolérances qui distingue cette série des mandrins habituellement proposés à la même taille nominale.
1. Plage de dimensions
| Article | Plage |
|---|---|
| Alésage, diamètre intérieur | 1 à 8 pouces |
| Longueur | 4 à 3000 mm |
| Diamètre extérieur et paroi | Définis par l'alésage que vous commandez ; les dimensions que nous maintenons le plus souvent figurent dans le tableau suivant |
| Fabrication sur mesure | Alésage, épaisseur de paroi et longueur en dehors des tailles standards peuvent être fabriqués sur commande |
2. Tailles maintenues le plus souvent
| Alésage, diamètre intérieur | Épaisseur de paroi | Longueur |
|---|---|---|
| 76,5 mm | 6 mm | 45 / 64,5 / 77,5 mm |
| 76,8 mm | 8 mm | 35 à 2000 mm |
| 153 mm | 11,5 mm | 35 à 2000 mm |
Ces trois dimensions sont celles que nous fabriquons le plus souvent, ce qui ne limite pas ce que nous pouvons faire. Un alésage qui ne figure pas sur cette liste constitue une demande, et non un refus.
3. Tolérance par rapport à la même taille ailleurs
| Article | Unité | Autres fournisseurs, 3 pouces x 8,5 mm | TOB-WR, 3 pouces x 8,5 mm |
|---|---|---|---|
| 1. Diamètre extérieur | mm | 0,2 | 0,1 |
| 2. Diamètre intérieur | mm | 0,4 | 0,25 |
| 3. Excentricité | mm | 0,2 | 0,12 |
| 4. Rectitude | mm par 600 mm | 0,52 | 0,2 |
Ces quatre chiffres sont exprimés en mm et sont donnés pour la même taille nominale, à savoir un alésage de 3 pouces avec une paroi de 8,5 mm. La colonne de gauche indique la tolérance annoncée pour des mandrins comparables provenant d'autres fournisseurs ; la colonne de droite indique les spécifications contrôlées pour cette série. Il est recommandé de vérifier les deux par rapport à un échantillon avant de vous engager sur une quantité de production.
4. Dimensions utilisées sur cette page

Coupe transversale d'un mandrin : D est le diamètre extérieur sur lequel la bande est enroulée, d est l'alésage qui doit s'adapter à votre mandrin, L est la longueur.
| Diamètre extérieur D | Diamètre intérieur d | Longueur L |
|---|---|---|
| 258 / 200 / 150 | 76,5 | 500 ≤ L ≤ 800 |
| 258 | 152,7 | Moins de 300 |
Dimensions en mm. L'alésage de 76,5 mm est répertorié pour trois diamètres extérieurs à une longueur de 500 à 800 mm ; l'alésage de 152,7 mm pour une longueur inférieure à 300 mm. Indiquez-nous l'alésage dont vous avez besoin et nous vous confirmerons par écrit le diamètre extérieur correspondant avant la passation de la commande.
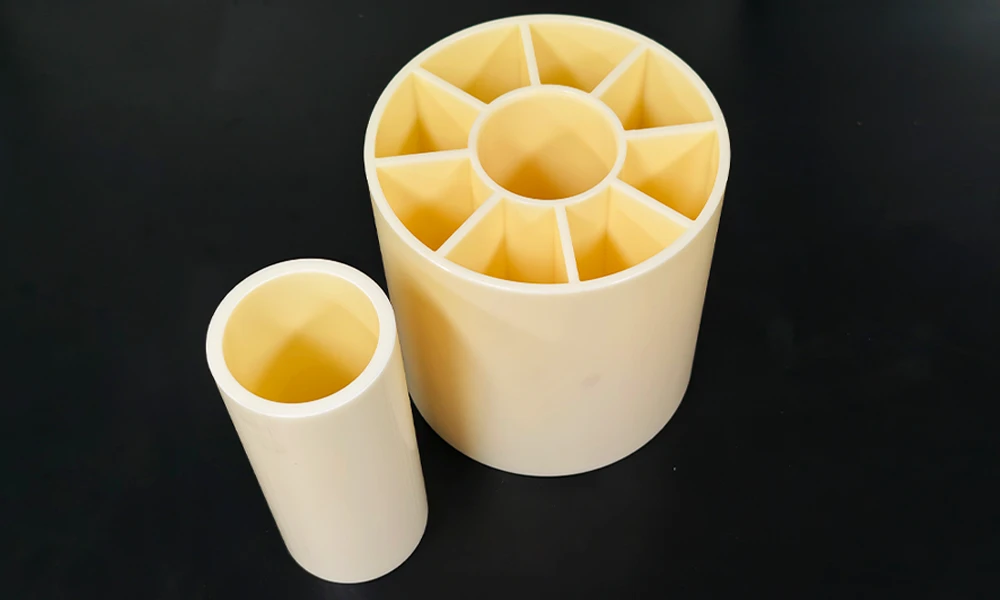
Deux alésages de la gamme TOB-WR, tous deux rainurés à l'intérieur. Les alésages, la paroi et la longueur sont fabriqués aux dimensions que vous spécifiez dans la commande.
Plage de la série et comment la spécifier
Une commande de mandrin nécessite quatre chiffres et un poids. Les quatre chiffres sont le diamètre intérieur, l'épaisseur de paroi, la longueur et la tolérance que vous souhaitez voir contrôlée ; le poids est celui de la bobine enroulée que le mandrin doit supporter. Donnez-nous ces cinq éléments et le devis qui vous sera retourné comportera un mandrin spécifique, et non une fourchette que vous devrez affiner plus tard.
- Diamètre intérieur - de 1 pouce à 8 pouces. Le diamètre intérieur doit libérer le mandrin d'expansion lorsqu'il est desserré tout en maintenant la bobine lors du chargement, c'est pourquoi la tolérance du diamètre intérieur est fixée à 0,25 mm et non à 0,4 mm.
- Épaisseur de paroi - 6, 8 ou 11,5 mm sur les trois diamètres intérieurs standard. La paroi supporte la bobine ; une paroi mince sur une bobine lourde se déforme sous tension et la déformation persiste dans l'électrode après le déroulement.
- Longueur - 4 mm à 3000 mm. Toute longueur inférieure à la largeur de la bande laisse le bord sans support ; toute longueur supérieure doit s'adapter à l'enveloppe du mandrin de la machine.
- Tolérance - les quatre valeurs du tableau 3 constituent les critères de contrôle de cette série. Si votre ligne nécessite qu'une de ces valeurs soit respectée de plus près, indiquez-la et elle fera partie intégrante du devis.
Rien dans les dimensions ci-dessus n'est figé. Les diamètres intérieurs extérieurs à la plage de 1 à 8 pouces, les parois autres que les trois répertoriées et les longueurs en dehors de 4 à 3000 mm sont tous fabriqués sur commande - c'est la voie normale pour une ligne qui a déjà été construite autour d'un mandrin particulier.
Pourquoi quatre tolérances décident de la bobine, et non une seule
La plupart des commandes de mandrins se font sur un seul chiffre : l'alésage. C'est le chiffre qui doit s'adapter au mandrin mécanique, c'est donc celui que l'on vérifie. Mais la bobine ne se soucie pas seulement de l'alésage. Ce que l'interstice de couchage perçoit, c'est la surface extérieure de la bobine enroulée, et cette surface accumule la somme de quatre erreurs distinctes : la rotondité de l'extérieur, le décentrement de l'alésage, la rectitude du mandrin sur sa longueur et la qualité de l'ajustement de l'alésage sur l'arbre.
L'excentricité est celle qui surprend. C'est le décalage entre l'axe de l'alésage et l'axe de la surface extérieure, de sorte qu'un mandrin présentant une excentricité de 0,2 mm offre une surface qui oscille de cette valeur une fois par tour. Sur une enduiseuse à vitesse de croisière, ce n'est pas un défaut esthétique : c'est une variation périodique du trajet de la bande, qui se traduit dans le revêtement par une ondulation d'épaisseur à la même fréquence. Maintenir l'excentricité à 0,12 mm au lieu de 0,2 mm élimine environ 40 pour cent de ce mouvement avant même que la bande ne le subisse.
La rectitude fonctionne différemment. Un mandrin cintré sur sa longueur ne déplace pas la bande de haut en bas ; il la fait dévier latéralement. Le guide-bande passe alors son temps à corriger une dérive que le mandrin ne cesse de réintroduire, et la position du bord au massicot ou à la découpeuse varie en conséquence. C'est pourquoi la rectitude est exprimée par tranche de 600 mm plutôt que sous forme de valeur unique : une courbure est un taux, et plus le mandrin est long, plus on en accumule. À 0,52 mm par 600 mm, un mandrin de 2000 mm peut facilement présenter plus d'un millimètre de flèche ; à 0,2 mm par 600 mm, ce n'est plus le cas.
La tolérance d'alésage est une question d'ajustement, et les deux sens d'erreur se paient cher. S'il est trop lâche, le mandrin patine sur l'arbre sous le couple d'enroulement, ce qui se manifeste par un gradin dans la bobine plutôt que par une dérive. S'il est trop serré, le mandrin ne glisse pas à froid, si bien que l'opérateur le force ou le chauffe — ce qui endommage l'alésage que la prochaine inspection mesurera. Une tolérance d'alésage de 0,25 mm sur un mandrin de 3 pouces est suffisamment serrée pour maintenir le couple et suffisamment lâche pour être chargée à la main.
La comparaison du tableau 3 mérite d'être considérée comme une affirmation plutôt que comme un fait avéré tant que vous ne l'avez pas mesurée. La colonne de gauche indique la tolérance annoncée pour des mandrins comparables d'autres fournisseurs de même taille nominale ; la colonne de droite indique le seuil d'inspection de cette série. Commandez l'un et l'autre, équipez-les d'un micromètre et d'un comparateur à cadran, et vous verrez si le tableau est exact ou non — ce qui constitue une meilleure base pour un ordre de fabrication que n'importe quel catalogue.
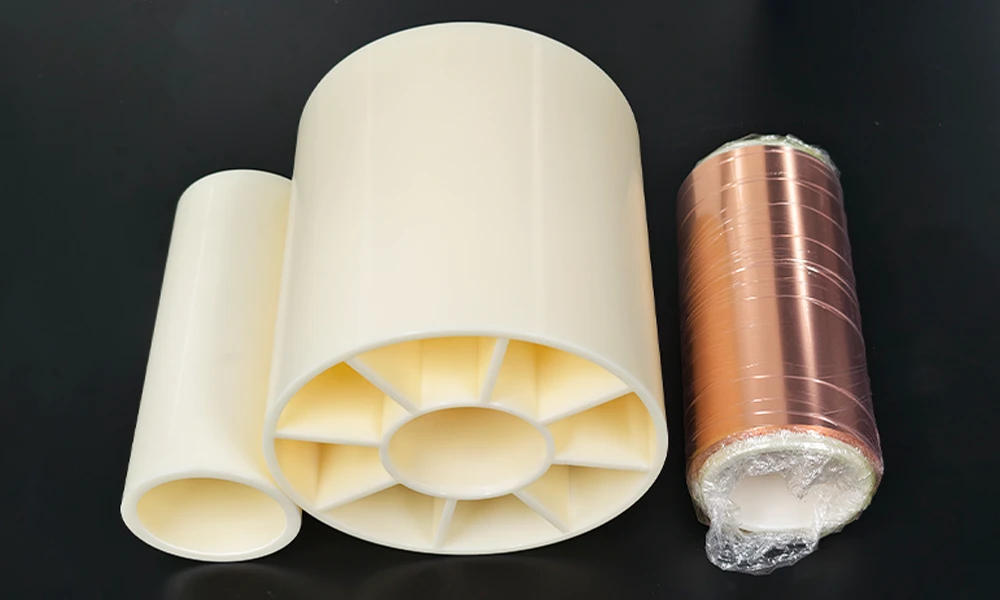
Mandrin et bobine côte à côte : l'épaisseur de paroi que vous choisissez doit supporter la bobine, pas seulement la positionner.
Caractéristiques techniques clés
- Plage d'alésage de 1 pouce à 8 pouces.Une seule série couvre une enduiseuse de laboratoire dotée d'un mandrin de 1 pouce et une bobineuse de production munie d'un arbre de 6 ou 8 pouces, ce qui évite à une ligne pilote de changer de fournisseur de mandrins lors de son passage à l'échelle industrielle.
- Alésage maintenu à 0,25 mm à 3 pouces. Assez serré pour supporter le couple d'enroulement sans patiner, assez lâche pour que le mandrin coulisse encore à la main sur le noyau.
- Diamètre extérieur maintenu à 0,1 mm. La moitié de la tolérance annoncée ailleurs pour la même taille, ce qui est le chiffre qui détermine le faux-rond initial du rouleau.
- Excentricité maintenue à 0,12 mm. Le décalage entre l'axe de l'alésage et l'axe extérieur, contrôlé plutôt que supposé - c'est l'origine de l'ondulation par tour qu'une encolleuse ne peut pas éliminer en aval.
- Rectitude maintenue à 0,2 mm par 600 mm. Un taux, et non un total, qui s'adapte donc au noyau que vous commandez au lieu de se cacher derrière une longueur de référence courte.
- Trois options d'épaisseur de paroi, longueurs de 4 mm à 3000 mm. Parois de 6, 8 et 11,5 mm sur les alésages standard, avec une longueur coupée à la largeur de bande que vous utilisez plutôt qu'à une taille de stock.
- Paroi nervurée, plusieurs tailles d'alésage. Les nervures internes visibles sur les photographies sont ce qui maintient la rigidité de la paroi sous les charges que supportent ces noyaux ; l'alésage et le motif des nervures correspondent à la taille que vous commandez.
Manipulation, stockage et inspection
1. Chargement d'un noyau
- Mesurez avant de charger. Les deux chiffres qui comptent sont l'alésage et le diamètre extérieur, et il est préférable de vérifier les deux sur la machine plutôt que de faire confiance à l'étiquette.
- Glissez le noyau à la main. S'il faut forcer, examinez le mandrin pour y détecter des bavures ou des résidus séchés avant de retoucher l'alésage - l'alésage est la seule dimension qu'on ne peut pas rattraper.
- Placez le noyau à fond contre la face de référence du mandrin. Un noyau qui dépasse de l'extrémité du mandrin tourne comme s'il était tordu, quelle que soit sa valeur de rectitude.
- Gardez un noyau sur le même mandrin pour toute la production. Le déplacer entre les mandrins en cours de bobinage réintroduit l'erreur d'ajustement de départ.
- Faites tourner le noyau chargé à la main une fois avant de commencer. Une osciliation visible à faible vitesse coûte moins cher à détecter maintenant qu'après 800 mm d'électrode enduite.
2. Stockage et inspection
- Stocker sur un râtelier et non sur le sol. Un mandrin sur lequel on a marché ou qui a roulé présente un méplat sur son diamètre extérieur, et aucun contrôle ne le détecte une fois que la bande y est enroulée.
- Garder les mandrins à l'écart des sources de chaleur et à l'abri du soleil direct. Un mandrin dont la forme s'est ovalisée pendant le stockage ne reprend pas sa forme initiale lorsqu'il est chargé.
- Inspecter avant chaque réutilisation : l'alésage avec un tampon ou un pied à coulisse, le diamètre extérieur avec un micromètre à deux endroits, et une règle de contrôle sur toute la longueur pour détecter une flèche.
- Mettre un mandrin au rebut lorsque les chiffres bougent, et non lorsqu'il a mauvaise mine. Un mandrin dont les dimensions respectent les quatre chiffres du tableau 3 fait toujours son travail, même si l'extérieur est éraflé.
Les mandrins voyagent avec le rouleau, pas avec la ligne. Si le rouleau quitte la salle d'enduction pour le séchage ou pour le refendage, le four de séchage sous vide pour rouleaux d'électrodes de batterie et le dispositif de déroulement et d'enroulement pour matériaux en bobines sont les deux éléments qui prennent le relais là où celui-ci s'arrête.
La même paire se termine directement. Le propre mandrin du rouleau est visible à l'intérieur du feuillet, qui est la surface déterminant la régularité de rotation du rouleau.
FAQ technique
Q1 : Mon mandrin d'expansion fait 3 pouces. Un alésage de 76,5 mm convient-il ?
Trois pouces équivalent à 76,2 mm, de sorte qu'un alésage de 76,5 mm offre un jeu radial d'environ 0,15 mm – suffisant pour l'enfiler à la main, mais pas pour patiner. Le chiffre à vérifier est votre mandrin d'expansion, et non la taille nominale : s'il s'avère hors cote, la tolérance d'alésage de 0,25 mm commence à entamer le jeu. Envoyez-nous le diamètre mesuré du mandrin d'expansion et l'alésage vous sera proposé en conséquence.
Q2 : Quel est l'impact réel d'une excentricité de 0,12 mm sur mon enduction ?
Elle introduit un mouvement de cette amplitude par révolution dans le trajet de la bande. À 0,12 mm au lieu de 0,2 mm, vous avez éliminé environ 40 pour cent du mouvement avant que le guide-bande ou l'intervalle d'enduction n'ait à le compenser. Vous ne le remarquerez pas sur un seul passage ; vous l'observerez sous forme de bande d'épaisseur périodique une fois le rouleau mis à vitesse.
Q3 : Pourquoi la rectitude est-elle exprimée par tranche de 600 mm et non en valeur totale ?
Parce qu'une courbure s'accumule. Un mandrin droit à 0,2 mm près sur 600 mm peut toujours présenter un écart proche de 0,7 mm sur 2000 mm, et un chiffre total unique masquerait ce fait. L'exprimer par tranche de 600 mm vous indique le taux, ce qui vous permet de calculer l'impact pour votre propre longueur de mandrin.
Q4 : Paroi de 6, 8 ou 11,5 mm – comment choisir ?
La paroi supporte le rouleau enroulé, elle dépend donc du poids du rouleau et de la tension d'enroulement, et non du mandrin d'expansion. Indiquez-nous le poids du rouleau, la largeur de la bande et la tension, et nous vous dirons laquelle de ces trois options suffit. Opter pour une épaisseur supérieure à vos besoins alourdit inutilement chaque rouleau que vous manipulez.
Q5 : Puis-je commander un alésage ne figurant pas sur votre liste ?
Oui. La liste couvre des alésages de 1 à 8 pouces et des longueurs de 4 à 3000 mm, tout ce qui se trouve en dehors de ces valeurs étant fabriqué sur mesure. Le travail sur mesure est la voie normale pour une ligne conçue autour d'un mandrin d'expansion particulier plutôt que l'inverse.
Q6 : Comment vérifier les tolérances annoncées avant de valider une commande de production ?
Commandez un mandrin de la taille requise et mesurez-le. L'alésage avec un tampon ou un micromètre d'intérieur, le diamètre extérieur à deux emplacements espacés de 90 degrés, l'excentricité avec un comparateur à cadran sur la surface extérieure pendant que le mandrin tourne sur son alésage, et la rectitude avec une règle de contrôle sur toute la longueur. Si les quatre chiffres du tableau 3 se vérifient sur l'échantillon, ils se vérifieront sur la commande.
Indiquez-nous l'alésage, la paroi, la longueur ainsi que le poids du rouleau que vous enroulez, et nous vous fournirons une spécification de mandrin avec sa tolérance, et non une fourchette.
E-mail : tob.amy@tobmachine.com | Téléphone et WhatsApp : +86 181 2071 5609
Révisé par : Science Wang, Six Sigma Black Belt, Battery Lines | Dernière mise à jour : 26-10-2026
Précédent:
Modèle factice de cellule prismatiqueProchaine:
Distributeur automatique de ruban adhésif
si vous êtes intéressé par nos produits et souhaitez en savoir plus, laissez un message ici, nous vous répondrons dans les plus brefs délais.




 abonnez-vous