Chinese
 English
 Deutsch
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- Accueil
- >
- Autre équipement
- >
- Modèle factice de cellule prismatique
Catégories
Produits chauds
Loading...
Modèle factice de cellule prismatique
Marque:
TOB NEW ENERGYarticle no.:
TOB-DCMXordre (moq):
1Paiement:
L/C, T/Torigine du produit:
Chinaport d'expédition:
XIAMEN
Modèle factice de cellule prismatique - TOB-DCMX
Aluminium ou bakélite, réalisé selon l'enveloppe de la cellule autour de laquelle votre machine a été conçue, avec ou sans orifice de remplissage
Présentation du produit et applications idéales
Une nouvelle ligne d'assemblage doit être testée avant de pouvoir lui faire confiance, et les premières heures de fonctionnement correspondent exactement au moment où des préhenseurs accrochent un coin, un magasin se bloque ou une pince se ferme avec un millimètre de décalage. Faire cela avec des cellules réelles dans la machine signifie que chacune de ces premières collisions se produit sur une vraie cellule, contenant de l'électrolyte et associée à un historique de formation. Un modèle factice élimine ce risque lors de la phase de mise en service : il possède les dimensions extérieures de la cellule, ses bornes et, si nécessaire, son orifice de remplissage, mais aucune chimie à l'intérieur.
Le TOB-DCMX est ce modèle factice. Le corps est en aluminium ou en bakélite selon le poste auquel il doit résister, la taille est fabriquée selon votre plan plutôt que choisie dans une liste, et il peut être fourni avec ou sans orifice de remplissage. La position des bornes, la position de l'orifice et toute autre caractéristique touchée par un préhenseur, une pince ou une buse sont reprises du même plan, c'est pourquoi cette page n'indique aucune dimension fixe : le modèle n'est utile que s'il correspond au format pour lequel votre machine a été conçue.
Idéal pour :
- La mise en service et la réception des équipements d'assemblage de cellules, avant qu'une cellule réelle ne s'en approche
- Les postes de bobinage, d'insertion en boîtier et d'empilage, où le modèle doit traverser successivement un magasin, un préhenseur et une pince
- Les postes de remplissage d'électrolyte, dans la version avec orifice, où la buse a besoin d'un élément pour se positionner et s'étancher lors d'un essai à vide
- Les montages de soudage et de manipulation des onglets, où la plaque supérieure et la géométrie des bornes déterminent si le montage se positionne correctement
- Les lignes de convoyage, de tri et de manutention, pour régler le pas, le synoptique d'aiguillage et les positions des capteurs sans consommer de cellules
- La formation et la qualification des opérateurs, où un modèle fait tomber ne coûte qu'un coup de téléphone plutôt qu'un lot
Ce qu'un modèle factice ne peut pas faire, c'est transporter de la tension. Il n'y a pas de chimie active à l'intérieur, donc un poste qui se verrouille sur la tension de la cellule, mesure la tension en circuit ouvert ou effectue un classement sur la résistance interne ne l'acceptera pas - ces postes nécessitent une vraie cellule ou un simulateur électrique. Le modèle factice valide la mécanique, l'ajustement et la séquence ; il ne valide pas l'électrochimie. Considérez-le ainsi et il vous évitera les accidents de la première semaine ; considérez-le comme un substitut à une cellule et il vous décevra au poste de mesure d'OCV. Si vous mettez en service les machines elles-mêmes, la bobineuse automatique pour cellule prismatique est le type d'équipement dans lequel ce modèle est habituellement passé en premier.
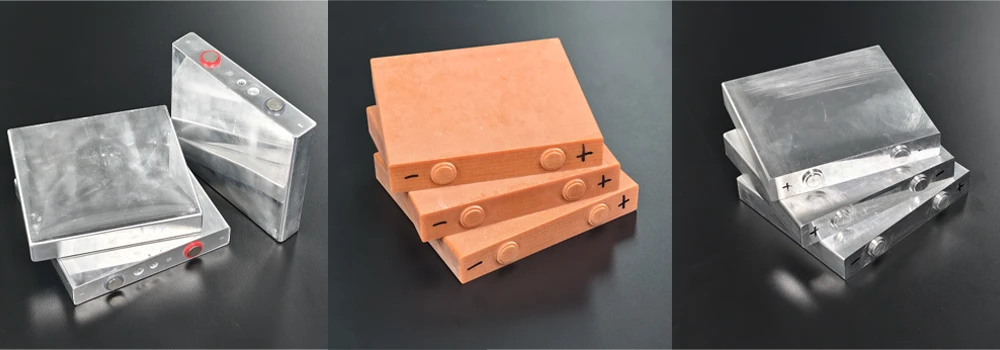
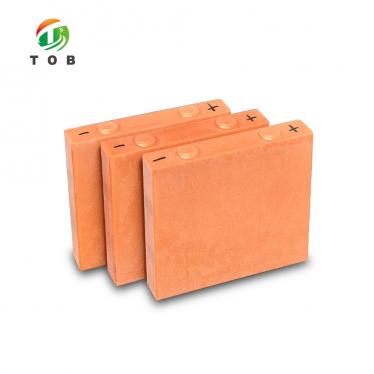
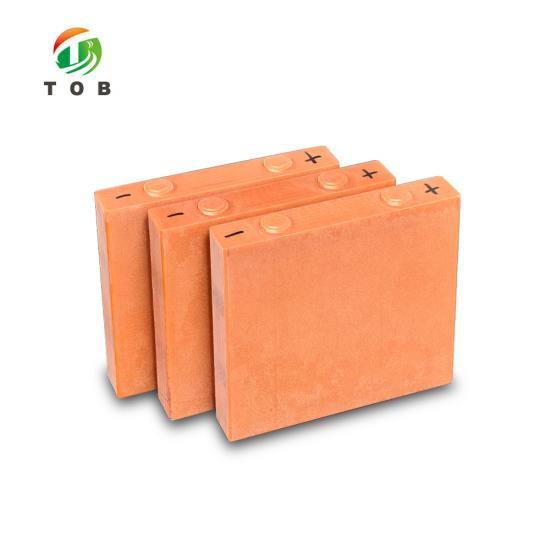
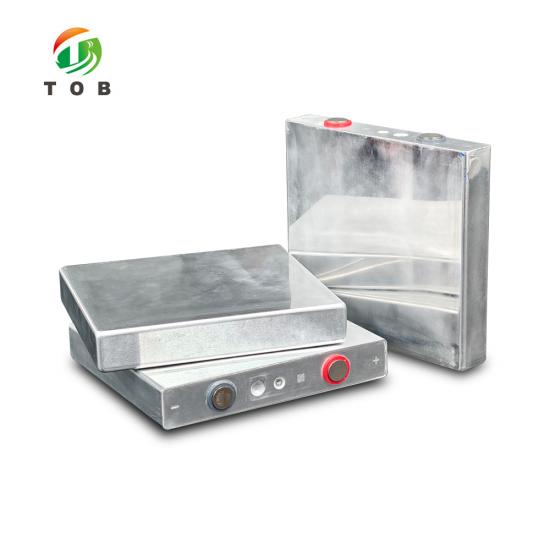
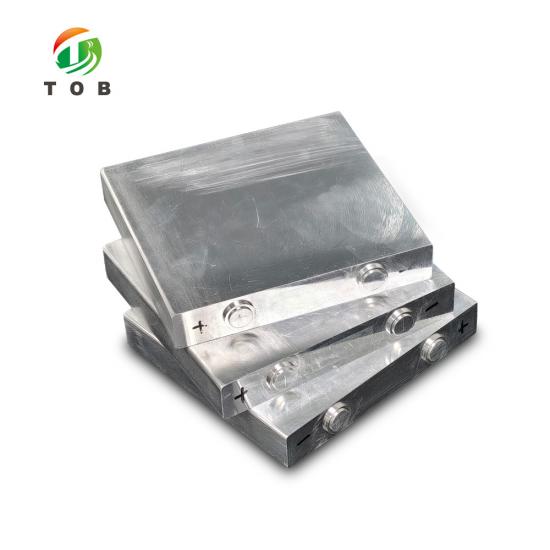
Trois variantes dans un seul châssis, de gauche à droite : aluminium avec orifice de remplissage, bakélite avec bornes moulées, et aluminium avec coussinets de borne uniquement.
Spécifications complètes
Il n'y a pas de tableau de dimensions sur cette page, et c'est délibéré. Un modèle factice n'a d'intérêt que s'il correspond au format de cellule autour duquel la machine a été conçue, les chiffres doivent donc provenir de votre plan et non du nôtre. Ce qui est fixe, c'est l'ensemble des choix : le matériau, l'orifice, ainsi que la disposition des bornes et des caractéristiques issues de ce plan.
1. Options de matériaux
| Matériau | Plaque supérieure et bornes | Comportement au poste |
|---|---|---|
| Aluminium | Plaque supérieure métallique usinée avec goujons de borne séparés ; un orifice de remplissage peut être usiné dans la même plaque | Masse métallique et conduction : convient lorsque le poste serre fortement, lorsque la plaque supérieure est soudée ou pressée, ou lorsque le modèle doit être pris par un préhenseur magnétique ou à vide qui nécessite une face rigide |
| Bakélite (phénolique) | Plaque supérieure phénolique moulée avec bornes rondes moulées ; pas de goujons métalliques | Isolant et plus léger : convient lorsque le poste est sous tension électrique ou lorsque le préhenseur ne doit pas voir de corps conducteur, et moins cher à remplacer lorsqu'un essai de mise en service en endommage un |
2. Taille et éléments requis de votre part
| Élément | Comment il est défini |
|---|---|
| Longueur, largeur, épaisseur | À partir du plan de votre cellule, ou à partir de la longueur, de la largeur et de l'épaisseur du format pour lequel la machine a été conçue |
| Position et taille des bornes | À partir du même plan - le montage ne se positionne correctement que si les goujons se trouvent là où la machine les attend |
| Position de l'orifice de remplissage | À partir du plan, et uniquement sur la version avec orifice |
| Toute autre caractéristique touchée par le poste | Indiquez-la sur le plan - une forme d'évent, une encoche, un décrochement dans le boîtier. Si un préhenseur se ferme dessus, elle doit figurer sur le modèle |
| Quantité | Un par poste maintenant une cellule simultanément, plus des pièces de rechange pour le cycle |
3. Variantes fournies
| Option | Ce qui change |
|---|---|
| Matériau | Aluminium ou bakélite, selon le choix ci-dessus |
| Orifice de remplissage | Avec orifice pour les stations de remplissage et d'alignement de buse ; sans, pour les stations qui saisissent, serrent ou soudent uniquement |
La version avec orifice n'existe que pour une raison : une station de remplissage ou d'alignement de buse a besoin d'une véritable surface sur laquelle s'appuyer et assurer l'étanchéité avant qu'il n'y ait le moindre électrolyte sur la ligne. L'orifice est usiné dans la même plaque supérieure que les bornes, de sorte que la buse se positionne par rapport à la géométrie que la machine verra en production.
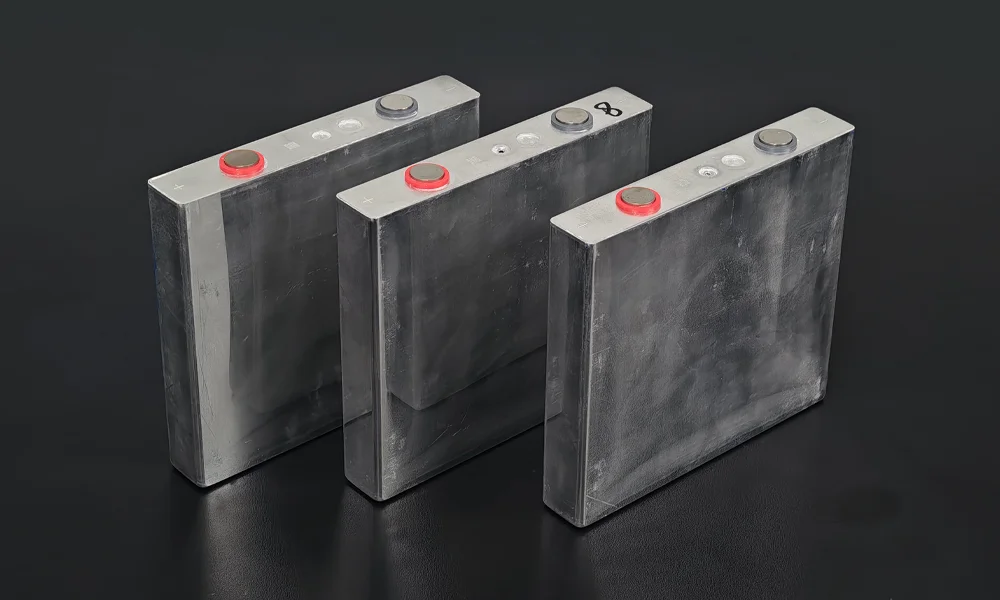
La version avec orifice : orifice de remplissage et goujons de borne usinés dans une seule plaque supérieure, avec + et - marqués sur la face de la plaque.
La version simple supprime l'orifice et ne conserve que les deux plots de bornes. C'est le bon choix pour les stations qui saisissent, serrent ou soudent mais ne remplissent jamais, et cela élimine une ouverture sur laquelle un préhenseur ou une étape de lavage pourrait s'accrocher.
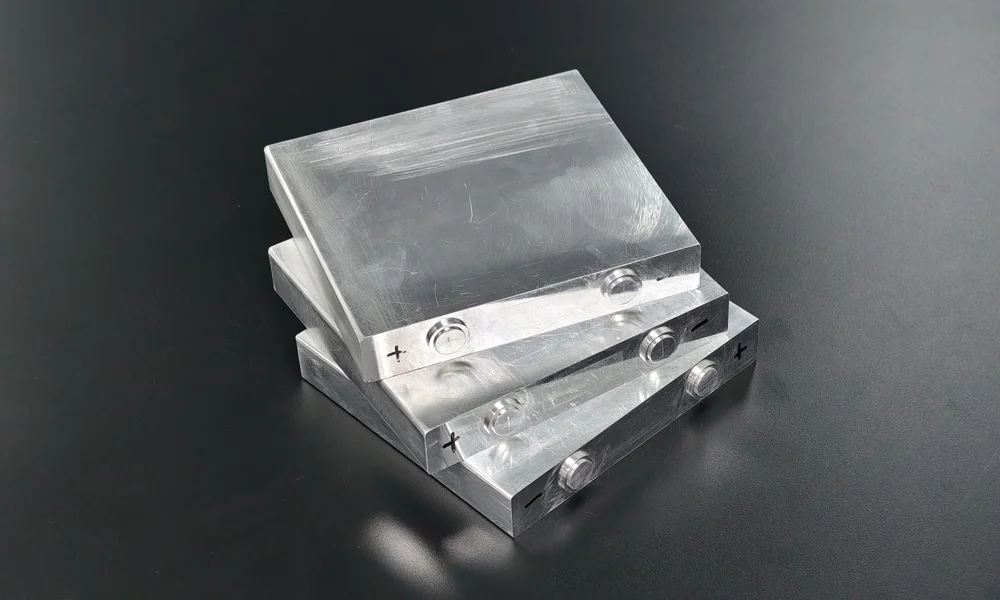
La version simple : deux plots de bornes uniquement, pour les stations qui saisissent, serrent ou soudent mais ne remplissent jamais.
Chaque modèle est fourni nu : aluminium brut d'usinage, bakélite moulée, avec + et - marqués sur la plaque. Il n'y a ni film ni revêtement sur le corps, de sorte que la surface vue par un préhenseur ou un capteur est le matériau lui-même. Envoyez un dessin et nous confirmerons le matériau, l'orifice et la disposition des bornes sur cette base avant que la commande ne soit passée.
Choisir entre aluminium et bakélite
Le choix est généralement dicté par la station, et non par préférence. Parcourez la ligne et demandez ce qui touche le modèle à chaque arrêt : un préhenseur qui serre, un bride qui presse la plaque supérieure, un dispositif de soudage qui pousse sur les bornes, une buse qui se pose sur l'orififce. Toute station qui applique une force par l'intermédiaire de composants métalliques préfère un corps en aluminium, car le modèle possède alors la masse et la rigidité pour lesquelles le dispositif a été conçu.
Lorsque la station est sous tension électrique (test de rigidité diélectrique, contrôle d'isolement, circuit de soudage qui ne doit pas voir de court-circuit à travers la pièce), la bakélite est le choix le plus sûr. La résine phénolique n'est pas conductrice, de sorte qu'un modèle reposant dans le dispositif ne peut pas ponter deux contacts qui n'étaient pas destinés à l'être. Elle est également plus légère, ce qui importe si le préhenseur est dimensionné pour une vraie cellule et que vous préférez ne pas ajouter de masse à chaque cycle d'un rodage.
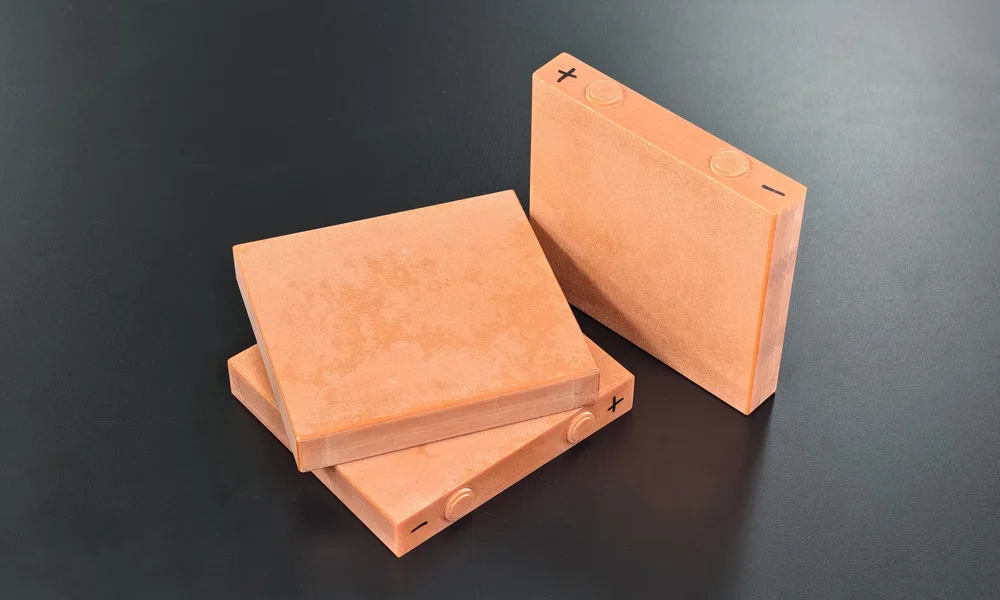
L'option bakélite : plaque supérieure en phénolique moulé et bornes rondes moulées, avec + et - marqués sur la plaque et le corps laissé nu.
Une ligne comportant les deux types de stations n'a pas à faire un choix définitif. La plupart des jeux de mise en service que nous envoyons sont mixtes : modèles en aluminium pour les stations de serrage et de soudage, bakélite pour les arrêts électriques et d'inspection. Ils sont fabriqués d'après le même dessin, de sorte que la machine voit le même encombrement à chaque arrêt et seul le matériau change.
Pourquoi faire la mise en service sur un modèle factice plutôt que sur une vraie cellule
La mise en service est la phase pendant laquelle une machine est la plus susceptible d'endommager ce qu'elle manipule. Les vitesses sont en cours de réglage, les capteurs sont positionnés, et la première douzaine de cycles est exécutée par un ingénieur qui guette le moment exact où quelque chose coince. Utiliser des cellules réelles pour cette phase signifie que chacun de ces incidents se produit sur une cellule qui vous a déjà coûté de l'électrolyte, un cycle de formation et une filière d'élimination.
Un modèle factice transfère le risque sur un élément remplaçable. Le préhenseur s'ouvre suffisamment ou non ; le magasin accepte l'épaisseur ou se bloque ; la station d'insertion de boîtier atteint la profondeur voulue ou s'arrête trop tôt. Tout cela relève de la géométrie, et la géométrie est précisément ce qu'un modèle factice reproduit. Un modèle qui a été échappé, éraflé ou écrasé lors d'un essai à sec ne coûte qu'un remplacement ; le même événement sur une vraie cellule coûte un lot, un nettoyage et un rapport d'incident.
La deuxième raison est la répétabilité. Un modèle factice n'a pas d'état : il n'arrive pas à la station à une température différente, avec un état de charge différent ou avec une épaisseur légèrement différente en raison d'une dérive du processus précédent. Lorsque vous définissez un intervalle ou réglez un capteur, cette constance est ce qui vous permet d'attribuer un changement à la machine plutôt qu'à la pièce.
La troisième est la documentation. Un essai de réception doit pouvoir être répété l'année prochaine, sur une deuxième ligne, par un ingénieur différent. Un modèle factice adossé à un dessin constitue une référence fixe ; « nous avons fait passer quelques cellules » ne l'est pas. Lorsque la machine est acceptée sur la base d'un modèle dont les dimensions sont consignées sur papier, le test de réception peut être répété sans qu'il soit nécessaire de débattre des cellules utilisées.
Ce que le modèle factice ne fera pas, c'est se substituer au processus. Il ne peut pas vous montrer que l'électrolyte mouille le séparateur, que la courbe de formation semble correcte ou que la cellule se classe là où elle le devrait. Ce sont des aspects chimiques, et aucun modèle n'a de chimie. Considérez le modèle factice comme l'instrument qui prouve que la machine est mécaniquement prête à recevoir une vraie cellule, et gardez les vraies cellules pour les étapes où l'électrochimie est l'élément testé.
Caractéristiques techniques clés
- Deux matériaux, un seul dessin. Les modèles en aluminium et en bakélite sont fabriqués aux mêmes dimensions, de sorte qu'une ligne qui a besoin des deux n'a pas besoin de réapprendre ses préhenseurs entre eux.
- Fabriqué selon votre format de cellule, et non selon une taille standard. La longueur, la largeur, l'épaisseur et l'emplacement des caractéristiques proviennent de votre dessin ou du format pour lequel la machine a été construite.
- Orifice de remplissage en option. L'orifice est usiné uniquement là où une station de remplissage ou d'alignement de buse a besoin d'une surface pour se positionner et assurer l'étanchéité ; la version simple garde la plaque supérieure simple.
- Bornes marquées et positionnées selon le dessin. Goujons sur la version en aluminium, bornes rondes moulées sur la version en bakélite, avec + et - marqués sur la plaque afin qu'un opérateur puisse voir la polarité d'un coup d'œil pendant un cycle.
- Surfaces nues, rien à peler. Les modèles en aluminium laissent la plaque supérieure usinée et les faces des bornes exposées, les modèles en bakélite laissent la plaque moulée exposée ; il n'y a pas de film qui puisse se froisser sous un préhenseur ou piéger des résidus sur le bord.
- Remplaçable par conception. Un modèle endommagé lors de la mise en service est un consommable, et non une opération de réparation - ce qui est précisément l'intérêt d'effectuer l'essai à sec sur celui-ci plutôt que sur une cellule.
Manutention et stockage
1. Avant un essai à sec
- Comptez les modèles par rapport aux stations. Un par station qui contient une cellule en même temps, et un de rechange sur l'établi pour qu'un modèle endommagé n'arrête pas le test.
- Vérifiez la surface que vous demandez à la machine de toucher. Sur la version port, confirmez que le port est dégagé ; sur la version aluminium, recherchez des bavures sur les faces des bornes où se loge un support.
- Triez par station si le jeu est mixte. Un modèle en aluminium dans une station isolante, ou l'inverse, est la seule erreur qui fait ressembler un résultat de mise en service à une panne de machine.
- Exécutez le premier cycle à vitesse réduite. La première passe est là pour détecter les interférences, pas pour prouver le débit.
2. Stockage et mise au rebut
- Stockez à plat, dans la boîte d'origine, loin de la ligne. Un modèle qui a servi de cale-porte ou de presse-papiers ne correspond plus au dessin qui a servi à le fabriquer.
- Essuyez la plaque supérieure et les bornes après un cycle. Des résidus sur la face d'une borne modifient la façon dont un support se pose lors de la mise en service suivante, ce qui est le contraire de l'utilité d'un modèle de référence.
- Retirez un modèle lorsqu'il a subi un choc. Un coin abîmé ou un goujon tordu en fait une pire référence que pas de modèle du tout, car la machine sera réglée en fonction des dégâts.
Un galop d'essai constitue généralement la première moitié d'une séquence plus longue. Une fois que le modèle a fait passer la machine par ses mouvements, le machine manuelle d'insertion de boîtiers de cellules prismatiqueset lemachine de remplissage à pression égale d'électrolyte pour cellules prismatiquessont les deux stations où un modèle doté d'un orifice de remplissage gagne sa place avant l'introduction de l'électrolyte.
FAQ technique
Q1 : Un modèle factice peut-il être passé dans une machine de remplissage ?
À travers lui, oui - la version pour port offre à la buse une surface sur laquelle se positionner et s'étanchéiser, ce qu'un essai à sec doit prouver. Ce qu'il ne peut pas prouver, c'est la dose. Le modèle ne prend pas d'électrolyte ; le pesage, l'étalonnage du débit et l'humidification doivent donc être vérifiés avec une vraie suspension ou par une routine d'étalonnage sur la pompe elle-même.
Q2 : Aluminium ou bakélite pour ma ligne ?
Suivez la force. Les stations qui serrent, pressent ou soudent à travers du matériel obtiennent de l'aluminium, car le montage a été conçu autour d'un corps métallique rigide. Les stations qui sont sous tension électrique, ou qui ne doivent pas voir un corps conducteur, obtiennent de la Bakélite. Un jeu mixte réalisé à partir d'un seul plan est la réponse normale pour une ligne complète.
Q3 : De quoi avez-vous besoin de ma part pour chiffrer une taille ?
Un dessin est préférable. À défaut, la longueur, la largeur et l'épaisseur du format, ainsi que l'emplacement des bornes et du port, et la position de tout autre élément touché par un préhenseur ou une pince. Si la machine existe déjà, le format pour lequel elle a été conçue figure généralement dans sa documentation de réception.
Q4 : Les capteurs de la machine liront-ils le modèle factice comme une cellule ?
Seulement les mécaniques. Les capteurs de présence, de position, d'épaisseur et de préhenseur le détectent généralement ; tout ce qui se verrouille sur la tension de la cellule, la tension en circuit ouvert ou la résistance interne ne le fera pas, car le modèle n'a pas de composition chimique ni de tension. Si votre ligne ne déclenche pas de cycle sans signal de tension, cette station nécessite une vraie cellule ou un simulateur en plus du modèle factice.
Q5 : Les modèles sont-ils nus ou revêtus ?
Brut. Les modèles en aluminium sont usinés et laissés tels quels ; les modèles en bakélite sont moulés et laissés tels quels. Rien n'est enveloppé, de sorte que la surface que voit un préhenseur, une ventouse ou un capteur est le matériau dans lequel le modèle est fabriqué. Si un poste nécessite un revêtement pour se comporter comme une cellule finie, dites-le-nous et nous vous ferons un devis séparé.
Q6 : Combien dois-je en commander pour un essai de mise en service ?
Autant que le nombre de postes qui détiennent une cellule en même temps, plus un ou deux de rechange. Une ligne qui se bloque au poste quatre avec un seul modèle en main s'arrête jusqu'à ce que le modèle soit libéré ; une pièce de rechange permet de maintenir la cadence et d'assurer l'équité de la comparaison.
Envoyez le dessin ou le format, indiquez-nous les stations, et nous établirons le devis matériau et l'option de port qui correspond à votre essai à blanc.
E-mail : tob.amy@tobmachine.com | Téléphone et WhatsApp : +86 181 2071 5609
Révisé par : Science Wang, Six Sigma Black Belt, Lignes de batteries | Dernière mise à jour : 2026-10-27
Précédent:
Machine de revêtement par pulvérisation magnétron sous videProchaine:
Mandrins d'enroulement pour rouleau d'électrode
si vous êtes intéressé par nos produits et souhaitez en savoir plus, laissez un message ici, nous vous répondrons dans les plus brefs délais.




 abonnez-vous