Chinese
 English
 Deutsch
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- Accueil
- >
- Autre équipement
- >
- Mandrins et bobines de bobinage pour rouleau d'électrodes
Catégories
Produits chauds
Loading...
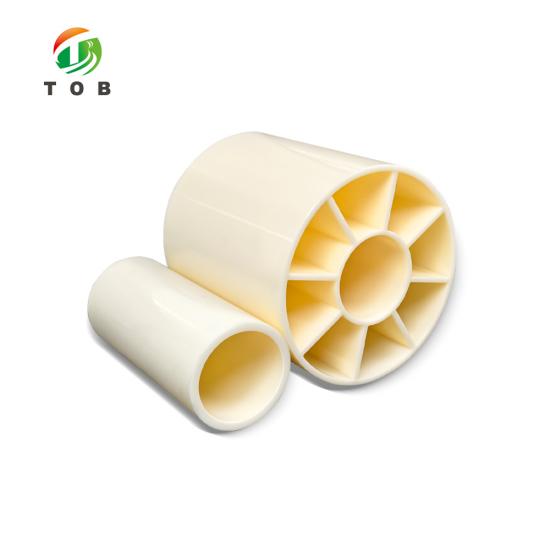


Mandrins et bobines de bobinage pour rouleau d'électrodes
Marque:
TOB NEW ENERGYarticle no.:
TOB-WR-Seriesordre (moq):
1Paiement:
L/C, T/Torigine du produit:
Chinaport d'expédition:
XIAMEN
Bobines de mandrins d'enroulement pour rouleau d'électrode - Série TOB-WR
Alésages de 1 à 8 pouces, longueurs de 4 à 3000 mm, avec un diamètre, une excentricité et une rectitude maintenus à environ la moitié de la tolérance indiquée ailleurs pour la même taille
Aperçu du produit et applications idéales
Un rouleau d'électrode n'est aussi précis que le mandrin sur lequel il est enroulé. Le mandrin est la référence rotative pour le dérouleur, la calandre et la refendeuse, et toute erreur présente sur le mandrin se répercute directement dans le rouleau sous forme de faux-rond, de dérive des bords ou d'ondulation de tension qui se manifeste plus tard par une variation de l'épaisseur du revêtement. La série TOB-WR est le mandrin que nous fournissons pour cette tâche : alésages de 1 à 8 pouces, longueurs de 4 à 3000 mm, et quatre tolérances — diamètre extérieur, alésage, excentricité et rectitude — maintenues plus strictes que les mandrins généralement proposés pour la même taille nominale.
La série est conçue pour une utilisation répétée plutôt que pour un seul passage sur la ligne. Des alésages de 1 pouce à 8 pouces conviennent aussi bien aux mandrins d'un encolueur de laboratoire que d'une enrouleuse de production ; des longueurs de 4 mm à 3000 mm couvrent tout, d'une longueur de coupe courte à un mandrin de production pleine largeur. Lorsqu'aucune taille standard ne convient, l'alésage, l'épaisseur de paroi et la longueur sont fabriqués sur commande, ce qui est le cas pour une bonne partie des mandrins présentés sur cette page qui quittent l'atelier.
Idéal pour :
- Lignes de revêtement d'électrodes, où le rouleau se déroule sous tension et où toute erreur de mandrin se traduit par une dérive de la bande au niveau de l'espace de revêtement
- Calandres et presses de laminage, où l'électrode est ré-enroulée sur un mandrin après compactage
- Refendage et découpe, où le rouleau étroit fini doit tourner juste sur un nouveau mandrin
- Séchage sous vide, où le rouleau est étuvé sur son mandrin et réutilisé par la suite
- Enducteurs de laboratoire utilisant des mandrins de 1 pouce ou de 3 pouces, et lignes pilotes alternant entre les deux
- Groupes de recherche manipulant des longueurs de coupe courtes, là où un mandrin de 3000 mm ne convient pas
Cette page traite du mandrin proprement dit, et non des équipements qui l'entourent. L'arbre, le mandrin de serrage ou le mandrin expansible qui porte le mandrin fait partie de la machine : si vous avez besoin de cette partie de la ligne, la dispositif automatique de bobinage et de débobinage pour le traitement des rouleaux d'électrodes de batteries est la page à consulter. Un mandrin ne peut pas non plus corriger une bande qui dévie déjà — il peut seulement éviter d'aggraver la situation.
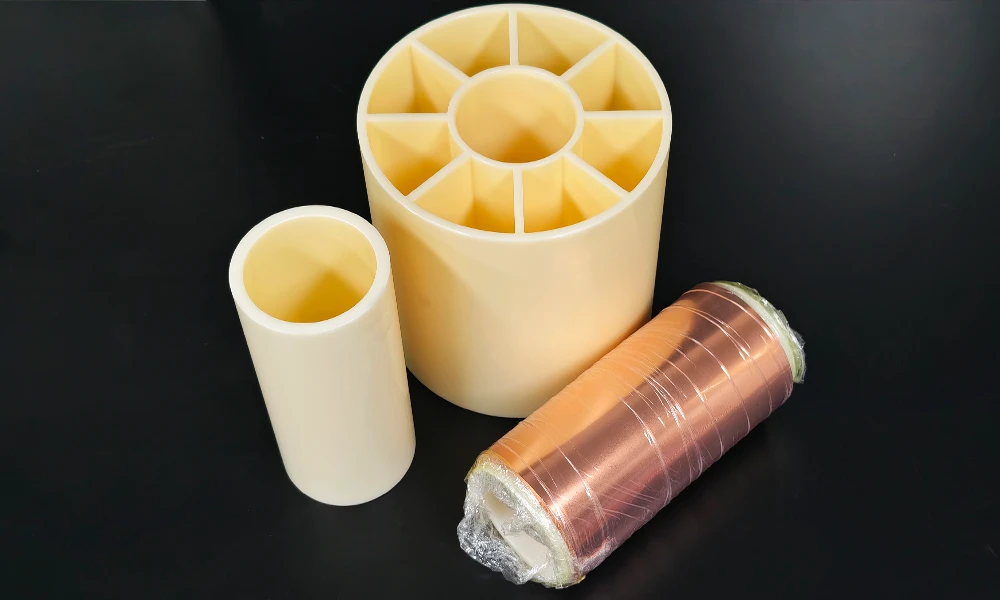
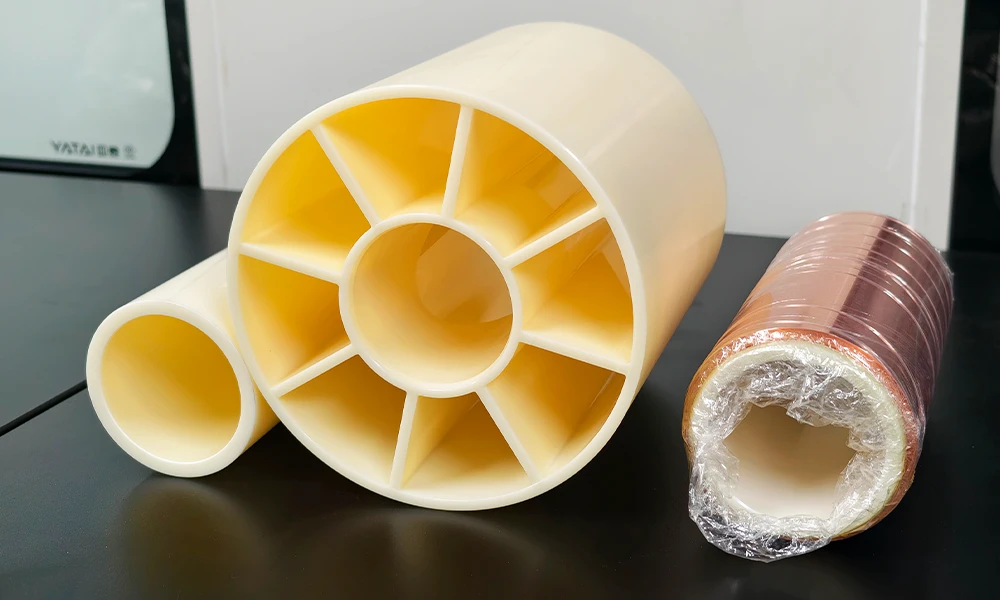
Un rouleau de feuille de cuivre enroulé sur l'un de nos petits mandrins, à côté de deux mandrins nus de diamètres intérieurs différents.
Spécifications complètes
Trois éléments déterminent si un mandrin est utilisable sur votre ligne : ce sur quoi il s'emboîte, la tolérance qu'il maintient et la composition de sa paroi. Les tableaux ci-dessous couvrent les deux premiers points. La plage de dimensions vient en premier, puis les tailles que nous tenons le plus près, suivies du tableau des tolérances qui distingue cette série des mandrins généralement proposés pour la même dimension nominale.
1. Plage de dimensions
| Article | Gamme |
|---|---|
| Alésage, diamètre intérieur | 1 à 8 pouces |
| Longueur | 4 à 3000 mm |
| Diamètre extérieur et paroi | Défini par l'alésage que vous commandez ; les tailles que nous stockons le plus souvent se trouvent dans le tableau suivant |
| Travail sur mesure | L'alésage, l'épaisseur de paroi et la longueur en dehors des tailles standard peuvent être fabriqués sur commande |
2. Tailles les plus stockées
| Alésage, diamètre intérieur | Épaisseur de paroi | Longueur |
|---|---|---|
| 76,5 mm | 6 mm | 45 / 64,5 / 77,5 mm |
| 76,8 mm | 8 mm | 35 à 2000 mm |
| 153 mm | 11,5 mm | 35 à 2000 mm |
Ces trois dimensions sont celles que nous fabriquons le plus souvent, mais elles ne constituent pas la limite de ce que nous pouvons réaliser. Un alésage qui ne figure pas sur cette liste est une demande, pas un refus.
3. Tolérance par rapport à la même dimension ailleurs
| Article | Unité | Autres fournisseurs, 3 pouces x 8,5 mm | TOB-WR, 3 pouces x 8,5 mm |
|---|---|---|---|
| 1. Diamètre extérieur | mm | 0,2 | 0,1 |
| 2. Diamètre intérieur | mm | 0,4 | 0,25 |
| 3. Excentricité | mm | 0,2 | 0,12 |
| 4. Rectitude | mm par 600 mm | 0,52 | 0,2 |
Les quatre chiffres sont en mm et sont donnés pour la même dimension nominale, à savoir un alésage de 3 pouces avec une paroi de 8,5 mm. La colonne de gauche indique la tolérance annoncée pour des mandrins comparables provenant d'autres fournisseurs ; la colonne de droite indique les critères de contrôle de cette série. Il est recommandé de vérifier les deux sur un échantillon avant de vous engager sur une quantité de production.
4. Dimensions utilisées sur cette page

Coupe d'un mandrin : D est le diamètre extérieur sur lequel la bande est enroulée, d est l'alésage qui doit s'adapter sur votre mandrin, L est la longueur.
| Diamètre extérieur D | Diamètre intérieur d | Longueur L |
|---|---|---|
| 258 / 200 / 150 | 76,5 | 500 ≤ L ≤ 800 |
| 258 | 152,7 | Moins de 300 |
Dimensions en mm. L'alésage de 76,5 mm est associé à trois diamètres extérieurs pour une longueur de 500 à 800 mm ; l'alésage de 152,7 mm pour une longueur inférieure à 300 mm. Indiquez-nous l'alésage dont vous avez besoin et nous vous confirmerons par écrit le diamètre extérieur correspondant avant la passation de la commande.
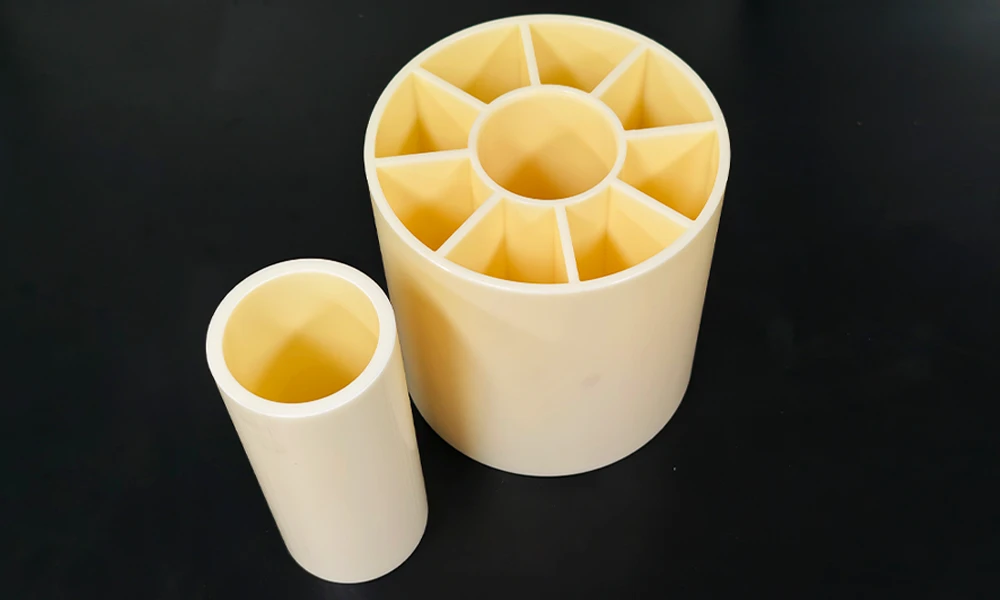
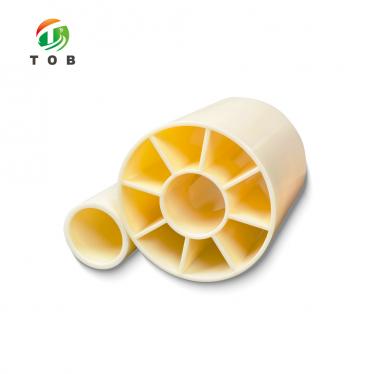
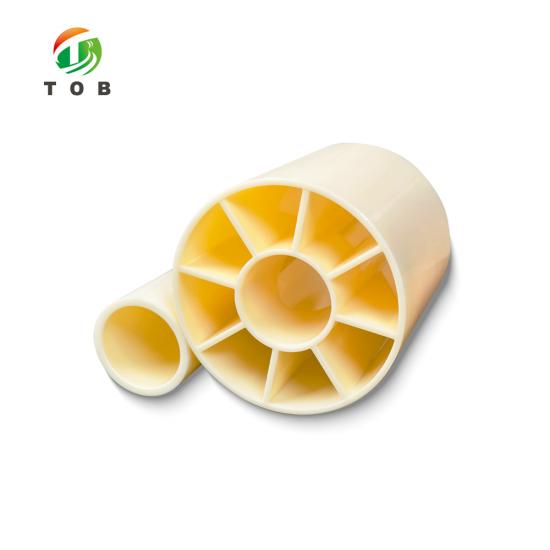
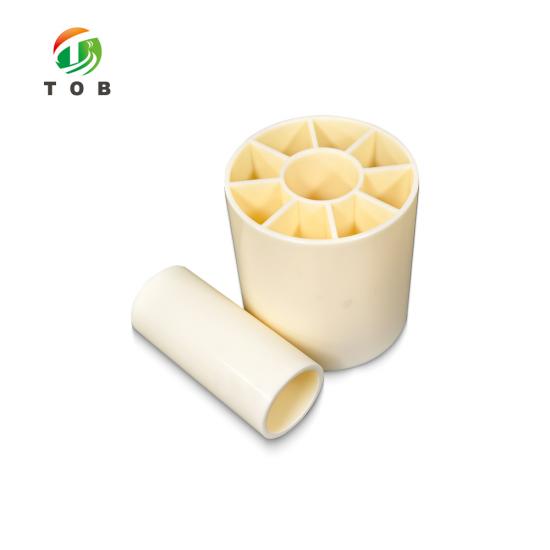
Deux alésages de la gamme TOB-WR, tous deux rainurés à l'intérieur. Les alésages, la paroi et la longueur sont fabriqués aux dimensions que vous spécifiez dans la commande.
Gamme de la série et comment la spécifier
Une commande de mandrins nécessite quatre chiffres et un poids. Les quatre chiffres sont le diamètre intérieur, l'épaisseur de paroi, la longueur et la tolérance que vous souhaitez faire inspecter ; le poids est celui du rouleau enroulé que le mandrin doit supporter. Donnez-nous ces cinq éléments et le devis vous reviendra avec un mandrin précis, et non avec une gamme à affiner plus tard.
- Diamètre intérieur - n'importe où de 1 pouce à 8 pouces. Le diamètre intérieur doit dégager le mandrin de la machine lorsqu'il est relâché tout en maintenant le rouleau lorsqu'il est chargé, c'est pourquoi la tolérance sur le diamètre intérieur est cotée à 0,25 mm et non à 0,4 mm.
- Épaisseur de paroi - 6, 8 ou 11,5 mm sur les trois diamètres intérieurs standards. La paroi supporte le rouleau ; une paroi mince sur un rouleau lourd se déforme sous la tension et la déformation reste dans l'électrode après le déroulage.
- Longueur - 4 mm à 3000 mm. Tout ce qui est plus court que la largeur de la bande laisse le bord non supporté ; tout ce qui est plus long doit s'adapter à l'encombrement du mandrin de serrage de la machine.
- Tolérance - les quatre chiffres du tableau 3 correspondent aux normes d'inspection de cette série. Si votre ligne exige que l'un d'entre eux soit maintenu plus strictement, précisez lequel et il sera intégré au devis.
Rien dans les dimensions ci-dessus n'est fixe. Les diamètres intérieurs en dehors de 1 à 8 pouces, les parois autres que les trois énumérées, et les longueurs en dehors de 4 à 3000 mm sont tous fabriqués sur mesure - c'est la voie normale pour une ligne qui a déjà été construite autour d'un mandrin particulier.
Pourquoi quatre tolérances déterminent le rouleau, et non une seule
La plupart des commandes de mandrins se basent sur un seul chiffre : l'alésage. C'est la dimension qui doit s'adapter au mandrin de la machine, c'est donc celle que l'on contrôle. Mais le rouleau ne se soucie pas uniquement de l'alésage. Ce que l'interstice de couchage perçoit, c'est la surface extérieure du rouleau enroulé, et cette surface cumule quatre erreurs distinctes : la rotondité de l'extérieur, le décentrement de l'alésage, la rectitude du mandrin sur toute sa longueur, et la qualité de l'ajustement de l'alésage sur l'arbre.
L'excentricité est celle qui surprend le plus. C'est le décalage entre l'axe de l'alésage et l'axe de la surface extérieure, de sorte qu'un mandrin présentant une excentricité de 0,2 mm offre une surface qui monte et descend de cette valeur une fois par tour. Sur une encolleuse fonctionnant à pleine vitesse, ce n'est pas un défaut esthétique : c'est une variation périodique de la trajectoire de la bande, qui se traduit dans le revêtement par une ondulation d'épaisseur à la même fréquence. Maintenir l'excentricité à 0,12 mm au lieu de 0,2 mm élimine environ 40 pour cent de ce mouvement avant même que la bande ne l'aperçoive.
La rectitude fonctionne différemment. Un mandrin qui présente une flèche sur sa longueur ne déplace pas la bande de haut en bas, il la décale latéralement. Le guide-bande passe alors toute la durée du tirage à corriger une dérive que le mandrin ne cesse de réintroduire, et la position du bord au niveau de la refendeuse oscille en conséquence. C'est pourquoi la rectitude est exprimée par tranche de 600 mm plutôt que sous la forme d'un chiffre unique : une courbure est un taux, et plus le mandrin est long, plus on en accumule. À 0,52 mm par 600 mm, un mandrin de 2000 mm peut facilement accuser plus d'un millimètre de flèche ; à 0,2 mm par 600 mm, cela devient impossible.
La tolérance de l'alésage est une question d'ajustement, et les deux sens d'erreur se paient cher. S'il est trop large, le mandrin glisse sur l'arbre sous l'effet du couple d'enroulement, ce qui se manifeste par un gradin dans le rouleau plutôt que par une simple dérive. S'il est trop serré, le mandrin ne s'emmanche pas à froid, si bien que l'opérateur le force ou le chauffe — deux méthodes qui endommagent l'alésage que la prochaine inspection mesurera. Une tolérance d'alésage de 0,25 mm sur un mandrin de 3 pouces est suffisamment serrée pour transmettre le couple et suffisamment libre pour être chargée à la main.
La comparaison du tableau 3 mérite d'être considérée comme une affirmation plutôt que comme un fait avéré tant que vous ne l'avez pas mesurée. La colonne de gauche indique la tolérance annoncée pour des mandrins comparables provenant d'autres fournisseurs de même taille nominale ; la colonne de droite indique les valeurs contrôlées pour cette série. Commandez-en un de chaque, équipez-les d'un micromètre et d'un comparateur à cadran, et vous verrez si le tableau est exact ou non — ce qui constitue une meilleure base pour un bon de commande de production que n'importe quel catalogue.
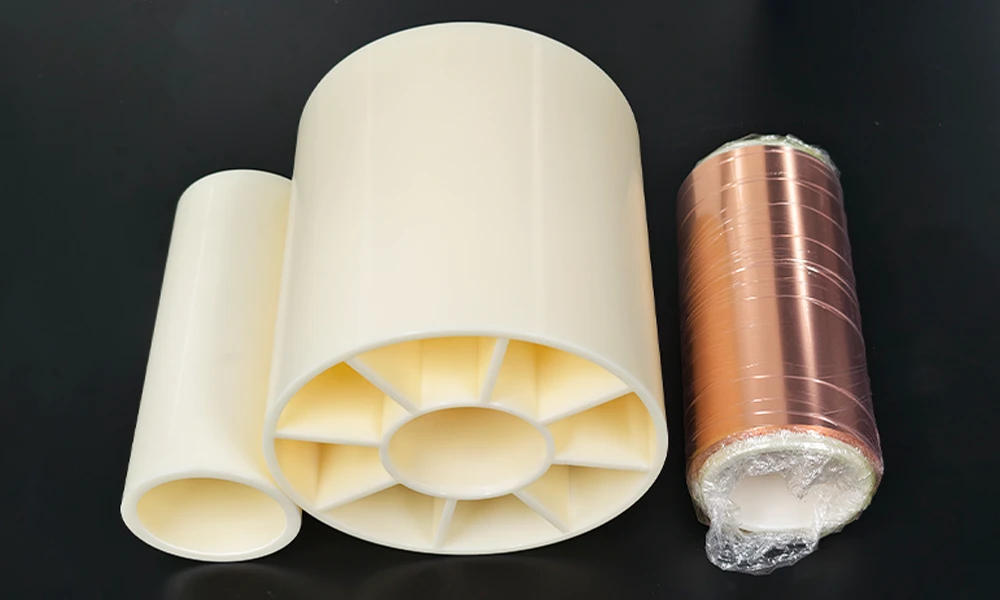
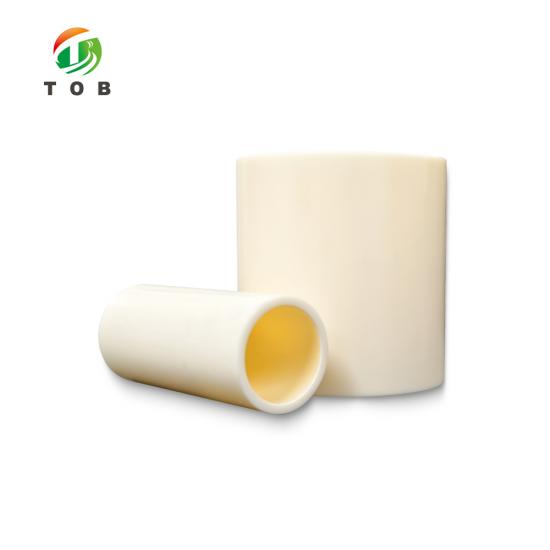
Mandrin et rouleau côte à côte : l'épaisseur de paroi que vous choisissez doit supporter le rouleau, et pas seulement le positionner.
Caractéristiques techniques clés
- Plage d'alésages de 1 pouce à 8 pouces. Une seule série couvre une encolleuse de laboratoire dotée d'un mandrin de 1 pouce et une bobineuse de production munie d'un arbre de 6 ou 8 pouces, de sorte qu'une ligne pilote n'a pas besoin de changer de fournisseur de mandrins lorsqu'elle monte en échelle.
- Alésage maintenu à 0,25 mm à 3 pouces. Assez serré pour supporter le couple d'enroulement sans patiner, assez lâche pour que le mandrin coulisse encore à la main sur le noyau.
- Diamètre extérieur maintenu à 0,1 mm. La moitié de la tolérance annoncée ailleurs pour la même taille, ce qui est le chiffre qui détermine le faux-rond initial du rouleau.
- Excentricité maintenue à 0,12 mm. Le décalage entre l'axe de l'alésage et l'axe extérieur, contrôlé plutôt que supposé - c'est la source de l'ondulation par tour qu'une encolleuse ne peut pas éliminer en aval.
- Rectitude maintenue à 0,2 mm par 600 mm. Un taux, et non un total, de sorte qu'il s'adapte au mandrin que vous commandez au lieu de se cacher derrière une courte longueur de référence.
- Trois options d'épaisseur de paroi, longueurs de 4 mm à 3000 mm. Parois de 6, 8 et 11,5 mm sur les alésages standard, avec une longueur coupée à la largeur de bande que vous utilisez plutôt qu'à une taille de stock.
- Paroi nervurée, plusieurs tailles d'alésage. Les nervures internes visibles sur les photographies sont ce qui maintient la rigidité de la paroi sous les charges supportées par ces mandrins ; l'alésage et le motif des nervures correspondent à la taille que vous commandez.
Manipulation, stockage et inspection
1. Chargement d'un mandrin
- Mesurez avant de charger. Les deux chiffres qui comptent sont l'alésage et le diamètre extérieur, et il vaut la peine de vérifier les deux sur la machine plutôt que de se fier à l'étiquette.
- Glissez le mandrin à la main. S'il faut forcer, vérifiez la présence de bavures ou de boue séchée sur le mandrin avant d'élargir l'alésage - l'alésage est la seule dimension que vous ne pouvez pas rattraper.
- Positionnez le mandrin à fond contre la face de référence du mandrin de serrage. Un mandrin qui dépasse de l'extrémité du support tourne comme s'il était tordu, indépendamment de sa valeur de rectitude.
- Gardez un mandrin sur le même support pendant toute la production. Le déplacer d'un mandrin de serrage à un autre en cours de bobinage réintroduit l'erreur d'ajustement initiale.
- Faites tourner manuellement le mandrin chargé une fois avant de commencer. Une oscillation visible à basse vitesse est moins coûteuse à détecter maintenant qu'après 800 mm d'électrode enduite.
2. Stockage et inspection
- Stocker sur un râtelier et non sur le sol. Un mandrin sur lequel on a marché ou qui a roulé présente un méplat sur son diamètre extérieur, et aucune inspection ne le détecte une fois que la bande est enroulée par-dessus.
- Conserver les mandrins à l'écart des sources de chaleur et à l'abri du soleil direct. Un mandrin dont la forme s'est ovalisée pendant le stockage ne reprend pas sa forme initiale lorsqu'il est chargé.
- Inspecter avant chaque réutilisation : l'alésage avec un tampon ou un pied à coulisse, le diamètre extérieur avec un micromètre à deux positions, et une règle de rectitude sur toute la longueur pour détecter une flèche.
- Mettre un mandrin au rebut lorsque les chiffres bougent, et non lorsqu'il a mauvaise apparence. Un mandrin dont les dimensions respectent les quatre chiffres du tableau 3 fait toujours son travail même si l'extérieur est éraflé.
Les mandrins voyagent avec le rouleau, pas avec la ligne. Si le rouleau quitte la salle de couchage pour le séchage ou le refendage, le four de séchage sous vide pour rouleaux d'électrodes de batterie et le dispositif de déroulage et d'enroulement pour matériaux en bobine sont les deux pages qui prennent le relais là où celui-ci s'arrête.
La même paire se poursuit. Le mandrin propre du rouleau est visible à l'intérieur de la feuille, ce qui constitue la surface déterminant la régularité de la rotation du rouleau.
FAQ d'ingénierie
Q1 : Mon mandrin mesure 3 pouces. Un alésage de 76,5 mm convient-il ?
Trois pouces équivalent à 76,2 mm, donc un alésage de 76,5 mm offre un jeu radial d'environ 0,15 mm — suffisant pour l'enfiler à la main, mais pas pour patiner. Le chiffre à vérifier est votre mandrin, et non la taille nominale : s'il s'avère hors cotes par excès, la tolérance d'alésage de 0,25 mm commence à rogner le jeu. Envoyez-nous le diamètre mesuré du mandrin et l'alésage sera coté en conséquence.
Q2 : Quel est l'effet réel d'une excentricité de 0,12 mm sur mon couchage ?
Cela introduit un mouvement de cette amplitude à chaque tour dans le trajet de la bande. Avec 0,12 mm au lieu de 0,2 mm, vous avez éliminé environ 40 pour cent du mouvement avant que le guide-bande ou l'entrefer de couchage n'ait à le compenser. Vous ne le remarquerez pas sur un seul passage ; vous le constaterez sous la forme d'une bande d'épaisseur périodique une fois que le rouleau fonctionnera à vitesse nominale.
Q3 : Pourquoi la rectitude est-elle cotée par tranche de 600 mm et non de manière globale ?
Parce qu'une flèche s'accumule. Un mandrin dont la rectitude est comprise dans 0,2 mm sur 600 mm peut tout de même présenter un écart proche de 0,7 mm sur 2000 mm, ce qu'une valeur globale unique masquerait. L'exprimer par tranche de 600 mm vous indique le taux, ce qui vous permet de calculer le comportement de votre propre longueur de mandrin.
Q4 : Paroi de 6, 8 ou 11,5 mm — comment choisir ?
La paroi supporte le rouleau enroulé, elle dépend donc du poids du rouleau et de la tension d'enroulement, et non du mandrin. Indiquez-nous le poids du rouleau, la largeur de la bande et la tension, et nous vous dirons laquelle de ces trois options suffit. Opter pour une épaisseur supérieure à vos besoins alourdit inutilement le mandrin pour chaque rouleau que vous manipulez.
Q5 : Puis-je commander un alésage ne figurant pas sur votre liste ?
Oui. La liste couvre les alésages de 1 à 8 pouces et les longueurs de 4 à 3000 mm, et tout ce qui se trouve en dehors de ces dimensions est fabriqué sur commande. Le travail sur mesure est la voie habituelle pour une ligne construite autour d'un mandrin particulier plutôt que l'inverse.
Q6 : Comment vérifier la déclaration de tolérance avant de m'engager sur une commande de production ?
Commandez un mandrin de la taille requise et mesurez-le. L'alésage avec un tampon ou un micromètre d'intérieur, le diamètre extérieur à deux positions distantes de 90 degrés, l'excentricité avec un comparateur à cadran sur la surface extérieure pendant que le mandrin tourne sur son alésage, et la rectitude avec une règle de rectitude sur toute la longueur. Si les quatre chiffres du tableau 3 se vérifient sur l'échantillon, ils se vérifieront sur la commande.
Indiquez-nous l'alésage, l'épaisseur de paroi, la longueur ainsi que le poids du rouleau que vous enroulez, et nous vous fournirons une seule spécification de mandrin accompagnée de sa tolérance, et non une plage de valeurs.
E-mail : tob.amy@tobmachine.com | Téléphone et WhatsApp : +86 181 2071 5609
Examiné par : Science Wang, Ceinture Noire Six Sigma, Lignes de batteries | Dernière mise à jour : 26-10-2026
Précédent:
Modèle factice de cellule prismatiqueProchaine:
Distributeur automatique de ruban adhésif
si vous êtes intéressé par nos produits et souhaitez en savoir plus, laissez un message ici, nous vous répondrons dans les plus brefs délais.


 abonnez-vous