Chinese
 English
 Deutsch
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- Accueil
- >
- four à batterie et matériaux
- >
- four de cuisson sous vide à batterie
- >
- Four sous vide à haute température par contact
Catégories
Produits chauds
Loading...
Four sous vide à haute température par contact
Marque:
TOB NEW ENERGYarticle no.:
TOB-GZK03-K1ordre (moq):
1 setPaiement:
L/C,T/Torigine du produit:
Chinaport d'expédition:
XIAMEN
Four à haut vide à chauffage par contact pour le séchage des cellules et des électrodes - TOB-GZK03-K1
Trois couches, porte simple, chauffage par contact sur plaque de base jusqu'à 100 °C, 10 Pa à vide et 50 à 100 Pa en fonctionnement, système de pompe à vis sèche
Présentation du produit et applications idéales
Le TOB-GZK03-K1 est un four à haut vide à trois couches et porte simple conçu pour éliminer l'eau des cellules lithium-ion et des électrodes avant le remplissage d'électrolyte. Il est constitué de sept sous-ensembles : le bâti, la cavité intérieure, le système de vide et d'azote, la partie de commande électrique, la partie de circulation externe, la partie de circulation interne et la partie de contact. Chacune des trois couches peut être mise sous vide, purgée et chauffée indépendamment, ce qui différencie un four qui cuit un lot à la fois d'un four qui gère trois lots à des étapes différentes du même cycle.
Le mot qui compte dans le nom est contact. La chaleur atteint la charge par trois voies dans un four à vide, et elles ne sont pas équivalentes : le rayonnement des parois, la convection d'un gaz en circulation et la conduction à partir d'une surface touchée par la pièce. Dans le vide, il y a très peu de gaz pour assurer la convection, de sorte qu'un four à air chaud pur devient un radiateur et la vitesse de séchage est déterminée par la surface de la charge qui peut « voir » la paroi. Ce four place une plaque chauffante en silicone sous chaque couche, le plateau repose sur cette plaque et le fond de la cellule est chauffé par conduction à travers le plateau. La plaque est la principale source de chaleur ; l'air de circulation en forme de U, sortant par la gauche et entrant par la droite, avec évacuation aux bords supérieur et inférieur, sert à maintenir les parois de la cavité et l'air à la même température que la plaque afin que la charge ne soit pas chauffée d'un côté et refroidie de l'autre.
La seconde moitié du cycle de séchage est la séquence de vide et d'azote, et c'est elle qui élimine réellement l'eau. Le pompage seul élimine lentement l'humidité libre, car l'eau liée dans l'électrode ou dans le séparateur doit d'abord diffuser vers la surface. L'alternance d'un maintien sous vide et d'une purge à l'azote sec raccourcit ce chemin : la purge remplace la vapeur d'eau dans la cavité par du gaz sec, la mise sous vide suivante l'élimine, et le cycle se répète. Sur cette machine, la séquence est programmée, et non manuelle. L'opérateur définit un temps de chauffage, un temps de vide et un temps d'azote, et l'automate exécute le chauffage, le pompage, la purge et le maintien pendant le nombre de cycles requis par la recette.
Le vide est produit par un groupe de pompes à vis sèches, la série BaoSi GSD, le GSD160/1300D étant la plus grande option à 1300 m³/h. Une pompe sèche est le bon choix ici pour une raison qui n'a rien à voir avec les spécifications : une pompe étanche à l'huile renvoie des vapeurs d'huile dans la chambre, et dans un four de séchage de batteries, cette vapeur se dépose précisément sur les surfaces que vous essayez de sécher. Le groupe de pompage dessert les trois chambres par l'intermédiaire d'un collecteur, avec un interverrouillage permettant de pomper une à trois chambres à la fois : lorsqu'une chambre atteint son vide consigné, la vanne de dérivation se ferme automatiquement avant qu'une autre dérivation ne s'ouvre, de sorte qu'on ne demande jamais à la pompe de tirer trois chambres depuis la pression atmosphérique en même temps.
Idéal pour :
- Le séchage final des cellules prismatiques, souches et cylindriques avant le remplissage d'électrolyte, où la spécification d'eau résiduelle constitue le seuil de passage au processus suivant
- Le séchage des électrodes et des séparateurs, où la charge est plate et repose directement sur la plaque chauffante
- Les lignes pilotes et de petite série qui nécessitent plusieurs lots en cours de traitement simultanément sans l'achat de plusieurs fours, car les trois couches fonctionnent indépendamment
- Le développement de procédés où le vide, l'azote et les temps de maintien sont encore en cours d'ajustement, étant donné que ces trois paramètres sont réglés depuis l'écran tactile plutôt que par des vannes manuelles
- Les salles sèches dotées d'une alimentation en azote, où le four peut fonctionner selon un cycle purgé à l'azote plutôt qu'en cycle de vide pur
Trois autres fours de ce catalogue remplissent des fonctions qui se chevauchent, et la différence réside dans le format plutôt que dans la qualité. Si la séquence de séchage doit s'exécuter sans opérateur, le four de séchage automatique sous haut vide est le format automatisé. Si deux couches suffisent pour la taille du lot, le four à haut vide à double couche atteint 150 °C et accepte le même plateau. S'il s'agit d'un travail à l'échelle du laboratoire plutôt que de production, l'étuve à vide de laboratoire DZF-6050 est la petite unité de banc. Ce que cette page décrit est le format à trois couches chauffées par contact, et ce qu'il ne peut pas faire, c'est sécher une charge qui doit être basculée ou mise en rotation pendant le séchage : les plateaux sont statiques, et la plaque de contact ne chauffe que ce qui repose sur elle.
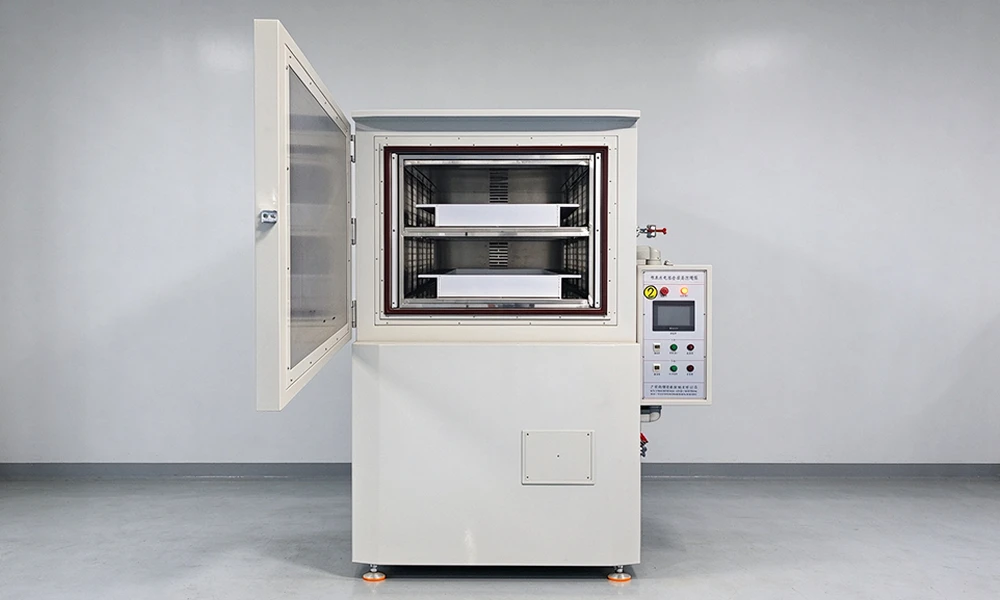
Four à haut vide à chauffage par contact à trois couches et porte simple TOB-GZK03-K1
Spécifications complètes
Les tableaux ci-dessous constituent la fiche technique, reproduite sans arrondi. Deux conventions méritent d'être précisées avant de les lire. Premièrement, chaque chiffre de vide représente une pression, et non une lecture de manomètre, de sorte que 10 Pa signifie une pression absolue de 10 Pa et non un déficit de 10 Pa par rapport à l'atmosphère. Deuxièmement, l'uniformité et les temps de montée en température sont indiqués pour une cavité vide à température constante, ce qui constitue la seule condition permettant de les comparer entre fournisseurs ; une cavité chargée contenant des cellules froides donnera toujours des mesures différentes.
1. Chambre, porte et construction
| Article | Spécification |
|---|---|
| Construction | Sept sous-ensembles : bâti, cavité intérieure, système de vide et d'azote, commande électrique, circulation externe, circulation interne, chauffage par contact |
| Couches | Trois, fonctionnant chacune indépendamment pour le chauffage, le vide et l'azote |
| Taille de la cavité intérieure | Conçue selon les dimensions des cellules et des plateaux du client afin d'optimiser l'utilisation de l'espace ; fixée sur le plan approuvé avant fabrication |
| Matériau de l'enveloppe | Tôle d'acier laminée à froid A3, peinte, gris-blanc avec orange |
| Matériau intérieur | Plaque industrielle brossée en acier inoxydable, épaisseur de 4,0 mm |
| Porte | Porte simple, antidéflagrante, résistante à la pression, avec dispositif de surpression à décharge automatique |
| Joint intérieur | Joint torique en caoutchouc de silicone moulé, résistant aux hautes températures et à la corrosion |
| Méthode de chauffage | Plaque chauffante en silicone dans la plaque de base pour le chauffage par contact, plus air de circulation interne ; conduction, rayonnement et convection combinés |
| Circulation externe | Air de circulation en U : sortie à gauche, aspiration à droite, évacuation le long des bords supérieur et inférieur |
| Refroidissement | Les éléments chauffants sont coupés et l'air de circulation évacue la chaleur, ce qui raccourcit le refroidissement |
| Commande | Commande automatique par API avec fonctionnement sur écran tactile, modes manuel et automatique sélectionnables |
| Orifices de vide et de gaz | À l'arrière de la machine ; orifice de vide KF40, orifice de gaz sec tuyau d'air de 12 mm |
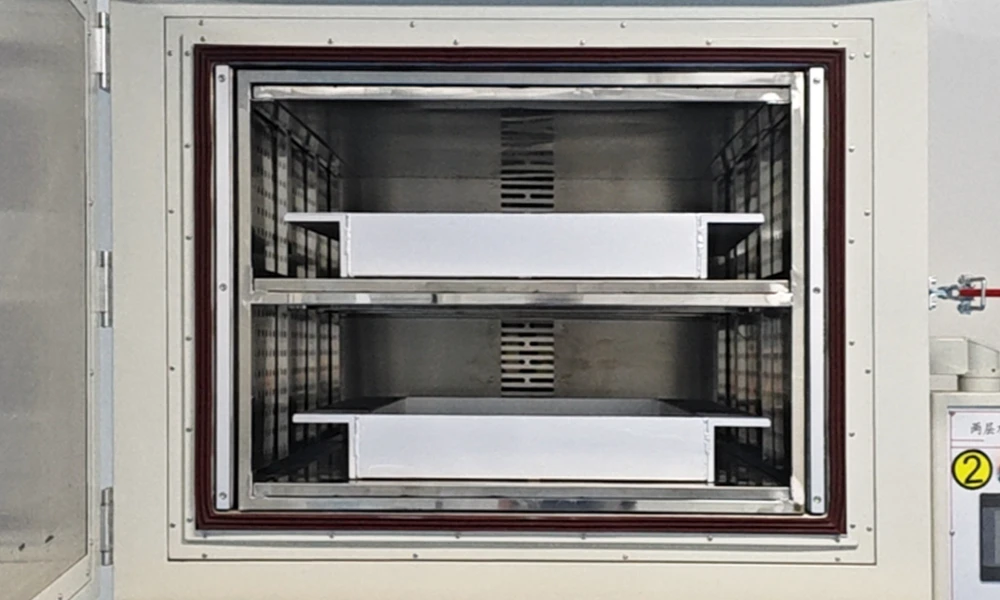
La cavité vue à travers la porte ouverte : les plaques de contact sur leurs rails latéraux, le joint moulé autour de l'ouverture et les grilles de circulation sur la paroi arrière.
2. Contrôle du vide et de la température
| Article | Spécification |
|---|---|
| Vide limite, cavité vide | Pas plus de 10 Pa |
| Vide de travail | 50 Pa à 100 Pa pour le séchage sous vide poussé ; vide faible contrôlé à pas plus de -20 kPa, la limite inférieure pour l'échange d'azote |
| Taux de fuite | Après un pompage au vide ultime et la fermeture de la valve, la pression n'augmente pas de plus de 500 Pa en 24 heures |
| Temps de pompage | Une chambre de l'atmosphère à 10 Pa en 10 minutes ou moins, cavité vide |
| Plage de température | Température ambiante +10 °C à 100 °C |
| Uniformité de la température | ±3 °C dans la cavité à température constante, boîte vide |
| Temps de chauffage | Température ambiante à 85 °C en 30 minutes ou moins, à pression atmosphérique et à vide ; la cavité se stabilise 60 minutes après que le régulateur a atteint la consigne, boîte vide |
| Profil de chauffage | Courbe de montée de la température ambiante au point de consigne, ligne droite une fois à température constante |
| Température de surface | Pas plus de température ambiante +20 °C avec la cavité à 100 °C |
| Régulation de température | SSR à thyristor avec PID, faible inertie thermique ; capteur à thermocouple de type K ; régulateur de surchauffe séparé |
| Opération par couche | Le chauffage, le pompage à vide et le remplissage d'azote sont réglés et exécutés par couche |
3. Puissance, poids et exigences du site
| Article | Spécification |
|---|---|
| Alimentation électrique | 380 V, 50 Hz, triphasé cinq fils ; le client fournit un disjoncteur dédié et le câblage externe du four |
| Puissance nominale du four | 30 kW |
| Puissance du système de vide | 10 kW |
| Puissance du groupe froid | 4 kW |
| Consommation d'énergie | Pas plus de 30 kWh en pointe et 6 kWh en régime permanent, four uniquement, hors pompe à vide et système de refroidissement |
| Poids de la machine | Environ 1 850 kg |
| Dégagement, avant | Pas moins de 1 500 mm entre l'avant du four et le mur |
| Dégagement, côtés et arrière | Pas moins de 300 mm |
| Air comprimé | 0,6 à 0,7 MPa via un tuyau d'air de 8 mm, pour l'actionnement des vannes uniquement |
| Azote | 0,1 à 0,2 MPa via un tuyau de 12 mm, 2 m³ par cycle et par four |
| Conditions ambiantes | -5 à 35 °C, 40 % d'HR ou moins, aucun gaz, liquide ou solide inflammable ou explosif à proximité |
Remarque sur le dimensionnement : la fiche technique indique 30 kW pour le four, 10 kW pour le système de vide et 4 kW pour le groupe froid, et le chiffre de consommation concerne explicitement le four uniquement. Si le groupe de pompage et le groupe froid sont fournis avec le four, l'alimentation arrivante doit être dimensionnée à partir de la somme plutôt qu'à partir des seuls 30 kW. Confirmez cela par rapport à votre schéma électrique avant que les travaux sur site ne soient définitivement arrêtés.
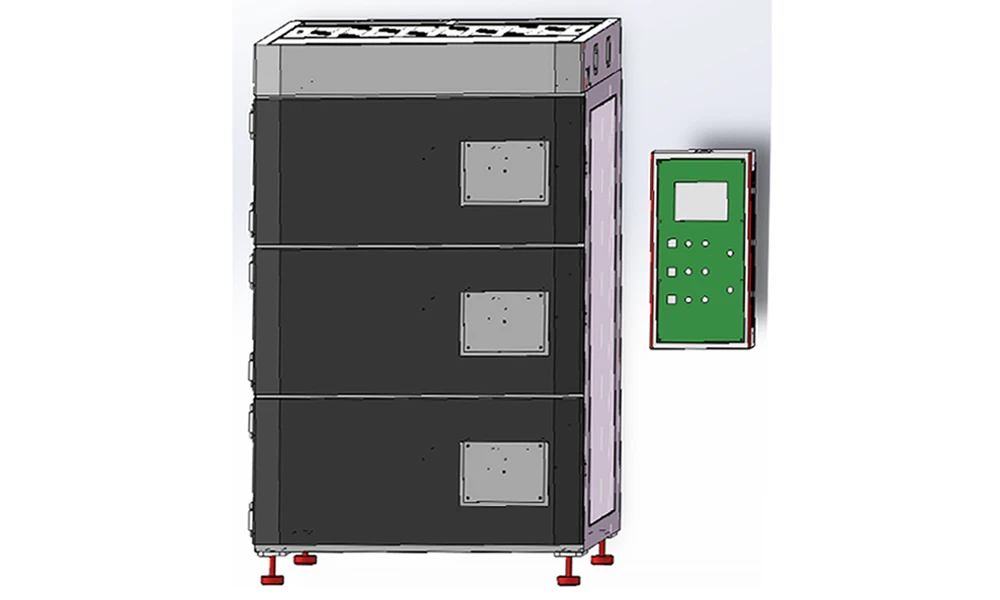
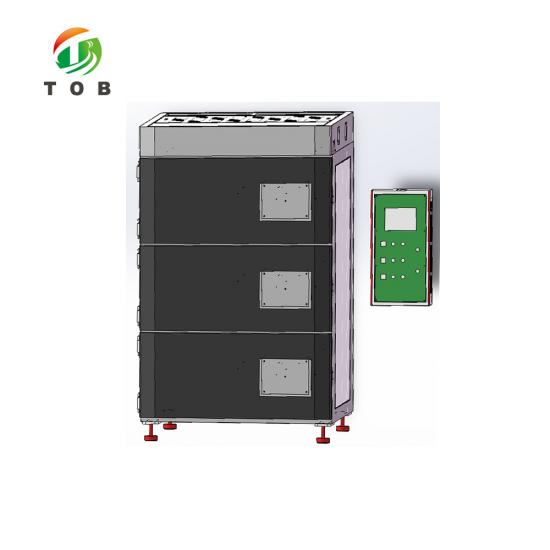
Plan d'ensemble : l'empilage des couches sur la gauche, et le coffret de commande représenté à côté. Confirmez le format de livraison, panneau intégré ou armoire séparée, par rapport à votre plan d'implantation.
4. Système de vide et options de pompes
Le groupe de pompage est fourni dans le cadre du système de four, ou peut être fourni par le client. Le tableau couvre les cinq modèles de vis sèche BaoSi GSD proposés, le GSD160/1300D étant le plus grand et celui spécifié pour cette machine.
| Modèle | GSD120D | GSD160D | GSD120/600D | GSD160/1080D | GSD160/1300D |
|---|---|---|---|---|---|
| Vitesse de pompage, m³/h | 120 | 160 | 600 | 1080 | 1300 |
| Pression limite totale, Pa | 0,5 ou moins | 0,5 ou moins | 0,1 ou moins | 0,1 ou moins | 0,1 ou moins |
| Puissance nominale du moteur, kW | 3,7 | 5,5 | 2,2 + 3,7 | 3,7 + 5,5 | 3,7 + 5,5 |
| Tension du moteur, triphasé, V | 380, 400 | ||||
| Orifice d'admission | KF40 | KF40 | VG80 | VG100 | VG100 |
| Orifice d'échappement | KF40 | ||||
| Pression de l'eau de refroidissement, MPa | 0,1 à 0,4 | ||||
| Débit d'eau de refroidissement, L/min | 4 ou plus | ||||
| Température de l'eau de refroidissement, °C | 5 à 30 | ||||
| Orifice d'eau de refroidissement | G3/8 | ||||
| Pression de purge N2, MPa | 0,2 à 0,6 | ||||
| Débit de purge N2, L/min | 12 à 50 | ||||
| Orifice de purge N2 | G1/4 | ||||
| Pression de sortie maximale, MPa | 0,14 | ||||
| Bruit, avec silencieux et clapet anti-retour, dB | 70 ou moins | 70 ou moins | 68 ou moins | 70 ou moins | 70 ou moins |
| Température et humidité ambiantes | 5 à 40 °C, inférieures à 90 % d'HR | ||||
| Poids, kg | 335 | 350 | 455 | 490 | 495 |
La règle du collecteur fait partie des spécifications et n'est pas une préférence d'utilisation. Jusqu'à trois chambres peuvent être pompées en même temps et, lorsqu'une chambre atteint son vide consigne, la vanne de dérivations se ferme automatiquement avant qu'une autre branche ne soit ouverte ; au-delà de deux couches, le point de consigne de protection du vide doit être désactivé, c'est pourquoi la séquence est programmée dans l'API plutôt que laissée à la discrétion de l'opérateur. La tuyauterie de vide suit le plan contractuel approuvé, agencée de manière à maintenir la pompe aussi près des fours que le permet la disposition, avec les soufflets flexibles courts fournis. Lorsque des conduites supplémentaires sont nécessaires, elles sont convenues à l'avance et l'installateur est désigné à ce moment-là.
Composants électriques et mécaniques
La liste des instruments est délibérément prudente. Un four sous vide passe sa vie à alterner entre la pression atmosphérique et 100 Pa à 100 °C, et les pièces qui tombent en panne en premier sont le régulateur, le relais statique (SSR) et les vannes, plutôt que la chambre elle-même. Nommer les marques est la façon la plus honnête d'indiquer ce que vous achetez.
| N° | Composant | Marque ou spécification |
|---|---|---|
| 1 | Régulateur de température | Régulateur intelligent numérique avec auto-réglage PID par micro-ordinateur, Xiamen Yudian |
| 2 | Module de contrôle de la température | PID avec thyristor SSR, Xiamen Yudian |
| 3 | Protection contre la surchauffe | Régulateur intelligent numérique séparé avec auto-réglage PID par micro-ordinateur, Xiamen Yudian |
| 4 | Capteur de température | Thermocouple de type K |
| 5 | Jauge à vide | Jauge à vide à résistance, Inficon, Suisse |
| 6 | Vanne de vide et vanne de gaz | Vanne d'arrêt haut vide |
| 7 | API | Inovance |
| 8 | Écran tactile | Inovance |
| 9 | Relais statique | Yangming |
| 10 | Élément chauffant | Sur mesure, Hengkao |
| 11 | Disjoncteur de fuite à la terre | CHINT |
| 12 | Contacteur | Schneider |
| 13 | Mode de contrôle | Cycle automatique par API pour le chauffage, le vide et le remplissage de gaz, chaque étape étant définie à partir de l'écran tactile |
Pourquoi le chauffage par contact élimine l'eau plus rapidement que l'air chaud seul
La chaleur atteint une charge dans un four par trois voies : la conduction à travers tout ce qu'elle touche, la convection à travers le gaz qui l'environne, et le rayonnement des surfaces qui la voient. À la pression atmosphérique, ces trois voies fonctionnent et un four à air chaud bien construit convient parfaitement. Lorsque la pression chute vers la plage de fonctionnement de cette machine, le gaz s'amenuise et la convection cesse de transporter une chaleur significative, de sorte que la charge ne peut compter que sur le rayonnement et le contact. Un four conventionnel dans ces conditions chauffe lentement de l'extérieur vers l'intérieur, et la dernière partie de la charge à atteindre la température est celle qui sèche en dernier.
Le chauffage par contact modifie la voie principale. Chaque niveau est doté d'une plaque chauffante en silicone intégrée dans la plaque de base, le plateau repose à plat dessus, et les cellules reposent sur le plateau. Le chemin thermique est court et ne dépend pas de la pression dans la cavité, de sorte que le taux de séchage reste élevé même à 50 Pa, là où un four à air chaud serait en difficulté. C'hui tout l'intérêt de ce format, et c'est pourquoi la valeur de température figurant dans la fiche technique ne raconte que la moitié de l'histoire : ce qui compte sur un four à contact, c'est que la plaque reste à la consigne pendant que la chambre est mise sous vide et purgée.
L'autre moitié consiste à empêcher le reste de la cavité de devenir un puits de chaleur. Le parcours d'air en forme de U aspire par la gauche, revient par la droite et s'évacue le long des bords supérieur et inférieur, et l'air des parois est maintenu à la même température que la plaque. Sans cela, la porte et les parois latérales seraient plus fraîches que la charge, la vapeur d'eau s'y condenserait, et la mise sous vide suivante devrait l'éliminer à nouveau. C'est également la raison pour laquelle la température de surface est indiquée pour une température de cavité de 100 °C : une enceinte qui chauffe à l'extérieur est une enceinte qui perd la chaleur que vous payez.
La chaleur par contact est impitoyable d'une manière spécifique, et il est bon de le savoir avant de spécifier des plateaux. Deux interfaces se trouvent entre l'élément chauffant et la cellule : plaque-plateau et plateau-cellule. Chacune représente une résistance thermique, et chacune se dégrade si les surfaces ne sont pas planes et propres. Un plateau qui est tombé, une bavure sur la face inférieure, une particule de boue séchée sous une cellule : chacun de ces éléments crée un point froid local que le régulateur ne peut pas voir, car le thermocouple lit la cavité plutôt que la cellule. La charge aura l'air sèche à l'extérieur et humide à l'intérieur à l'essai, et la défaillance concernera le plateau plutôt que le four.
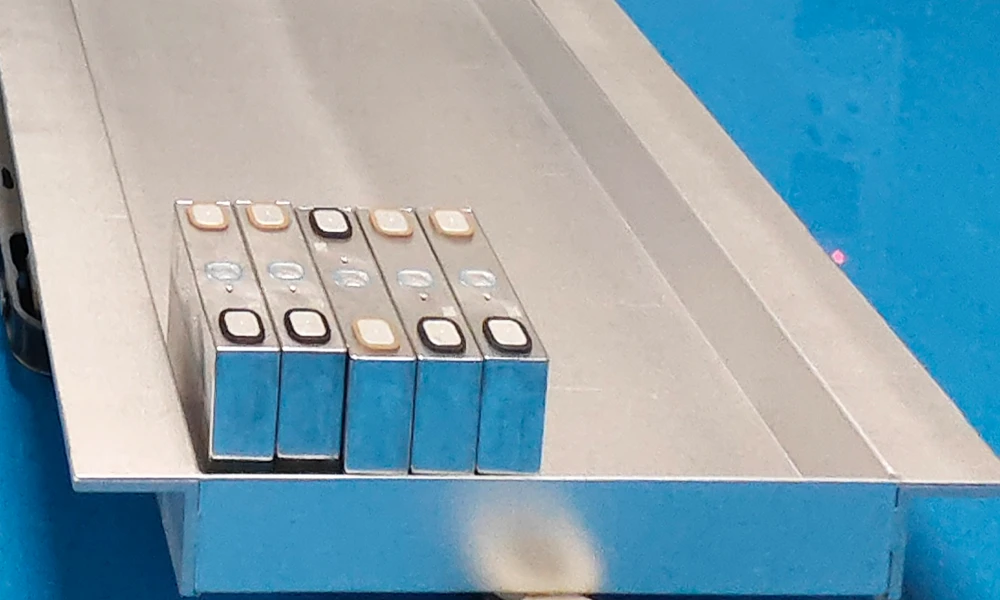
Cellules posées sur leur plateau : l'interface plateau-cellule, ainsi que l'interface plaque-plateau située en dessous, constituent la zone que la chaleur par contact doit traverser.
La séquence de vide et d'azote est ce qui transforme la chaleur en sécheresse. L'eau contenue dans une électrode ne se trouve pas simplement en surface en attendant d'être pompée ; elle doit d'abord diffuser à travers le revêtement et le séparateur, ce qui est lent. Un maintien sous vide extrait la vapeur au fur et à mesure de son apparition, et une purge à l'azote sec remplace l'atmosphère de la cavité afin que la mise sous vide suivante commence avec du gaz sec plutôt que de l'air humide. L'alternance des deux est plus rapide que l'un ou l'autre isolément, et c'est pourquoi la recette demande un temps de chauffage, un temps de vide et un temps d'azote plutôt qu'une seule durée. Le nombre de cycles est la variable qui est ajustée pour chaque produit.
La pompe à vis sèche ferme la boucle. Une pompe lubrifiée à l'huile pour une tâche d'élimination de l'eau aspire la vapeur d'eau dans son huile, l'huile s'émulsionne et la pression finale dérive vers le haut jusqu'à ce que quelqu'un change l'huile. Une pompe à vis sèche ne contient pas d'huile dans le volume balayé, de sorte que l'eau s'échappe avec l'effluent au lieu de s'accumuler, et il n'y a pas de vapeurs d'huile susceptibles de refluer vers les pièces que vous venez de sécher. C'est la raison pour laquelle la série GSD est spécifiée ici plutôt qu'une pompe à huile moins chère, et c'est une caractéristique liée au processus plutôt qu'à la pompe.
Ce que le chauffage par contact ne résout pas, c'est la géométrie de la charge. La plaque chauffe par le dessous, de sorte qu'un plateau chargé d'une seule couche de cellules se comporte très différemment du même plateau empilé sur trois hauteurs : les cellules situées au sommet de la pile sont chauffées par leurs voisines et par rayonnement plutôt que par la plaque, et elles prennent du retard. Si votre processus exige un temps de maintien défini, utilisez un plateau à une seule couche ou acceptez un cycle plus long, et considérez la valeur d'uniformité de ±3 °C pour ce qu'elle est : une indication concernant une cavité vide à température constante, et non une promesse concernant le centre d'une pile haute.
Caractéristiques techniques clés
- Chauffage par contact sur chaque niveau. Une plaque chauffante en silicone est intégrée dans la plaque de base de chaque niveau, de sorte que le chemin thermique principal est la conduction dans le plateau et n'est pas affaibli par le vide. C'est cette caractéristique qui distingue le format d'un étuve à vide à air chaud.
- Trois niveaux, chacun avec son propre cycle. Le chauffage, le vide et l'azote sont réglés et exécutés par niveau, de sorte qu'un niveau peut cuire pendant qu'un autre purge et qu'un troisième refroidit.
- 10 Pa à vide, 50 à 100 Pa en fonctionnement, 500 Pa par 24 heures. Le taux de fuite est la valeur à retenir : une chambre qui gagne 500 Pa par jour maintiendra tout de même 50 Pa pendant une cuisson, et une chambre qui gagne 5 000 Pa n'y parviendra pas.
- Uniformité de 3 degrés provenant de deux sources de chaleur. La plaque chauffe la charge et l'air mural en forme de U maintient la cavité à la même température, de sorte que la charge n'est pas chauffée d'un côté et refroidie de l'autre.
- Un groupe de pompage à vis sèche équipé d'un interverrouillage à collecteur. Pas d'huile dans le volume balayé, l'eau s'échappe donc avec l'échappement, et les vannes de dérivation se ferment automatiquement à mesure que chaque chambre atteint sa consigne.
- Soudage de récipient sous pression, intérieur en acier inoxydable de 4,0 mm. La cavité est soudée selon les normes des récipients sous pression plutôt que pliée et sertie, ce qui l'empêche de se déformer au fil de milliers de cycles alternant atmosphère et vide.
- Sept protections, comprenant une soupape de surpression et une fermeture automatique du gaz. La porte résiste aux explosions et à la pression avec une fonction de décompression automatique, et les arrivées de gaz se ferment automatiquement si une cavité est surremplie, ce qui économise de l'azote tout en protégeant la chambre.
Séquence de fonctionnement, sécurité et maintenance
1. Le cycle de cuisson, étape par étape
Le chargement s'effectue à l'aide d'un chariot amené à la hauteur de la couche en cours de remplissage, et la porte unique sur toute la hauteur permet cela : le plateau pénètre sur ses rails depuis le chariot plutôt que d'être introduit par une petite trappe. Une fois la porte fermée et le verrouillage de sécurité validé, le cycle s'exécute selon la recette. La séquence ci-dessous est celle exécutée par l'API.
- Chargez le plateau de cellules ou d'électrodes sur la plaque de contact de la couche utilisée, puis fermez la porte.
- Confirmez la recette sur l'écran tactile. Le temps de chauffage, le temps de vide et le temps d'azote sont déjà réglés ; le démarrage de la couche confie le contrôle à l'API.
- Effectuez le pompage jusqu'au point de consigne de vide.
- Remplissez d'azote sec jusqu'à la limite de vide bas, soit au maximum -20 kPa, ce qui constitue la limite inférieure pour l'échange.
- Chauffez jusqu'à la température de consigne et maintenez-la.
- Effectuez un nouveau pompage pour éliminer la vapeur d'eau que le premier maintien a expulsée de la charge.
- Effectuez une cuisson sous vide pendant la durée programmée du vide.
- Remplissez à nouveau d'azote.
- Effectuez une cuisson sous azote pendant la durée programmée de l'azote. Les étapes 6 à 9 se répètent jusqu'à ce que le nombre de cycles défini soit atteint.
- Refroidissez naturellement, les éléments chauffants étant éteints et l'air en circulation évacuant la chaleur.
- Déchargez le plateau lorsque la cavité a refroidi, puis démarrez la couche suivante ou le lot suivant.
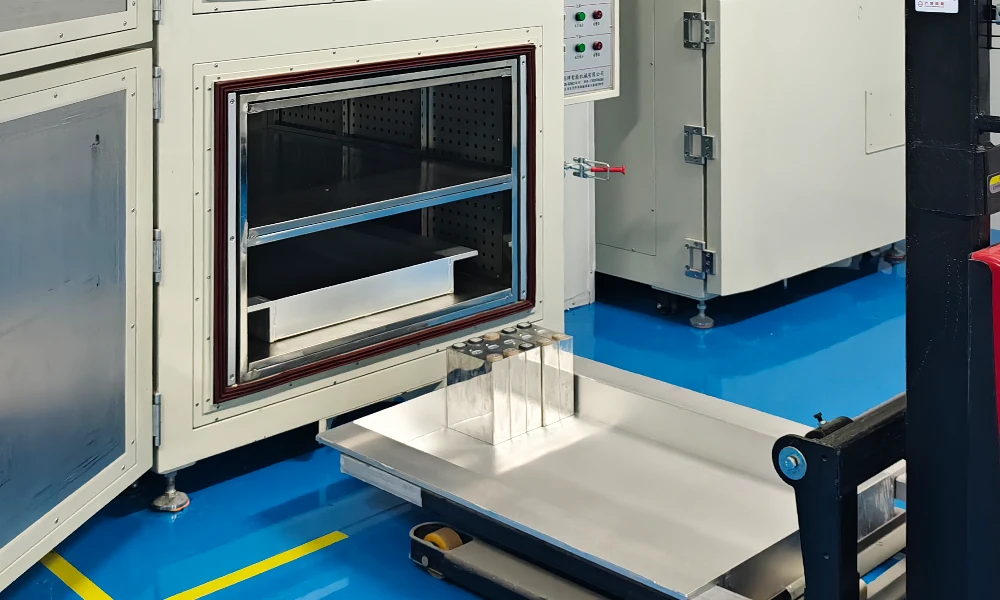
Un plateau de cellules prismatiques amené vers la couche sur le chariot de chargement, la plaque de contact étant au même niveau que le plateau du chariot.
2. Protection de sécurité
La liste des protections couvre les quatre dysfonctionnements réels d'un four à vide : un emballement thermique, un élément ou un ventilateur en court-circuit, une porte ouverte sous vide, et une enceinte qui continue de se remplir alors qu'elle aurait dû s'arrêter. Chacun des sept éléments ci-dessous est un dispositif physique, et non une limite logicielle.
- Protection contre la surtempérature de la cavité, qui coupe automatiquement l'alimentation lorsque la limite est atteinte.
- Protection contre les surintensités et les courts-circuits sur les éléments chauffants.
- Protection contre les surintensités et les courts-circuits sur le ventilateur de circulation interne.
- Protection contre les surintensités et les courts-circuits sur le système de commande.
- Une porte résistante aux explosions spécialement conçue et dimensionnée pour la pression, dotée d'une fonction d'auto-décharge de surpression.
- Fermeture automatique des arrivées d'azote et de gaz sec en cas de surremplissage d'une cavité, ce qui permet d'économiser du gaz tout en protégeant l'enceinte.
- Une alarme sonore et visuelle à la fin du temps défini, par couche.
Le verrouillage de la porte mérite d'être mentionné séparément car il est facile de le tenir pour acquis et coûteux de se tromper : la cuisson ne peut pas démarrer tant que la porte n'est pas fermée et que la cavité n'est pas scellée. Au-delà de cela, les règles du site figurant dans la fiche technique ne sont pas de la décoration. Ne cuisez pas de matériaux inflammables, corrosifs, combustibles ou explosifs dans la cavité, et maintenez la machine à l'écart de toute zone où de tels gaz, liquides ou solides sont présents.
3. Maintenance et éléments soumis à l'usure
Le consommable sur cette machine est le joint de porte, et non l'élément chauffant. Un joint torique en silicone moulé qui est comprimé contre une bride en acier inoxydable une ou deux fois par heure, à 100 °C, dans une enceinte qui est pompée et mise à l'air, est la pièce qui finira par laisser le taux de fuite dépasser 500 Pa par 24 heures. Surveillez ce chiffre : il est mesuré à vide après un pompage avec la valve fermée, et une tendance à la hausse constitue le tout premier avertissement que vous obtiendrez.
En deuxième lieu vient le groupe de pompage. Une pompe à vis sèche nécessite son eau de refroidissement dans la plage indiquée de 0,1 à 0,4 MPa et de 4 L/min ou plus à une température de 5 à 30 °C, et elle requiert que la purge d'azote reste comprise entre 0,2 et 0,6 MPa à 12 à 50 L/min. Une eau de refroidissement trop chaude ou dont le débit est trop faible se manifeste d'abord par une pression limite plus élevée plutôt que par une alarme, et elle est souvent imputée par erreur au joint de l'enceinte. Vérifiez l'eau avant de changer le joint.
En troisième lieu viennent les plateaux, qui constituent l'élément le plus économique à maintenir en bon état. Un plateau plat qui repose entièrement sur la plaque conduit la chaleur ; un plateau présentant une bavure ou un coin voilé ne le fait pas, et le défaut se manifestera sous la forme d'une couche froide plutôt que comme une panne de machine. Conservez une règle de contrôle au niveau du four, et non dans le magasin. Il en va de même pour les sièges de soupape du collecteur : une vanne à papillon qui ne se ferme pas de manière étanche oblige la pompe à lutter contre une fuite, ce qui donne l'impression d'un problème de pompe au vu de la tendance de pression.
FAQ technique
Q : Quelle taille de cavité obtiens-je, et peut-elle être construite autour de mon plateau ?
La cavité est conçue en fonction des dimensions des cellules et du plateau du client plutôt que d'être choisie dans une liste, ce qui est indiqué dans la fiche technique comme une caractéristique et constitue également la raison pour laquelle aucune dimension de cavité ne figure sur cette page. Envoyez le dessin du plateau, la hauteur des cellules et le nombre de plateaux par couche, et la cavité sera figée sur le dessin approuvé avant le début de la fabrication. Considérez toute dimension de cavité mentionnée sans votre plateau comme une simple hypothèse.
Q : Les trois couches peuvent-elles être pompées en même temps ?
Oui, grâce au séquençage. Jusqu'à trois chambres peuvent être pompées conjointement, et lorsqu'une chambre atteint son vide de consigne, la vanne de dérivation se ferme automatiquement avant qu'une autre dérivation ne s'ouvre, ce qui protège la pompe contre l'effort de tirer simultanément plusieurs chambres à partir de la pression atmosphérique. Au-delà de deux couches, le point de consigne de protection contre le vide doit être désactivé pour que la séquence puisse s'exécuter, ce qui relève d'un paramétrage plutôt que d'une modification.
Q : 30 kW représentent-ils la charge électrique totale que je dois fournir ?
Non, et c'est le point le plus souvent oublié lors de la phase de planification du site. Le four a une puissance nominale de 30 kW, le système de vide est répertorié séparément à 10 kW et le groupe de refroidissement à 4 kW. Les chiffres de consommation de 30 kWh en période de pointe et de 6 kWh en régime permanent concernent explicitement le four sans la pompe à vide ni le système de refroidissement. Si le groupe de pompage et le refroidisseur font partie de la fourniture, dimensionnez l'alimentation entrante en fonction du total.
Q : De quelles utilités faut-il disposer sur site avant l'installation ?
Quatre. Une alimentation électrique en 380 V, 50 Hz, triphasé cinq fils avec un disjoncteur dédié et le câblage externe raccordé au four. De l'azote à une pression de 0,1 à 0,2 MPa via une canalisation de 12 mm, consommant environ 2 m³ par cycle et par four. De l'air comprimé à une pression de 0,6 à 0,7 MPa via une canalisation de 8 mm uniquement pour l'actionnement des vannes, de sorte qu'un petit débit suffit. De l'eau de refroidissement pour la pompe à une pression de 0,1 à 0,4 MPa, avec un débit de 4 L/min ou plus, à une température de 5 à 30 °C. La pièce elle-même doit rester à une température comprise entre -5 et 35 °C avec une humidité relative de 40 % ou moins, en prévoyant un espace libre de 1500 mm à l'avant et de 300 mm sur les côtés et à l'arrière.
Q : La plage s'arrête à 100 °C. Est-ce suffisant pour le séchage des cellules ?
La plage spécifiée va de la température ambiante +10 à 100 °C, et elle est déterminée par la conception de la plaque de contact et du joint plutôt que par le régulateur. Le fait que cela soit suffisant dépend de votre recette : le séchage des cellules et des électrodes s'effectue normalement bien à l'intérieur de cette plage, ce qui explique l'existence de ce format. Si votre processus nécessite 120 ou 150 °C, ce four ne convient pas et le four à vide poussé à double couche mentionné ci-dessus atteint 150 °C, au détriment de la plaque de contact.
Q : Pourquoi spécifier une pompe à vis sèche plutôt qu'une pompe à huile moins coûteuse ?
Parce que la fonction de ce four est d'éliminer l'eau. Une pompe à joints d'huile absorbe cette eau dans son huile, l'huile se dégrade et la pression atteignable dérive vers le haut jusqu'à ce que l'huile soit changée, ce qui transforme une variable de processus en tâche de maintenance. Une pompe à vis sèche n'a pas d'huile dans le volume balayé, de sorte que l'eau s'évacue avec l'échappement et qu'il n'y a pas de vapeurs d'huile susceptibles de remonter vers des pièces fraîchement séchées. Le compromis est un prix d'achat plus élevé et un besoin en eau de refroidissement qui doit être respecté.
Envoyez le dessin de votre plateau et votre cible d'humidité, et nous reviendrons vers vous avec la taille de la cavité, la dispositionnombre d'erreurs et le modèle de pompe dont le cycle a besoin.
E-mail : tob.amy@tobmachine.com | Tél / WhatsApp : +86 181 2071 5609
Examiné par : Science Wang, Ceinture noire Six Sigma, Lignes de batteries | Dernière mise à jour : 2026-11-03
Précédent:
four à vide manuel pour batterie au lithiumProchaine:
Four à vide à double couche
si vous êtes intéressé par nos produits et souhaitez en savoir plus, laissez un message ici, nous vous répondrons dans les plus brefs délais.


 abonnez-vous