Chinese
 English
 Deutsch
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- Accueil
- >
- préparation des électrodes
- >
- machine de revêtement de batterie
- >
- Machine de revêtement par transfert pour boîte à gants de type divisé
Catégories
Produits chauds
Loading...
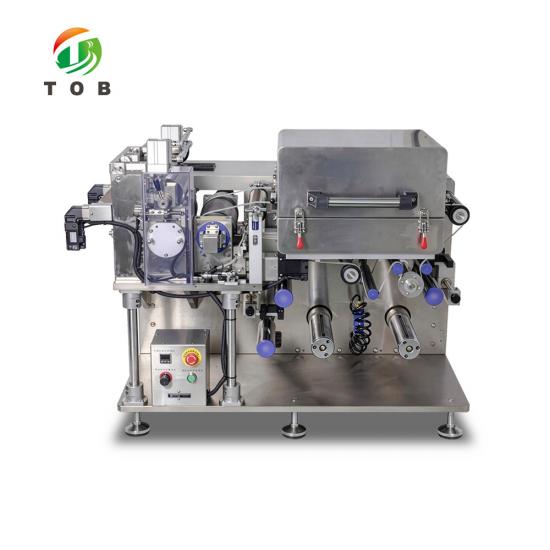
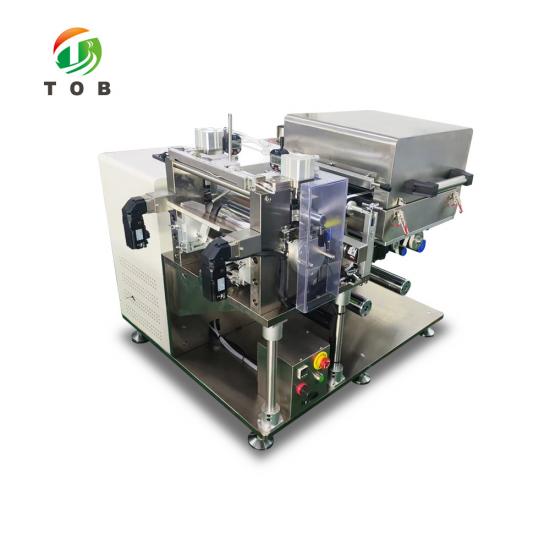
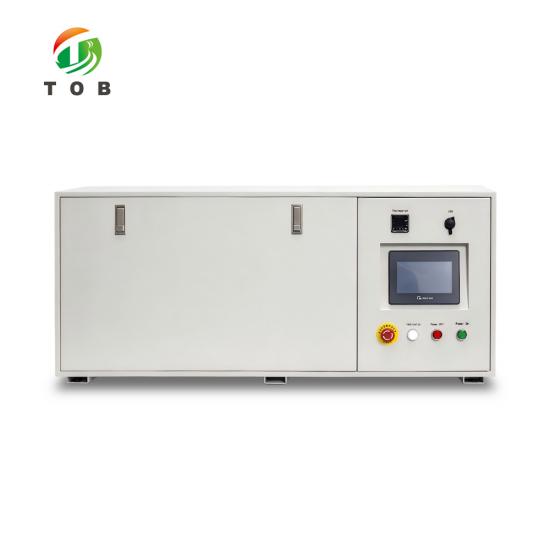
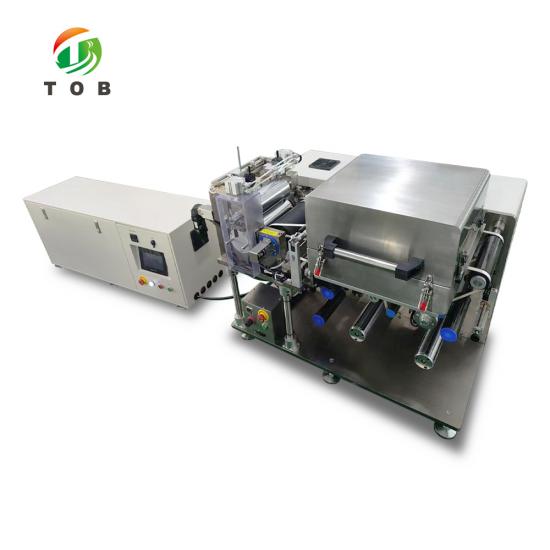
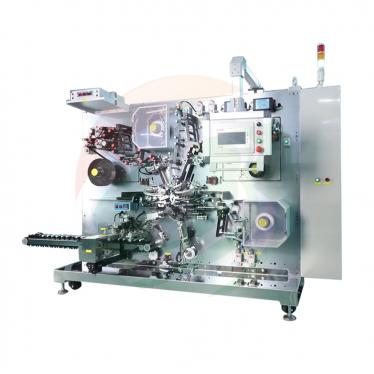
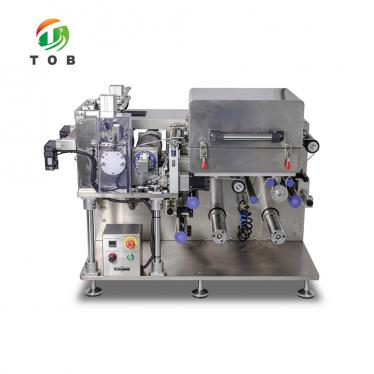
Machine de revêtement par transfert pour boîte à gants de type divisé
Marque:
TOB NEW ENERGYarticle no.:
TOB-SY200J-Sordre (moq):
1Paiement:
L/C,T/Torigine du produit:
Chinaport d'expédition:
xiamen
Machine de couchage à transfert par boîte à gants de type divisé - TOB-SY200J-S
Armoire de commande séparée, de sorte que seule l'unité de traitement de 1270 x 1000 x 950 mm entre dans la boîte à gants : rouleaux de 200 mm, couchage continu ou intermittent, ±3 μm, four de 0,5 m jusqu'à 150 °C
Aperçu du produit et applications idéales
Une boîte à gants vous offre un orifice fixe et une petite surface, pas une usine. La TOB-SY200J-S est conçue pour respecter cette limite : le coffret électrique est un boîtier séparé de 1280 x 450 x 520 mm qui reste à l'extérieur, et seule l'unité de traitement de 1270 x 1000 x 950 mm entre à l'intérieur. Ce qui traverse la paroi de la boîte est un faisceau de câbles et une ligne d'air, et non du matériel de commande.
Le couchage est à transfert à trois rouleaux, dosé par lame à virgule. Fonctionnement continu et intermittent sur la même tête, avec une longueur couchée de 10 à 5000 mm et des espaces vides de 10 à 500 mm, pour une tolérance d'épaisseur de ±3 μm et une tolérance de masse surfacique de 1,5 %. La boucle fermée à codeur maintient le motif, l'entrefer de la lame asservie règle l'épaisseur. Pour des laizes plus larges, voir la machine de couchage rouleau à rouleau pour électrode de batterie au lithium.
Le séchage est assuré par une seule section de 0,5 m, 150 °C maximum, soufflage par le haut avec circulation par le bas, et une évacuation de 570 m³/h par un orifice indépendant à l'entrée du four. Dans une boîte fermée, cet orifice détermine si le solvant quitte la boîte ou la remplit. La viscosité de la suspension se situe entre 2000 et 12000 mPa·s et la teneur en extraits secs entre 20 et 85 %.
Idéal pour :
- le couchage en boîte à gants, où l'armoire de commande ne peut pas pénétrer à l'intérieur
- les travaux sur le sodium-ion, l'état solide et le lithium-soufre nécessitant une atmosphère sèche ou inerte
- les laboratoires effectuant le couchage de laizes de 200 mm
- les motifs intermittents avec des languettes vides de 10 à 500 mm
- les équipes faisant passer une formulation du bécher à un rouleau de 200 mm
La vitesse mécanique atteint 1 m/min ; le couchage s'effectue de 0 à 0,2 m/min, car le séchage impose la limite.
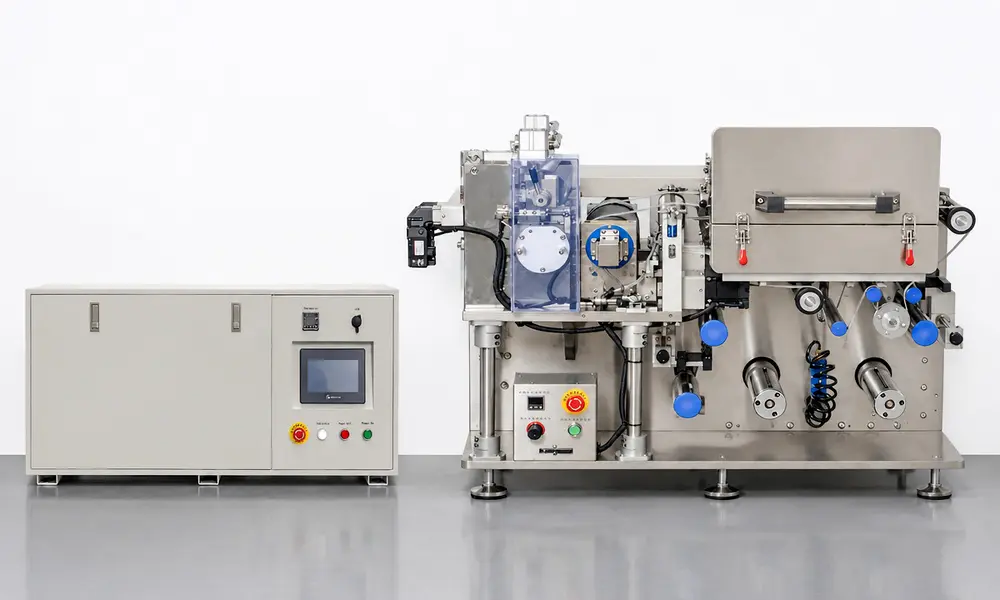
Indiquez-nous la taille de l'orifice de votre boîte à gants, le substrat et la suspension que vous utilisez, ainsi que le motif dont vous avez besoin. Notre ingénieur confirmera la disposition divisée et le trajet d'évacuation du four avant la commande.
Remplissez le formulaire de demande ci-dessous et notre ingénieur examinera vos exigences. Vous préférez l'e-mail ? Contactez tob.amy@tobmachine.com
Spécifications complètes
Sept tableaux suivent : les performances de couchage, le déroulement et la tête de couchage, le four, l'enroulement, le système de commande, les dimensions et la précision matérielle dont dépendent les chiffres de précision. Lorsqu'un chiffre est une plage, la valeur basse est la limite pratique et la valeur haute est ce que le matériel peut tenir. Pour une tête de couchage à fente (slot die) au lieu d'un transfert à trois rouleaux, la nappeuse à fente de laboratoire avec course de 800 mm pour le couchage d'électrodes de batterie est la machine équivalente.
1. Performance de couchage
| Article | Paramètre | Remarques |
| Systèmes de matériaux applicables | Sodium de vanadium, phosphate de fer et de lithium, oxyde de cobalt et de lithium, oxyde de manganèse et de lithium, graphite, carbone de silicium | Formulations de cathode et d'anode |
| Mode de couchage | Couchage continu, couchage intermittent | Matériel de couchage à transfert à trois rouleaux |
| Vitesse mécanique | 1 m/min max | Déplacement du support sans couchage |
| Vitesse de couchage | 0 à 0,2 m/min | Sujet aux performances de séchage |
| Entrefer de couchage | Longueur couchée 10 à 5000 mm ; espace vide 10 à 500 mm | Réglage sur l'écran tactile |
| Alignement des intervalles double face | Détection photoélectrique, suivi automatique des intervalles, alignement de la tête et de la queue du côté inverse | Pour le repérage des faces A et B |
| Épaisseur du substrat | Feuille d'aluminium 8 à 30 μm ; feuille de cuivre 6 à 30 μm | Al et Cu |
| Largeur utile des rouleaux | 200 mm | Rouleaux d'enduction et de colle |
| Largeur d'enduction garantie | 180 mm max | Laisse une marge de bord sur une bande de 200 mm |
| Diamètre du rouleau d'enduction et du rouleau de colle | Ø120 mm | Chromé dur |
| Diamètre du rouleau doseur | Ø100 mm | Dosage par lame en virgule |
| Précision de l'épaisseur d'enduction | ±3 μm | Simple face |
| Tolérance de masse surfacique | ±1,5 % ou mieux | Substrat compris, zones anormales de bord exclues |
| Viscosité de boue applicable | 2000 à 12000 mPa·s | À la température de couchage |
| Épaisseur de revêtement sec simple face | 20 à 200 μm | Après séchage |
| Compatibilité des solvants | Huileux : NMP, densité 1,033, point d'ébullition 204 °C ; aqueux : H2O/NMP, densité 1,000, point d'ébullition 100 °C | Matériau du four et des conduits dimensionné pour le NMP |
| Teneur en solides applicable | 20 à 85 % | Boue |
| Précision dimensionnelle du revêtement | Longueur L ≤ ±1 mm ; largeur W ≤ ±0,5 mm | L direction de la longueur, W direction de la largeur |
| Calage recto-verso | L ≤ ±1 mm ; W ≤ ±0,5 mm | Du côté A au côté B |
| Tolérance de correction des déviations | ±0,3 mm | Guidage optoélectronique des bords |
2. Section de déroulement et tête d'enduction
| Article | Paramètre | Remarques |
| Montage et surface des rouleaux de guidage | Châssis en acier rigide, rouleaux en aluminium avec surface anodisée | Faible inertie, pas de marquage du film |
| Contrôle de la tension | Contrôle automatique de la tension par servomoteur | Section de déroulement |
| Correction des déviations | Commande automatique par API, course de 30 mm | Capteur photoélectrique |
| Chargement de la bande | Arbre à expansion d'air rigide monobloc de 3 pouces ; sur base à double coulisseau et guidage linéaire à double rangée | Haute capacité de charge |
| Nombre d'arbres de déroulement pneumatiques | 1 pièce | Diamètre de rouleau max. Ø250 mm, charge max. 50 kg |
| Entraînement principal | Servomoteur | Rouleaux d'enduction et de colle entraînés par servomoteur |
| Ensemble de la racle | Lame racleuse double face en forme de virgule, acier allié Ø100 mm, chromé dur, rectifié avec précision | Rigidité et rectitude |
| Rouleau d'enduction en acier | Chromé dur, roulements NSK à double rangée des deux côtés | Faux-rond ≤ ±1,5 μm |
| Rouleau presseur en caoutchouc | Surface en caoutchouc EPDM importé, roulements NSK | Pression de pinçage uniforme |
| Mouvement de recul du rouleau | Commande par vis mère à double servomoteur, compensation de jeu et vitesse de déplacement réglables | Queue réglable pour différentes viscosités |
| Relevage de la lame | Relevage à double vérin pour le nettoyage des rouleaux, réglage fin par guide linéaire à vis à billes de précision | Entrefer réglé par servo-moteur |
| Acquisition des données d'alignement | L'encodeur Omron surveille la rotation du rouleau d'encollage | Longueur de couchage en boucle fermée |
| Position de la tête | Installé en amont du four de séchage | Accès opérateur |
| Unité d'agitation | Fournie | Empêche la sédimentation de la boue dans la cuge |
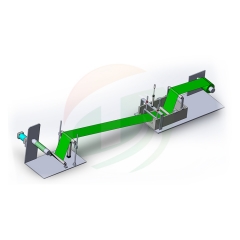
Trois rouleaux remplissent trois fonctions : le rouleau d'encollage prélève la boue, le rouleau doseur la dose, et le rouleau de couchage la transfère sur la bande. La lame racleuse règle le film sur le rouleau de dosage, ce qui explique pourquoi la lame et le rouleau de couchage partagent la même faux-rond de 1,5 µm et la même cible Ra de 0,4.
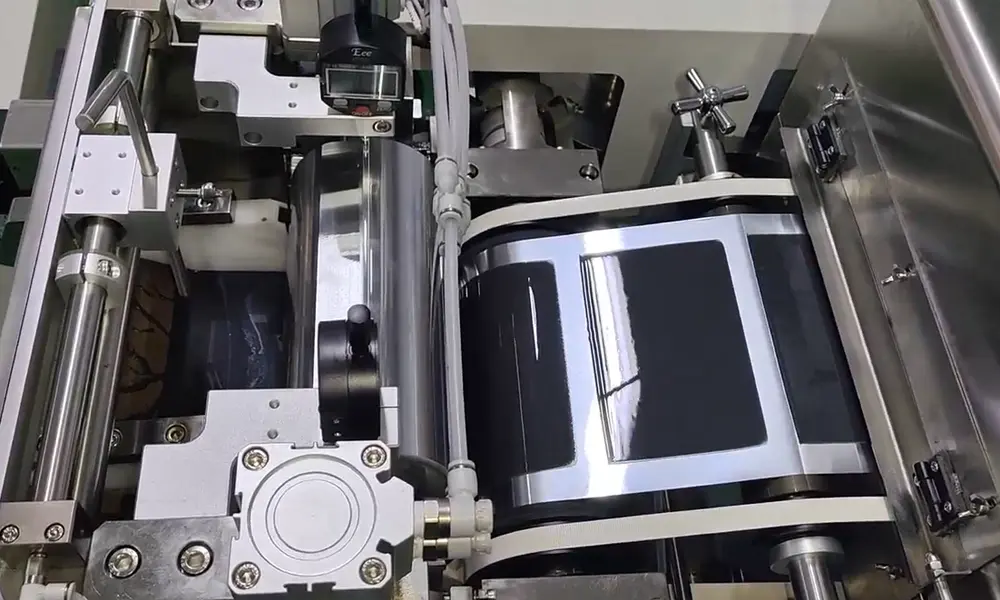
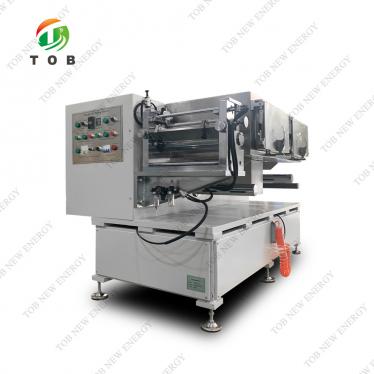
Tête de couchage en service : lame racleuse sur le rouleau de dosage, rouleau de couchage chromé contre le rouleau d'appui en EPDM, et une zone couchée déjà visible sur la bande.
3. Four de séchage
| Article | Paramètre | Remarques |
| Construction du four | Chauffage à simple couche avec circulation d'air chaud, acier inoxydable SUS304 | 1 section |
| Longueur du four | 0,5 m par section | Une section sur ce modèle |
| Régulation de température | Régulation normale plus alarme de surchauffe et protection avec coupure du circuit de chauffage principal ; régulation indépendante par zone | Contrôleur Omron |
| Méthode de chauffage | Puissance modulée par signal analogique avec circulation d'air chaud | Précision de régulation ±1 °C |
| Puissance de chauffage | 1,5 kW par section | Relais statique, modulation analogique |
| Température interne du four | Température de conception max. de 150 °C ; différence au sein de la section ≤ ±2,5 °C | Débit d'air d'évacuation 570 m³/h |
| Mode de soufflage d'air | Soufflage par le haut, circulation d'air par le bas | Buses spéciales à rainures de moulage |
| Ventilateur | Acier inoxydable SUS304, commande par contacteur | Volume d'entrée et de sortie par convertisseur de fréquence |
| Échappement | Orifice d'échappement indépendant à l'entrée du four | Empêche les fuites d'odeurs dans le caisson |
| Tuyau d'air chaud | Ø76 mm | Montée rapide en température |
| Système de récupération de solvant | Accessoire en option | Devis séparé |
4. Partie enroulement
| Article | Paramètre | Remarques |
| Fonctions | Identique à la partie déroulement, enroulement à simple bras | Montage sur châssis en acier rigide |
| Correction de déviation de trajectoire | Installé à la sortie du four | Corrige après le séchage |
| Contrôle de la tension | Contrôle automatique de la tension par servomoteur | Partie enroulement |
| Quantité d'arbres pneumatiques d'enroulement | 1 pièce | Enroulement à simple bras |
5. Système de commande
| Article | Paramètre | Remarques |
| Commande principale | Écran tactile plus API plus système servo | API et servo Inovance, IHM Weinview |
| Modes de fonctionnement | Manuel, automatique, arrêt d'urgence | Sélecteur sur la porte de l'armoire |
| Fonction d'alarme | Pages d'indication de défaut affichées sur l'écran tactile | Texte plus code par défaut |
6. Dimensions hors tout et poids
| Unité | Dimensions (L x P x H) | Poids net |
| Unité principale, placée à l'intérieur de la boîte à gants | 1270 x 1000 x 950 mm | 580 kg |
| Armoire électrique, reste à l'extérieur | 1280 x 450 x 520 mm | 82 kg |
L'unité principale est la seule pièce qui doit passer par le sas de la boîte à gants. Vérifiez les deux emprises au sol par rapport à votre atelier et à votre sas avant de commander, et non après.
7. Précision du matériel mécanique
| Pièce | Faux-rond circulaire | État de surface et rectitude |
| Racleur | ≤ ±1.5 μm | Ra 0.4, rectitude ≤ ±1.5 μm |
| Rouleau en acier d'enduction | ≤ ±1.5 μm | Ra 0.4, rectitude ≤ ±1.5 μm |
| Rouleau encolleur | ≤ 10 μm | Rectitude ≤ 10 μm |
Ces trois chiffres constituent la base sous la valeur d'enduction de ±3 μm. Une lame qui présente un faux-rond de 5 μm ne peut pas tenir une tolérance de 3 μm, peu importe ce que fait le système de commande.
Composants électriques et mécaniques
La chaîne de commande est de marque Inovance de bout en bout, avec Omron pour la température et la position, Panasonic pour la détection, et NSK et HIWIN/TBI sous les pièces mobiles. La liste ci-dessous correspond aux spécifications du plan et non à une liste de préférences.
| Article | Marque | Article | Marque |
| PLC | Inovance | Régulateur de température | Omron |
| Écran tactile | Weinview | Codeur | Omron |
| Moteur servo | Inovance | Fibre optique et capteurs | Panasonic |
| Convertisseur de fréquence | Inovance | Manomètre électronique | Panasonic |
| Moteur pas à pas | Leadshine | Relais intermédiaire | IDEC |
| Réducteur planétaire | Neugart | Composants de commande électrique | IDEC / Chint |
| Roulement | NSK | Régulateur de puissance | Longke |
| Ventilateur | Sanyue | Alimentation électrique | Mean Well |
| Composants pneumatiques | Airtac | Guide linéaire et vis mère | HIWIN / TBI |
| Rouleau d'enduction | Chromé dur | Rouleau d'appui | Caoutchouc EPDM |
| Rouleau de guidage | Alliage d'aluminium, anodisé | Correction automatique de déviation | Photoélectrique |
| Contrôle automatique de tension | Entraîné par servomoteur | Entraînement du rouleau principal et du rouleau encolleur | Entraîné par servomoteur |
Pour répondre aux exigences de livraison, le fournisseur se réserve le droit de remplacer un composant par une pièce de qualité équivalente, à condition que les performances nominales indiquées dans les tableaux ci-dessus restent inchangées. Veuillez nous indiquer dès la phase de consultation si votre propre politique de qualification ou de pièces de rechange impose une marque, et cela sera confirmé dans la spécification de la commande.
Caractéristiques d'ingénierie clés
- La conception est modulaire, ce n'est pas une option. L'armoire électrique est une unité séparée de 1280 x 450 x 520 mm pesant 82 kg. Seule l'unité de traitement de 1270 x 1000 x 950 mm pesant 580 kg est destinée à être placée à l'intérieur de la boîte à gants, de sorte que le plancher de la boîte ne supporte que le matériel de revêtement et rien d'autre.
- L'opérateur se tient à l'extérieur. L'écran tactile, le sélecteur de mode de fonctionnement et l'arrêt d'urgence se trouvent sur la porte de l'armoire, de sorte que les recettes sont réglées et que la machine est démarrée avec la boîte fermée et les gants intacts.
- Rouleaux de 200 mm, largeur garantie de 180 mm. La différence de 20 mm est la marge de bord qui empêche la boue d'atteindre les extrémités du rouleau de revêtement et maintient la feuille non revêtue propre pour la languette. Au-delà de cette largeur, le machine de revêtement et de séchage de film automatique, course de 300 et 400 mm prend le relais.
- Motif maintenu par codeur, épaisseur maintenue par servo. La longueur du revêtement provient d'un codeur Omron sur le rouleau de colle en boucle fermée, 10 à 5000 mm revêtus avec des écarts de 10 à 500 mm ; l'écart de la lame est réglé par servo, ce qui fonde les chiffres de ±3 μm et ±1,5 %.
- Le transfert à trois rouleaux offre une large plage de traitement. 2000 à 12000 mPa·s, 20 à 85 % de solides, 20 à 200 μm d'épaisseur sèche d'un côté, ce qui correspond généralement à une formulation de laboratoire avant son optimisation.
- Rouleau de refoulement à double servo. La compensation d'écart et la vitesse de déplacement sont réglées séparément, de sorte que la formation de queues peut être ajustée pour une boue d'anode mince et une boue de cathode épaisse sans changer la lame.
- L'évacuation du four sort de la boîte. 570 m³/h par un port indépendant à l'entrée du four, 0,5 m de chauffage à 150 °C maximum avec une dispersion au sein de la section de ±2,5 °C, de sorte que le NMP est évacué plutôt que d'être mis en circulation dans l'atmosphère.
- La récupération des solvants est séparée. L'unité de récupération est un accessoire optionnel, car le besoin d'en équiper la machine dépend de votre gaine et de vos règles d'émission locales, et non de la machine de revêtement elle-même.
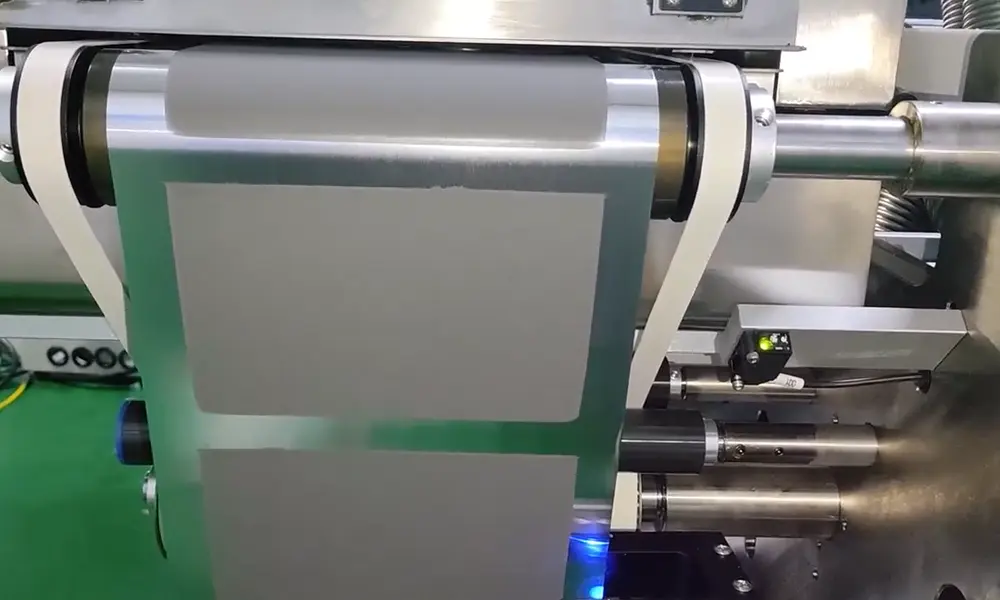
Revêtement cathodique intermittent fini sur feuille d'aluminium, espaces vides laissés pour la languette. Le capteur photoélectrique à la sortie du four suit le bord sur le chemin de l'enroulement.
Pourquoi l'armoire de commande est séparée
Une armoire de commande n'est pas un boîtier passif. Elle contient les convertisseurs de fréquence, les relais statiques, le régulateur de puissance et l'alimentation électrique, et ce sont les composants qui dégagent de la chaleur. À l'intérieur d'une boîte à gants étanche, cette chaleur n'a nulle part où aller : elle réchauffe l'atmosphère que vous avez payé pour sécher et purifier, et la boîte doit ensuite l'évacuer. Déplacer l'armoire à l'extérieur supprime la charge thermique à la source au lieu de la combattre avec le purificateur.
La deuxième raison est la maintenance. Presque tous les défauts d'une machine de revêtement se diagnostiquent au niveau de l'armoire, à l'aide d'un multimètre et d'un schéma de câblage. Si l'armoire se trouve à l'intérieur de la boîte, un fusible grillé implique de rompre l'atmosphère, d'attendre le cycle de l'antichambre et de travailler avec des gants sur des pièces que l'on ne peut pas voir correctement. À l'extérieur, le même défaut se résout sur un établi tandis que la boîte reste sous vide ou sous argon.
La troisième raison est l'espace et la charge. L'armoire ajoute 1280 x 450 x 520 mm et 82 kg. Sur le sol d'un laboratoire, c'est insignifiant ; à l'intérieur d'une boîte, c'est ce qui fait la différence entre l'intégration et l'impossibilité d'installer l'équipement, car la contrainte est le port et l'antichambre, et non la pièce. 82 kg qu'il n'est jamais nécessaire de soulever à travers un port, c'est 82 kg qui ne risquent pas d'endommager une bride lors du passage.
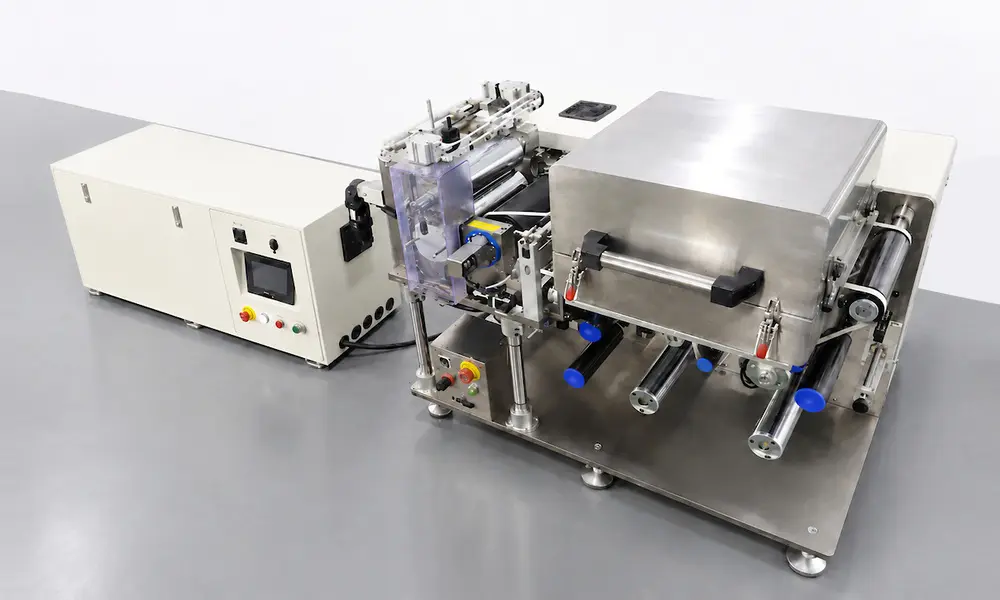
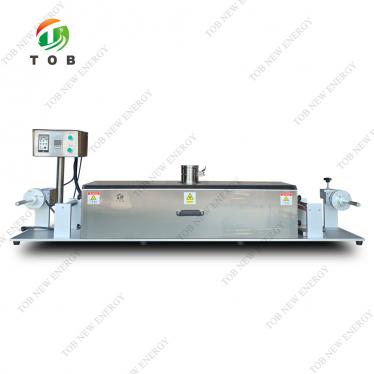
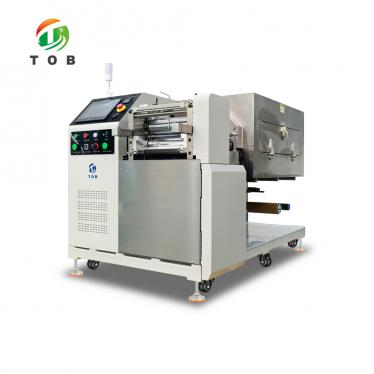
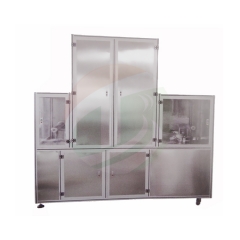
Armoire à gauche, unité de traitement à droite, vues depuis l'extrémité d'enroulement. Les deux sont reliées par un faisceau de câbles, de sorte que le port ne doit faire passer que les câbles et la ligne d'air.
La séparation modifie également l'utilisation de la machine. L'écran tactile se trouve sur l'armoire, de sorte que la recette est saisie à l'extérieur de la vitre. Un opérateur n'a pas besoin d'ouvrir la boîte pour modifier la longueur du revêtement de 300 mm à 450 mm, et un cycle n'est pas interrompu par une paire de gants passant au-dessus d'une nappe en mouvement.
Le compromis réside dans la planification. Une machine modulaire nécessite un chemin de câbles et une mise à la terre adéquate entre les deux unités, l'évacuation de 570 m³/h doit être raccordée par gaine hors de la boîte, et la conduite d'air comprimé doit atteindre la tête. Rien de tout cela n'est difficile, mais cela doit être décidé avant l'arrivée de la machine, et non après son installation à l'intérieur. Envoyez-nous la taille du port et le tracé de la gaine et nous confirmerons la disposition en conséquence.
Installation, utilitaires et sécurité
1. Conditions de la pièce et de la boîte
| Zone | Température | Humidité relative |
| Tête de machine | 25 à 30 °C | ≤ 35 % HR pour la cathode, ≤ 98 % HR pour l'anode |
| Autres zones | 10 à 40 °C | ≤ 98 % HR |
Les chiffres relatifs à la tête sont ceux qui comptent, et ils expliquent pourquoi la machine doit se trouver dans une boîte : une boue cathodique sur une feuille d'aluminium captera l'humidité entre la lame et l'entrée du four dans une pièce ordinaire. Le four et l'extrémité d'enroulement sont beaucoup moins sensibles, ce qui explique qu'ils acceptent une plage plus large.
2. Utilitaires
| Utilité | Exigence |
| Alimentation électrique | Triphasé à cinq conducteurs, 380 V, 50 Hz, fluctuation de tension +10 % à -10 % |
| Puissance totale au démarrage | 5 kW |
| Air comprimé | Séché, filtré et stabilisé, pression de sortie ≥ 0,5 MPa |
| Évacuation | 570 m³/h évacués de la boîte à gants par le port indépendant à l'entrée du four |
L'armoire prend l'alimentation 380 V à l'extérieur de la boîte. Seul le faisceau basse tension et la ligne d'air traversent la paroi, ce qui explique pourquoi le port reste de petite taille.
3. Sécurité et manipulation
- L'unité principale pèse 580 kg et l'armoire 82 kg. Prvoyez les points de levage et le trajet d'accès à la boîte avant la date de livraison, et maintenez l'unité sur ses pieds plutôt que sur un rouleau pendant le déplacement.
- Reliez les deux unités à la même terre. Une machine divisée en deux enceintes avec une seule référence de terre est plus sûre que deux enceintes flottantes reliées par un câble de signal.
- Le NMP avec un point d'ébullition de 204 °C est le solvant pour lequel le four est conçu. Maintenez l'évacuation raccordée chaque fois que le four est chaud, même lors d'un essai, et raccordez l'unité de récupération de solvant, si vous en achetez une, sur la même gaine.
- L'arrêt d'urgence se trouve sur la porte de l'armoire. Toute personne travaillant à l'intérieur de la boîte a besoin d'un second moyen d'arrêter la machine, planifié avec votre propre système de sécurité de boîte.
- Isolez l'alimentation électrique et l'air avant d'ouvrir l'armoire ou d'intervenir dans la tête d'enduction. Les vérins de levage de la lame maintiennent la pression après coupure de l'air.
Certification, brevets et historique de recherche
1. Position CE pour ce modèle
Nous détenons deux certificats CE 2024 pour les machines d'enduction par transfert, émis en mai 2024 par CAC Conformity Assessment Center d.o.o. à Zagreb : M.2024.206.C00026 en vertu de la directive basse tension 2014/35/UE, et M.2024.206.C00047 en vertu de la directive machines 2006/42/CE et de la directive CEM 2014/30/UE. Leur colonne de modèles répertorie 19 désignations, parmi lesquelles TOB-SY300J, TOB-SY300-2J, TOB-SY400J, TOB-JYCM-250/300/800 et la série TOB-VFC.TOB-SY200J-S ne fait pas partie de ces 19 désignations, cette page ne revendique donc pas le marquage CE pour celui-ci. Si votre importation exige le marquage CE sur ce modèle exact, veuillez le préciser lors de votre demande et nous vous confirmerons ce que permet la portée du certificat avant votre commande.
2. Certificats de système de management
L'usine qui fabrique le TOB-SY200J-S détient la norme ISO 9001 sous le numéro 3050260408100Q, émise le 8 avril 2026 et valide jusqu'au 7 avril 2029, ainsi que les normes ISO 14001 (305026082585E) et ISO 45001 (305026082584HS).
|
|
|
3. Brevets sur les machines d'enduction
Dany Huang, Ph.D., fondateur et PDG, est entré dans l'industrie en 2002 et a fondé TOB NEW ENERGY en 2012. Sur les 55 brevets chinois qu'il détient à compter de septembre 2026, trois concernent des machines d'enduction :machine d'enduction de batterie à l'échelle de laboratoire CN215429971U, déposée le 9 septembre 2021 ; CN215542414U, une machine d'enduction de batterie au lithium dotée d'un dispositif d'alimentation continue, déposée le 1er septembre 2021 ; et CN215612935U, un dispositif chauffant relevable pour machines d'enduction de batteries au lithium, déposé le 1er septembre 2021. La première correspond à la famille dont est issu ce modèle : une petite machine d'enduction conçue pour l'utilisation en laboratoire.
4. Historique de recherche
Notre index de citations contient 707 enregistrements, dont 70 nomment un modèle TOB spécifique. Un enregistrement nomme TOB-SY300J, la version 300 mm de cette enduiseuse par transfert. Aucun ne nomme le TOB-SY200J-S. Nous séparons volontairement les deux numéros : la série a été utilisée et citée, cette désignation ne l'a pas été, et nous préférons que vous sachiez de quoi il retourne plutôt que de vous fier à une moyenne.
5. Projets de référence
Deux réalisations montrent où se situe une enduiseuse de cette catégorie. Leprojet de ligne de laboratoire de batteries sodium-ionest la correspondance la plus proche, car une ligne sodium-ion est conçue en tenant compte de l'humidité et de l'oxygène de la même manière qu'une boîte à gants. Leprojet de ligne pilote de supercondensateurs 60138constitue l'étape de mise à l'échelle, où la même logique d'enduction fonctionne sur des rouleaux plus larges. Aucune page de projet ne spécifie ce modèle.
FAQ d'ingénierie
Q1 : L'armoire de commande peut-elle également être placée à l'intérieur de la boîte à gants ?
Il est physiquement possible de l'y placer, mais cela ne devrait pas être fait. L'armoire abrite les convertisseurs de fréquence, les relais statiques et l'alimentation électrique, et elle ajoute 1280 x 450 x 520 mm et 82 kg à ce que la boîte doit contenir. Laissez-la à l'extérieur et la boîte n'aura à gérer que le processus d'enduction, et non l'électronique qui le pilote.
Q2 : Quelle taille de port et quelles utilités dois-je préparer ?
Seule l'unité principale passe par l'orifice : 1270 x 1000 x 950 mm pour 580 kg. L'armoire reste à l'extérieur, de sorte que l'orifice n'a pas à laisser passer celle-ci. Côté utilitaires, prévoyez une alimentation triphasée à cinq conducteurs de 380 V avec une puissance de démarrage de 5 kW, de l'air sec filtré à 0,5 MPa ou plus, et une gaine pour 570 m³/h d'extraction. Envoyez les dimensions de l'orifice et nous vérifierons l'unité par rapport à celles-ci avant la confirmation de la commande.
Q3 : Le TOB-SY200J-S est-il marqué CE ?
Pas selon les certificats que nous détenons actuellement. Les certificats de l'enduiseuse par transfert de 2024 mentionnent 19 désignations dans les familles SY, JYCM, VFC et W400 ; ce modèle n'en fait pas partie. Si vos besoins d'importation exigent le marquage CE sur cette désignation exacte, signalez-le dans la demande afin que le périmètre puisse être confirmé avant l'expédition plutôt qu'après l'arrivée.
Q4 : À quelle vitesse d'enduction puis-je réellement tourner ?
0 à 0,2 m/min pour l'enduction, pour un maximum mécanique de 1 m/min. L'écart entre les deux s'explique par le séchage : le four mesure 0,5 m de long, donc à 0,2 m/min le substrat y passe 2,5 minutes, et à 0,05 m/min il y passe 10 minutes. Si votre suspension nécessite plus de 2,5 minutes pour sécher, la machine fonctionnera plus lentement que sa vitesse d'enduction nominale, et aucun réglage de vitesse mécanique n'y changera rien.
Q5 : Une même machine peut-elle enduire à la fois la cathode et l'anode ?
Oui, dans la plage de 2000 à 12000 mPa·s et de 20 à 85 % de matières sèches. Ce qui diffère, c'est l'atmosphère : la tête est spécifiée à 35 % HR ou moins pour la cathode et à 98 % HR ou moins pour l'anode, et cette limite est fixée par la suspension plutôt que par le matériel. Si votre boîtier fonctionne au sec pour la cathode, la même tête enduit l'anode sans aucun changement de pièces.
Q6 : Comment le motif intermittent est-il configuré et maintenu ?
Le motif est saisi sur l'écran tactile sous forme de longueur enduite et d'espace vide, de 10 à 5000 mm et de 10 à 500 mm, et maintenu en boucle fermée par l'encodeur Omron sur le rouleau encolleur. Le levage de la lame s'effectue par double vérin pour le nettoyage, l'entrefer de travail étant réglé par servomoteur sur un guide linéaire à vis à billes, de sorte qu'un changement de motif ne nécessite pas de toucher la lame à la main.
Envoyez la taille de l'orifice de la boîte à gants, le substrat et la suspension que vous utilisez, ainsi que le motif dont vous avez besoin, et nous confirmerons la disposition fractionnée, le circuit d'extraction et la longueur du four en fonction de ceux-ci.
E-mail : tob.amy@tobmachine.com | Téléphone portable : +86-18120715609
Révisé par : Science Wang, Six Sigma Black Belt, Battery Lines | Dernière mise à jour : 2026-11-16
Précédent:
Machine de revêtement à racle continue pour électrodes de batterieProchaine:
Machine de revêtement d'électrodes de batterie à double mode (matrice à fente et transfert)
si vous êtes intéressé par nos produits et souhaitez en savoir plus, laissez un message ici, nous vous répondrons dans les plus brefs délais.

 abonnez-vous