Chinese
 English
 Deutsch
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- Accueil
- >
Catégories
Produits chauds
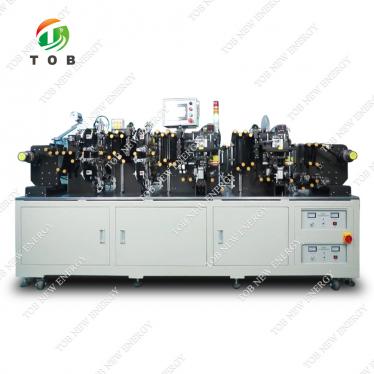
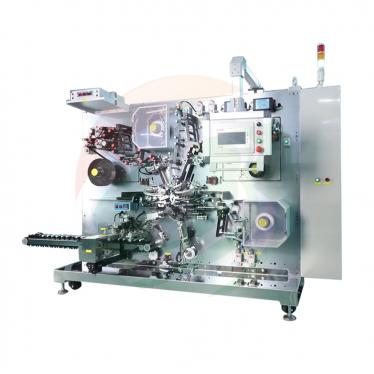
Brevet CN215451488U - Remplissage et scellage d'électrolyte à 3 axes
Sep 24,2026Un capteur de position localise la batterie et trois axes à vis sans fin entraînés par moteur déplacent le tuyau d'injection pour la remplir et la sceller dans trois directions - pas d'alimentation manuelle, pas d'estampage manuel.
Spécifications complètes et dessins : CN215451488U sur Google Patents
Le scellage est l'une des dernières opérations qu'une batterie au lithium subit, et dans l'état de la technique, elle était effectuée de manière lente : un opérateur alimentait chaque cellule dans une presse à la main et une action d'estampage la fermait. La spécification du CN215451488U qualifie l'étape de scellage de maillon important dans la production de batteries au lithium et identifie la voie de l'alimentation et de l'estampage manuels comme le goulot d'étranglement - l'efficacité du scellage était faible.
Le brevet répond avec une machine qui effectue le positionnement elle-même. Un capteur détecte la cellule sur une plaque de travail, et trois moteurs électriques entraînent trois vis sans fin pour déplacer un tuyau d'injection au-dessus de la cellule et la remplir et la sceller. Le cycle de manipulation complet - positionner, injecter, sceller - ne dépend plus des mains d'un opérateur.
Informations sur le brevet
| Numéro de publication | CN215451488U |
| Numéro de demande | CN202122096808.2U |
| Titre (original) | 一种电池生产用封口装置 (Machine de remplissage et de scellage d'électrolyte à 3 axes) |
| Inventeurs | Huang Zhengyao (Dany Huang); Chen Lucai (Tobey Chen) |
| Cessionnaire actuel | XIAMEN TOB NEW ENERGY TECHNOLOGY Co., Ltd. - l'entité enregistrée de TOB NEW ENERGY |
| Date de dépôt | 1er septembre 2021 |
| Date d'octroi | 7 janvier 2022 |
| Type de document | Modèle d'utilité (code de type U) |
| Statut juridique | Actif |
| Expiration prévue | 1er septembre 2031 |
| Dessins | 7 figures |
| Dossier officiel | CN215451488U sur Google Patents |
Le problème de production que ce brevet résout
Le scellage manuel est lent et exigeant en main-d'œuvre.Dans le processus existant, la batterie est alimentée à la main et scellée par une action d'estampage. Chaque cellule doit être alignée individuellement avec la station de scellage, et l'opérateur fait partie de chaque cycle. Pour une étape située tout à la fin d'une ligne de batteries au lithium, ce rythme manuel fixe le plafond de production de toute la ligne.
Le remplissage et le scellage exigent de la précision dans trois dimensions.Pour injecter et sceller une cellule, le tuyau d'injection doit arriver au-dessus de l'ouverture de la cellule depuis la bonne direction, à la bonne hauteur. Un outil rigide à station unique ne peut pas être ajusté rapidement lorsque le type de cellule ou la disposition de la station change.
Le modèle d'utilité répond aux deux points : il détecte où se trouve la cellule, puis déplace le tuyau d'injection le long de trois axes orthogonaux afin que la tête de remplissage et de scellage puisse être positionnée sans aucun alignement manuel.
Comment fonctionne le mécanisme
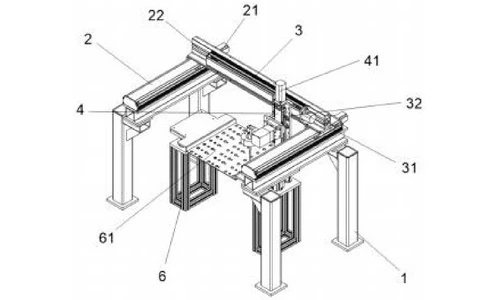
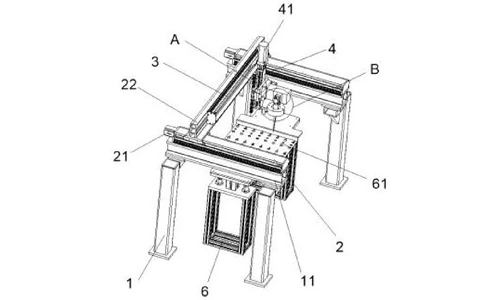
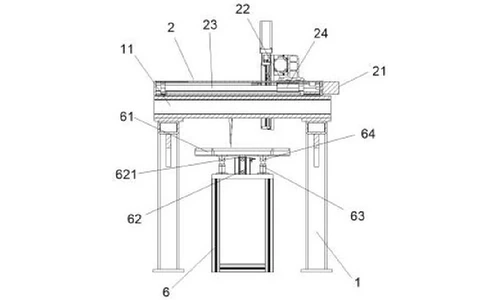
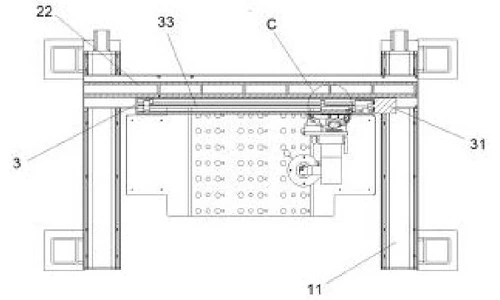
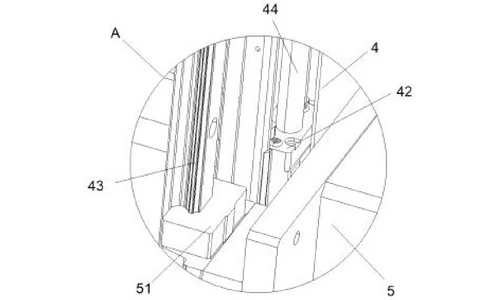
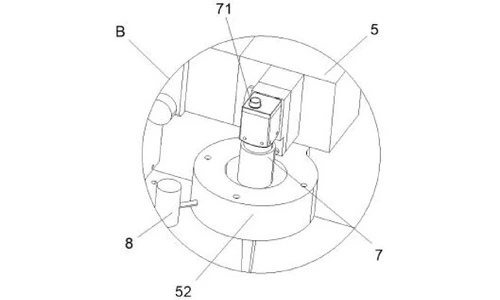
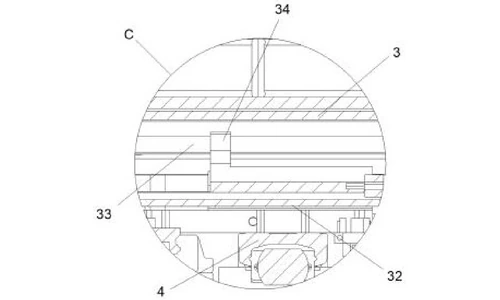
La machine construit trois axes linéaires à partir de trois moteurs électriques et de trois vis sans fin, empilés sur des traverses successives au-dessus d'une plaque de travail. Les figures 1 à 4 montrent la machine globale dans deux vues en perspective et deux vues en coupe ; les figures 5 à 7 donnent les détails agrandis indiqués en A, B et C.
Trois axes empilés avec moteur et vis sans fin
Un cadre porte une première plaque de connexion de chaque côté à son extrémité supérieure, et une première traverse relie les deux plaques. Le premier moteur à l'arrière de la première traverse fait tourner la première vis sans fin, et le premier bloc de connexion qui s'y engrène se déplace dessus, transportant la deuxième traverse dans la direction avant-arrière. Le deuxième moteur à l'extrémité droite de la deuxième traverse fait tourner la deuxième vis sans fin et déplace la troisième traverse dans la direction gauche-droite. Le troisième moteur sur le dessus de la troisième traverse fait tourner la troisième vis sans fin, et son bloc de connexion déplace le cadre de connexion dans la direction haut-bas. Les trois moteurs sont connectés électriquement à une alimentation électrique externe et à un contrôleur externe.
Tête de remplissage avec capteur de position
Le cadre de connexion porte le tuyau d'injection à son extrémité avant. Le tuyau possède un orifice d'injection à son extrémité supérieure (où le tube de liquide d'étanchéité se connecte) et une bague de limitation sur son extrémité extérieure, située en bas à gauche du cadre de connexion. Un capteur de position est monté derrière la bague de limitation. Lorsqu'une batterie est placée dans le trou de serrage de la plaque de travail, le capteur reconnaît la cellule et envoie un signal au contrôleur - ce signal démarre la séquence de positionnement.
Plaque de travail avec élévateur à vérin électrique
Un cadre de support se trouve sous le tuyau d'injection, et la plaque de travail repose dessus. Un vérin électrique sur le cadre de support entraîne une tige télescopique dont l'extrémité supérieure est fixée au dessous de la plaque de travail, de sorte que la plaque peut être levée et abaissée pour le chargement et le déchargement. Un tuyau de connexion sur le dessous de la plaque abrite une tige à ressort dont l'extrémité inférieure repose sur le cadre de support ; la tige à ressort est en ajustement serré avec le tuyau de connexion, de sorte que la plaque se déplace vers le haut et vers le bas en douceur au lieu de s'incliner.
Chariot guidé et renforcement du cadre
Le cadre de connexion porte également un bloc coulissant à l'arrière gauche qui fonctionne sur un rail de guidage monté sur la troisième traverse, maintenant le chariot haut-bas stable. En dessous, le cadre est boulonné aux premières plaques de connexion et renforcé par une plaque triangulaire dans chaque angle de coin.
Séquence de travail telle que publiée : l'opérateur connecte l'orifice d'injection au tube de liquide d'étanchéité et met la machine sous tension ; une batterie est placée dans le trou de serrage ; le capteur de position identifie la cellule et signale le contrôleur ; le contrôleur fait fonctionner le premier moteur (avant-arrière), le deuxième moteur (gauche-droite) et le troisième moteur (haut-bas) à tour de rôle afin que le cadre de connexion positionne le tuyau d'injection et remplisse et scelle la cellule ; lorsque la plaque doit être chargée, déchargée, ou que le tuyau doit injecter verticalement, le contrôleur démarre le vérin électrique et la tige télescopique déplace la plaque de travail.
Avantages revendiqués
| Avantage | Mécanisme responsable |
|---|---|
| Efficacité d'étanchéité supérieure | Le capteur de position localise la batterie, puis le tuyau d'injection est entraîné dans trois directions pour remplir et sceller sans alignement manuel |
| Praticité accrue | Un vérin électrique monte et descend la plaque de travail pour le chargement/déchargement et pour l'injection verticale bidirectionnelle |
| Déplacement stable de la plaque | Tige à ressort en ajustement serré avec le tuyau de raccordement, ainsi qu'un bloc coulissant et un rail de guidage sur la troisième traverse |
Comparaison avec le scellage manuel par alimentation et estampage
Dans le processus existant, la batterie était alimentée manuellement et scellée par une action d'estampage, l'opérateur faisant partie de chaque cycle. Ce brevet remplace ce rythme par un positionnement et un actionnement motorisés.
| Dimension | Approche conventionnelle | Conception de ce brevet |
|---|---|---|
| Localisation de la cellule | L'opérateur aligne chaque cellule avec la station de scellage | Un capteur de position localise la batterie automatiquement |
| Remplissage et scellage | Estampage manuel par l'opérateur | Trois axes à moteur et vis sans fin entraînent le tuyau d'injection dans trois directions |
| Chargement | Plaque de travail fixe, accès difficile | Un vérin électrique monte et descend la plaque de travail pour le chargement et le déchargement |
Où cette technologie est utilisée aujourd'hui
CN215451488U couvre l'architecture de positionnement et de remplissage utilisée dans l'équipement de scellage de batterie et de remplissage d'électrolyte de TOB : détecter la cellule, déplacer la tête sur trois axes, remplir et sceller. C'est exactement la séquence qu'une station de scellage de production doit répéter de manière fiable sur chaque cellule.
- Machines de remplissage d'électrolyte pour cellules prismatiques
- Lignes d'assemblage de cellules de type poche
Demandes d'équipement associées : demander un devis
Foire aux questions
Que couvre le brevet CN215451488U ?
Il couvre une machine de scellage de batterie pour la production de batteries dans laquelle trois moteurs électriques entraînent trois vis sans fin sur des traverses empilées, déplaçant un cadre de connexion et son tuyau d'injection dans les directions avant-arrière, gauche-droite et haut-bas. Un capteur de position localise la batterie dans un trou de serrage sur une plaque de travail, et le contrôleur entraîne ensuite le tuyau d'injection pour remplir et sceller la cellule.
Pourquoi le scellage manuel est-il un problème dans la production de batteries ?
La spécification indique que l'art antérieur scellait les batteries par alimentation et estampage manuels, et que cela rendait l'efficacité du scellage faible. Comme le scellage est une étape importante dans la production de batteries au lithium, ce rythme manuel limite la production de toute la ligne.
Comment la machine sait-elle où injecter le liquide de scellage ?
Un capteur de position derrière la bague de limitation du tuyau d'injection reconnaît la batterie placée dans le trou de serrage de la plaque de travail et envoie un signal au contrôleur. Le contrôleur démarre ensuite les trois moteurs en séquence afin que le tuyau d'injection atteigne la position correcte dans trois directions avant le remplissage et le scellage.
Que fait le vérin électrique sous la plaque de travail ?
Il entraîne une tige télescopique fixée au dessous de la plaque de travail, montant et descendant la plaque pour le chargement et le déchargement, et permettant une injection verticale bidirectionnelle. Une tige à ressort en ajustement serré avec un tuyau de raccordement maintient le mouvement de la plaque stable.
Qui détient le brevet CN215451488U ?
TOB NEW ENERGY détient ce modèle d'utilité accordé. Il est déposé sous l'entité chinoise enregistrée de l'entreprise et a été co-inventé par Huang Zhengyao (Dany Huang) et Chen Lucai (Tobey Chen).
Le brevet CN215451488U est-il toujours en vigueur ?
Oui. Il est actif, déposé le 1er septembre 2021 avec une expiration prévue le 1er septembre 2031.
Spécifications complètes et dessins : CN215451488U sur Google Patents
 abonnez-vous