Chinese
 English
 Deutsch
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- Accueil
- >
- ligne de production de batterie
- >
- ligne de production de cellules cylindriques
- >
- Ligne de production de batteries cylindriques sans languette 21700
Catégories
Produits chauds
Loading...
Ligne de production de batteries cylindriques sans languette 21700
Marque:
TOB NEW ENERGYarticle no.:
TOB-TCP-21700ordre (moq):
1Paiement:
L/C,T/Torigine du produit:
Chinaport d'expédition:
XIAMEN
Ligne de production de batteries cylindriques 21700 sans languette pour cellules de drones à haut débit
Présentation du produit
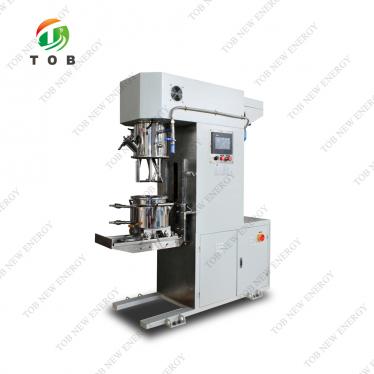
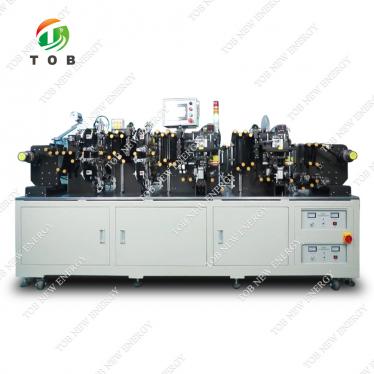
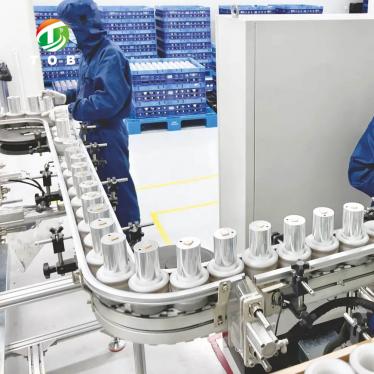
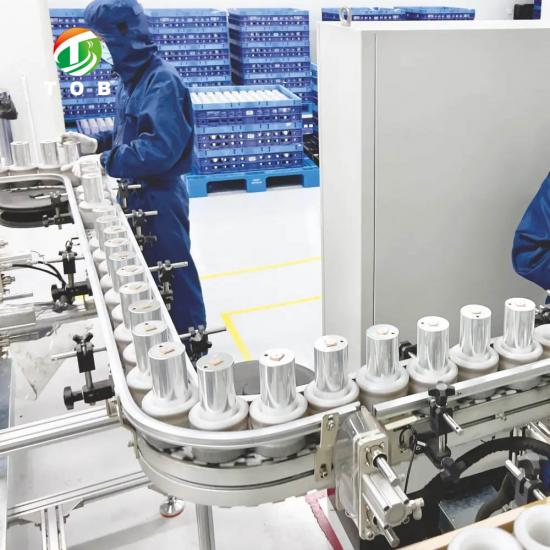
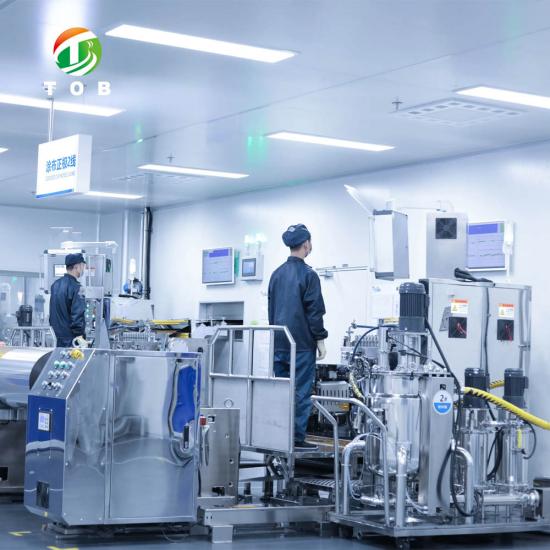
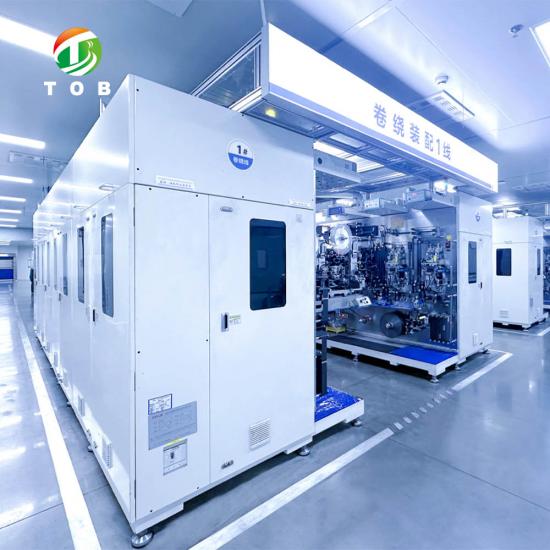
La ligne de production de cellules cylindriques 21700 sans languette (full-tab) de TOB est un système de fabrication intégré et entièrement automatique qui transforme les matériaux d'électrode bruts en cellules 21700 sans languette finies, ayant subi la formation et le tri, spécialement conçues pour les exigences des batteries de drones. La ligne couvre toute la chaîne de fabrication en un flux continu : le mélange des électrodes est en dehors du champ d'application de la ligne, tandis que l'enduction, le calandrage, la découpe, l'enroulement sans languette, le soudage du disque collecteur, l'assemblage du boîtier, le remplissage d'électrolyte, la formation, le dégazage, le tri et le vieillissement sont tous intégrés en ligne sous automatisation complète.
La technologie déterminante de cette ligne est l'architecture sans languette (full-tab). Dans une cellule cylindrique conventionnelle, le courant est collecté par des languettes discrètes soudées au bord de la feuille — une petite zone de contact qui concentre le courant, génère de la chaleur et limite le taux de décharge. Dans une cellule sans languette, les bords de la feuille non enduits s'étendent sur toute la largeur de l'électrode et sont exposés sous forme de « frange » continue à chaque extrémité du bobinage. Ce chemin de courant sur tout le bord est soudé à un disque collecteur, éliminant totalement le goulot d'étranglement des languettes. Le résultat est une résistance interne considérablement plus faible, un chemin électronique plus court et plus uniforme, et une cellule capable de supporter des courants de décharge continus élevés avec beaucoup moins de génération de chaleur — exactement la combinaison dont un drone a besoin lors de changements de gaz agressifs, de montées à haut débit et de décharges rapides.
Le format 21700 sans languette de cette ligne est optimisé pour les cellules de batterie de drone : densité énergétique gravimétrique élevée pour maximiser le temps de vol, capacité de débit élevée pour l'appel de puissance instantané des moteurs de drone, résistance interne faible et constante, et une cohérence stricte entre les cellules afin que les packs de drones multi-cellules assemblés en aval soient équilibrés et fiables.
Capacité (plage de conception) : La ligne est configurée pour une production nominale de l'ordre de 8 à 15 cellules par minute (environ 4 000 à 7 000 cellules par poste de 8 heures) au niveau de la section d'assemblage des cellules, avec une capacité de conception annuelle de l'ordre de 3 à 6 millions de cellules par an à 80 % d'efficacité globale des équipements (OEE). La section des électrodes est dimensionnée pour correspondre au débit d'assemblage, fournissant l'alimentation en électrodes enduites, calandrées et découpées requise par la section d'enroulement. La capacité exacte dépend de la configuration finale, de la conception de la cellule et de la recette de l'électrode, et est confirmée au stade de l'offre technique.
Idéal pour :
- Les fabricants de cellules de batterie pour drones passant des cellules 21700 conventionnelles à languettes aux cellules sans languette à haut débit.
- Les producteurs de cellules lithium-ion construisant une nouvelle ligne cylindrique sans languette de type pilote à moyenne échelle avec formation et tri en ligne.
- Les fabricants de batteries recherchant une solution entièrement automatique et traçable, de l'électrode à la cellule triée, pour des applications cylindriques haute puissance.
- Les intégrateurs de packs UAV qui ont besoin de cellules 21700 sans languette cohérentes et bien triées comme blocs de construction pour des packs de drones haute performance.
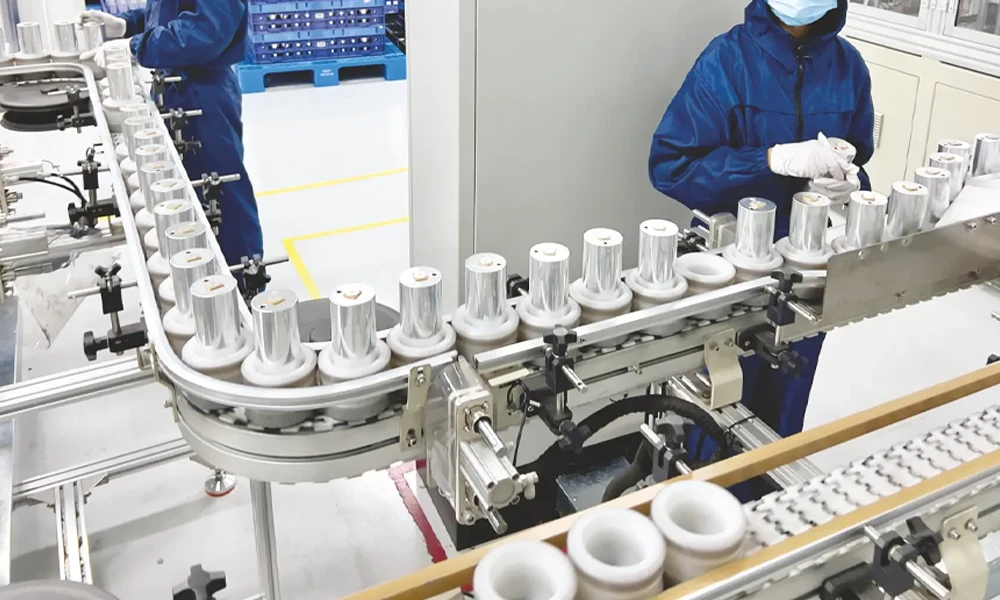
Où la ligne s'inscrit dans le marché des batteries de drones
Les batteries de drones font partie des applications lithium-ion les plus exigeantes en production aujourd'hui. Une cellule de drone doit simultanément offrir :
- Une densité énergétique gravimétrique élevée — le temps de vol est directement proportionnel au rapport énergie/poids de la cellule, donc chaque gramme de matériau inactif (y compris la masse des languettes) est un handicap.
- Un taux de décharge élevé — les moteurs de drone peuvent consommer 10C–20C ou plus lors de manœuvres agressives, nécessitant une cellule avec une faible résistance interne et un chemin à courant élevé robuste.
- Une performance cohérente entre les cellules — un pack de drone est une configuration série multi-cellules (généralement 3S–6S ou plus) ; une cellule faible limite tout le pack, donc les cellules doivent être étroitement triées en fonction de la capacité et de la résistance interne.
- Une stabilité thermique — la cellule de drone confinée et légère offre un refroidissement limité, donc la génération de chaleur à l'intérieur de la cellule doit être minimisée.
L'architecture sans languette répond directement aux défis de débit et de chaleur : la collecte de courant sur tout le bord abaisse la résistance interne en courant continu (DCIR), réduit le chauffage localisé et permet à la cellule de fournir un courant élevé avec une courbe de tension plus plate. Les sections de formation et de tri en ligne de cette ligne répondent au défi de la cohérence : chaque cellule est formée, dégazée et triée selon sa capacité/DCIR dans le même flux de production, produisant les cellules parfaitement appariées dont les packs de drones ont besoin.
Comparée à une ligne 21700 conventionnelle à languettes, la ligne sans languette diffère dans trois domaines de processus : le nettoyage des bords de l'électrode (pour exposer la frange de feuille), l'enroulement sans languette (pour produire la frange de feuille uniforme aux deux extrémités du rouleau) et le soudage laser du disque collecteur (pour joindre la frange annulaire complète au collecteur de courant). Ces trois domaines constituent le cœur technique de la ligne.
Processus de ligne et modules fonctionnels
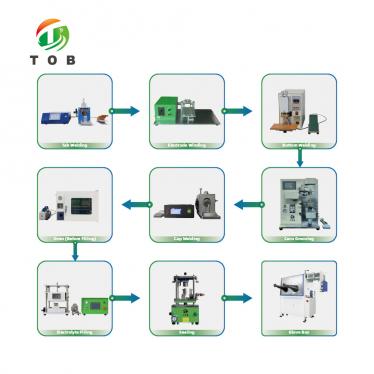
La ligne est organisée comme un flux continu et entièrement automatique. Les modules sont décrits dans l'ordre du processus.
Étape 1 — Section de fabrication des électrodes (en ligne)
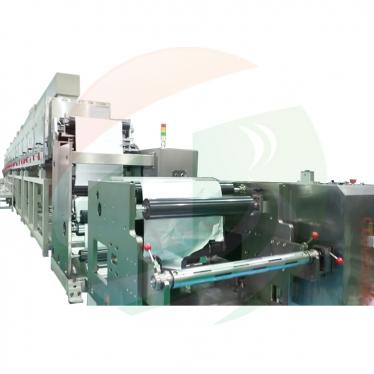
1. Enduction
Les boues de cathode (à base de NMC à haut débit) et d'anode sont enduites sur des feuilles d'aluminium et de cuivre respectivement par enduction à filière à fente ou par transfert, avec séchage en ligne. Pour les cellules de drones, l'enduction est formulée pour un équilibre entre densité énergétique et capacité de débit, avec une uniformité de charge contrôlée (tolérance du poids d'enduction généralement dans les ±1,5 %).
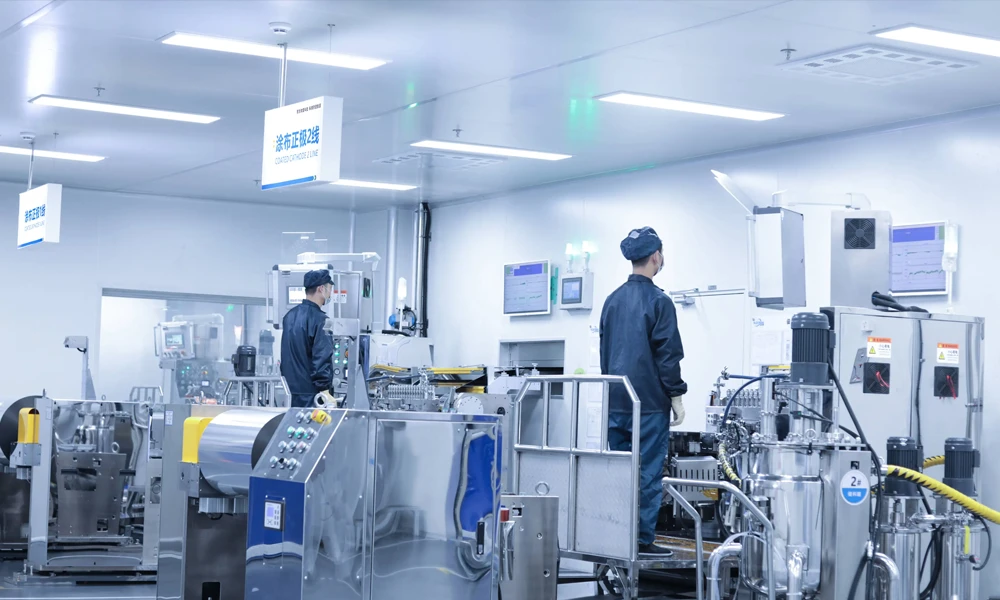
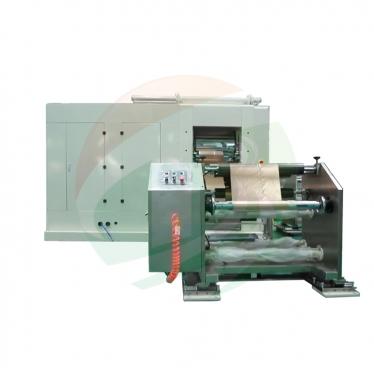
2. Calandrage
Les bandes d'électrodes enduites et séchées sont compactées à la densité cible. Un calandrage uniforme est essentiel pour le contrôle de la porosité de l'électrode, ce qui influence directement à la fois la densité énergétique et la performance de débit.
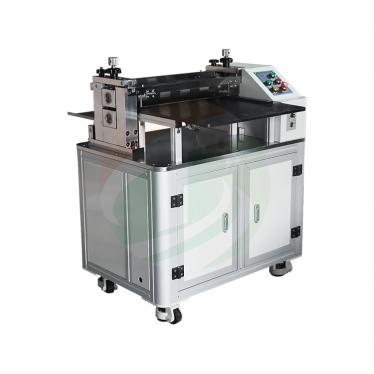
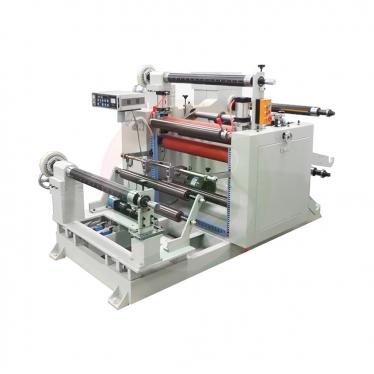
3. Découpe
Les bandes calandrées sont découpées aux largeurs d'électrode précises requises pour le bobinage 21700 sans languette. La qualité de la découpe est critique : un bord coupé propre et sans bavure est la base de l'architecture sans languette, car le bord découpé fera plus tard partie de la frange de feuille qui transporte tout le courant de la cellule.
4. Nettoyage des bords de l'électrode (ablation laser)
Il s'agit de la première étape spécifique au sans languette. La bande d'électrode enduite est sélectivement nettoyée au niveau des zones de bord par ablation laser, en retirant l'enduction active pour exposer la feuille nue sur une largeur contrôlée sur toute la longueur de la bande. La région de feuille exposée deviendra la frange de collecte de courant. Le processus de nettoyage doit retirer l'enduction complètement sans amincir, piquer ou surchauffer la feuille de 8–15 µm.
5. Inspection des bavures (en ligne, en option)
Les bords découpés et nettoyés peuvent être vérifiés en ligne pour la hauteur des bavures avant l'enroulement, en utilisant une inspection visuelle à fort grossissement, pour éviter les courts-circuits induits par les bavures en aval.
Étape 2 — Section d'assemblage des cellules
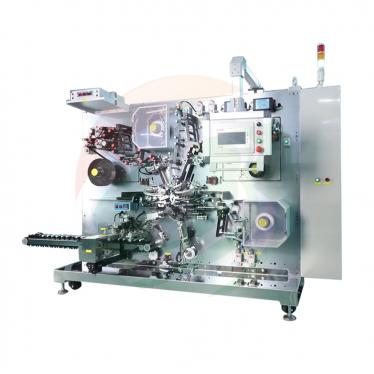
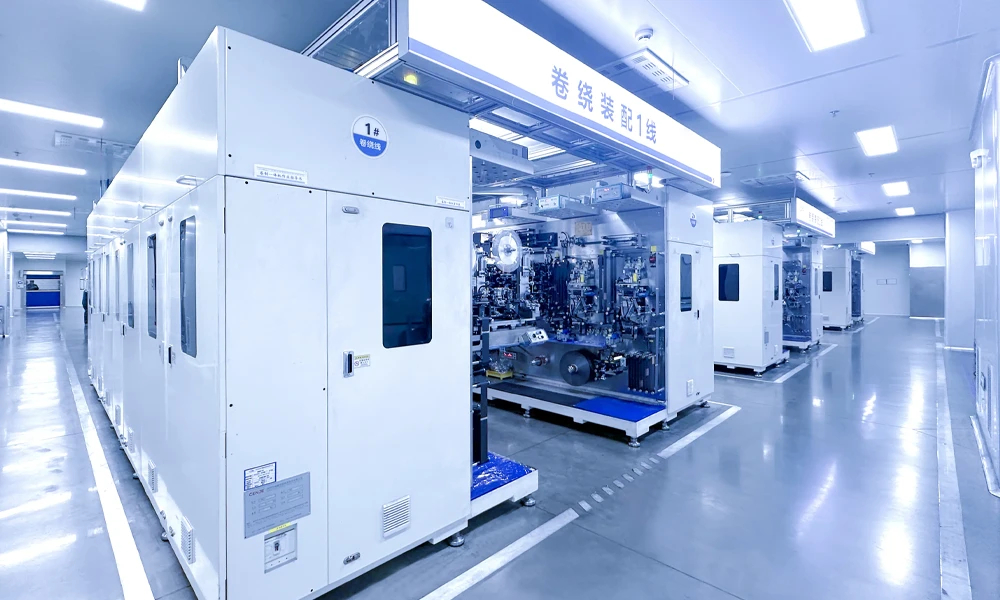
6. Enroulement du bobinage sans languette
La bande de cathode nettoyée, le séparateur et la bande d'anode nettoyée sont enroulés ensemble sur une station d'enroulement sans languette. Le processus d'enroulement doit produire un bobinage dont les bords de feuille non enduits forment une « frange en fleur » uniforme aux deux extrémités, avec la feuille exposée distribuée régulièrement sur toute la circonférence. Le contrôle de l'alignement des bords (généralement dans les ±0,3 mm) détermine l'uniformité de cette frange, qui à son tour détermine la qualité de la soudure du collecteur ultérieure.
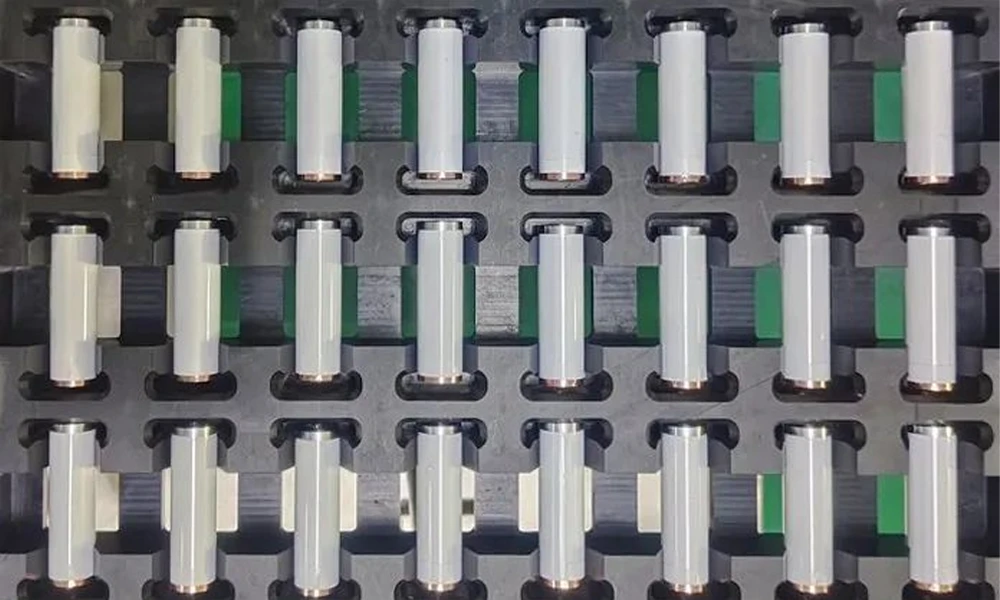
7. Soudage laser du disque collecteur
Les deux stations les moins critiques de la ligne sans languette. Un disque collecteur positif est soudé à la frange de feuille de cathode exposée à une extrémité du « jelly roll », et un disque collecteur négatif est soudé à la frange d'anode à l'autre extrémité. La soudure laser doit joindre toute la frange annulaire au disque avec une résistance de contact faible et uniforme, sans brûler la fine feuille. Le contrôle de soudure en boucle fermée et l'inspection de soudure à 100 % garantissent que le chemin de courant de chaque cellule est complet et à faible résistance.
8. Insertion du boîtier et isolation
Le « jelly roll » soudé est inséré dans le boîtier en acier ou en aluminium 21700. Des composants d'isolation supérieurs et inférieurs (y compris une bague d'isolation supérieure) sont placés pour isoler les électrodes du boîtier et du capuchon, suivant le schéma d'isolation standard des cellules cylindriques.
9. Soudage / Scellage du capuchon
L'assemblage du capuchon — portant le dispositif d'interruption de courant (CID) et l'évent — est soudé au laser au boîtier pour former l'enceinte hermétique. Le scellage est vérifié pour répondre aux spécifications de taux de fuite.
10. Remplissage d'électrolyte
La cellule est remplie d'électrolyte sous vide pour assurer un mouillage complet du « jelly roll » sans languette. Un contrôle précis du volume de remplissage et une gestion du mouillage sont essentiels pour une performance constante de la cellule.
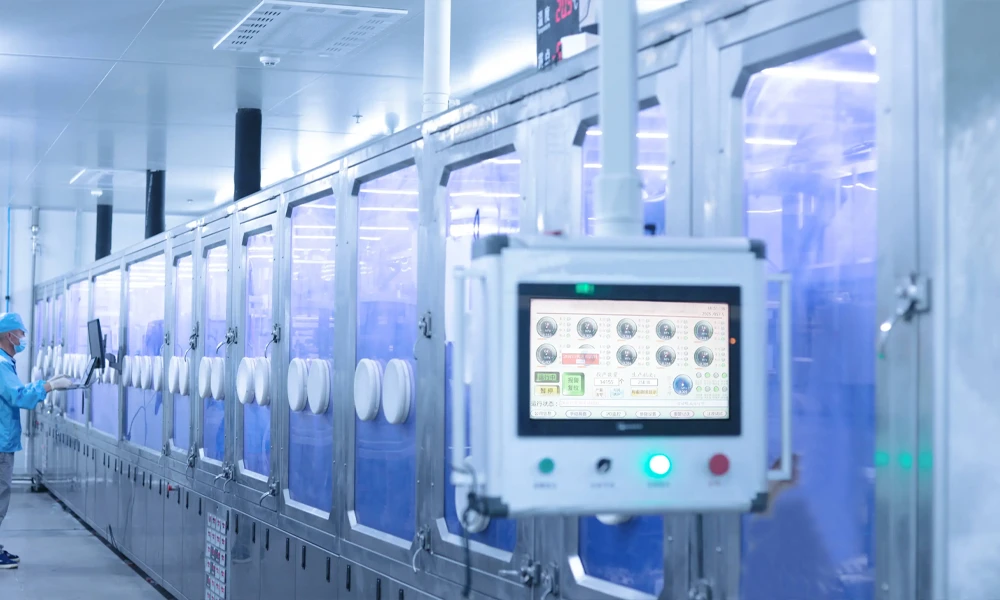
Étape 3 — Formation, tri et vieillissement (en ligne)
11. Formation
Les cellules remplies subissent les premiers cycles de charge-décharge contrôlés pour former une SEI stable. La formation est effectuée dans les conditions de température et de pression appropriées pour la conception de cellules à haut débit. Pour les cellules sans languette, une distribution uniforme du courant de formation est favorisée par l'architecture elle-même à faible résistance.
12. Dégazage et rescellage
Les gaz générés pendant la formation sont éliminés lors d'une étape de dégazage, et la cellule est rescellée. Pour les cellules sans languette, cette étape suit la même séquence que les cellules cylindriques conventionnelles, mais avec la structure de haut de boîtier de la conception de capuchon sans languette.
13. Tri et vieillissement
Chaque cellule est triée par capacité et son ACIR/DCIR est mesuré, les cellules étant classées dans des bacs étroits. Pour les batteries de drones, les cellules doivent être appariées avec une tolérance étroite en termes de capacité et de résistance interne. Le tri en ligne produit les données pour la traçabilité et l'approvisionnement en cellules appariées requis par l'assemblage des batteries de drones.
14. Inspection finale et sortie
Les cellules sont inspectées visuellement et électriquement, et les cellules finies et triées sont sorties pour l'emballage ou l'assemblage direct de batteries.
Avantages techniques clés de l'architecture de ligne sans languette
- Faible résistance interne grâce à la collecte de courant sur toute la tranche- L'architecture sans languette élimine le goulot d'étranglement des languettes discrètes. Toute la tranche de la feuille conduit le courant vers le disque collecteur, réduisant le DCIR par rapport aux cellules conventionnelles à languettes du même format. Pour une cellule de drone, cela se traduit par une tension de décharge plus plate sous forte charge, une capacité utilisable plus élevée à des taux élevés et une production de chaleur moindre.
- Capacité de décharge continue et pulsée élevée- Parce que le courant est collecté uniformément autour de toute la circonférence du rouleau plutôt qu'à travers quelques languettes étroites, la cellule peut supporter des taux de décharge élevés (plages de 10C–20C+ pertinentes pour les drones) avec une réduction de l'échauffement localisé et de la concentration de courant. C'est la raison principale pour laquelle l'architecture sans languette 21700 est adoptée pour les applications à forte consommation.
- Formation et tri en ligne pour une cohérence des cellules prêtes pour les drones- La ligne intègre la formation, le dégazage, le tri et le vieillissement dans un flux continu unique. Chaque cellule reçoit le même historique de formation, et la section de tri classe les cellules dans des bacs de capacité/DCIR étroits. Pour les batteries de drones multicellulaires, cette cohérence en ligne est ce qui rend possibles des batteries équilibrées et fiables.
- Processus entièrement automatique et traçable- Toute la ligne fonctionne sous contrôle automatique avec une inspection en cours de processus aux stations critiques (nettoyage des bords, soudure du collecteur, scellage). Les données de processus et de qualité sont enregistrées pour chaque cellule, prenant en charge la traçabilité et la documentation de qualité requises par les clients OEM de drones.
- Nettoyage laser et soudage de collecteur conçus spécifiquement pour les cellules sans languette- Les deux processus définissant le « sans languette » de la ligne — le nettoyage laser de la tranche de feuille et le soudage laser du disque collecteur annulaire — sont conçus spécifiquement pour la géométrie de la frange de feuille. Le contrôle de soudure en boucle fermée et l'inspection à 100 % traitent les modes de défaillance (soudure incomplète, brûlure de la feuille, contact inégal) qui sont uniques à la construction sans languette.
- Empreinte intégrée compacte- En intégrant la section d'électrodes, l'assemblage des cellules et la formation/tri dans un seul flux, la ligne réduit la manipulation des travaux en cours, minimise l'exposition à l'humidité des électrodes sèches entre les sections et raccourcit le délai de production global de l'électrode à la cellule triée.
Comparaison des processus : 21700 sans languette vs 21700 à languettes conventionnelles
| Zone de processus | Ligne 21700 à languettes conventionnelles | Ligne 21700 sans languette TOB |
| Collecte de courant | Languettes discrètes soudées à la tranche de la feuille | Frange de feuille non revêtue sur toute la largeur aux deux extrémités du rouleau |
| Soudage des languettes | Multiples soudures languette-à-feuille et languette-à-capuchon par cellule | Une soudure de disque collecteur annulaire par extrémité |
| Traitement des bords avant enroulement | Entaillage de languette à des positions définies | Nettoyage laser continu sur toute la tranche |
| Résistance interne | Plus élevée (goulot d'étranglement de la languette) | Plus faible (trajet sur toute la tranche) |
| Capacité à haut débit | Limitée par la densité de courant de la languette | Élevée (distribution de courant uniforme) |
| Contrôle de l'alignement du bobinage | Contrôle de la position de la languette | Alignement des bords sur toute la frange (≈ ±0,3 mm) |
| Formation/classement | Souvent hors ligne | En ligne (cette ligne) |
| Avantage typique pour drone | — | Puissance soutenue plus élevée, moins de chaleur, décharge plus plate |
Défis de qualité courants et comment la ligne les résout
| Défi | Cause profonde | Solution de la ligne |
| Défaillance de la soudure du collecteur ou résistance de soudure élevée | Contamination de la frange de feuille, oxyde ou frange inégale | Le nettoyage laser des bords élimine le revêtement/l'oxyde ; puissance de soudage en boucle fermée ; inspection de soudure à 100 % |
| Perforation de la feuille pendant le soudage du collecteur | Énergie laser excessive sur feuille mince | Contrôle de la profondeur de pénétration et surveillance de l'énergie de soudage |
| Frange de feuille inégale (motif en fleur asymétrique) | Désalignement du bord de bobinage | Contrôle de tension servo + alignement du guidage de bord (≈ ±0,3 mm) |
| Court-circuit interne dû aux bavures | Bavures de refendage sur le bord de la feuille | Refendage de précision + inspection des bavures en ligne |
| Incohérence cellule à cellule dans les packs pour drones | Formation/classement non contrôlé | Formation, classement et tri rigoureux en ligne |
| Fuite d'étanchéité | Défauts de soudure du capuchon | Soudage laser d'étanchéité + vérification du taux de fuite |
FAQ technique
Q1 : Qu'est-ce qu'une cellule sans languette (tabless/full-tab) et pourquoi est-elle utilisée pour les drones ?
Dans une cellule sans languette, les bords de la feuille de collecteur de courant non revêtus s'étendent sur toute la largeur de l'électrode et sont exposés sous forme de frange continue à chaque extrémité du bobinage (jelly roll). Ce bord complet est soudé à un disque collecteur, de sorte que toute la circonférence conduit le courant au lieu de quelques languettes étroites. Pour les drones, cela signifie une résistance interne plus faible, un courant de décharge soutenu plus élevé, moins de chauffage localisé et une courbe de tension plus plate sous charge, fournissant la puissance élevée que les moteurs de drone consomment tout en minimisant les pertes d'énergie.
Q2 : Quelle est la capacité de production de la ligne ?
La ligne a une capacité nominale de conception d'environ 8 à 15 cellules par minute au niveau de la section d'assemblage (environ 4 000 à 7 000 cellules par poste de 8 heures), avec une capacité annuelle de conception de l'ordre de 3 à 6 millions de cellules par an à 80 % d'OEE. La section des électrodes est dimensionnée pour alimenter le débit d'assemblage. Le chiffre exact est finalisé lors de l'étape de devis technique en fonction de la conception de la cellule, de la recette de l'électrode et de la configuration.
Q3 : La ligne comprend-elle la section de fabrication des électrodes ?
Oui. La portée de la ligne comprend la section de fabrication des électrodes (revêtement, calandrage, refendage) jusqu'à l'assemblage des cellules, le remplissage d'électrolyte, la formation, le dégazage, le classement et le vieillissement. Le mélange de la bouillie d'électrode n'est pas inclus ; la ligne reçoit des bouillies préparées. Cette portée intégrée fournit une solution à fournisseur unique et à flux unique, de l'électrode revêtue à la cellule finie classée.
Q4 : La formation et le classement sont-ils effectués en ligne ?
Oui. La formation, le dégazage, le classement et le vieillissement sont intégrés en ligne dans le même flux de production continu. Cela garantit que chaque cellule reçoit un historique de formation identique et que les cellules finies sont classées par capacité et par DCIR dans des bacs étroits avant la sortie, ce qui est essentiel pour l'approvisionnement en cellules appariées requis par les batteries de drones.
Q5 : Quel est le niveau d'automatisation de la ligne ?
La ligne est entièrement automatique, du déroulage des électrodes jusqu'à la sortie des cellules. La manutention des matériaux entre les postes, le contrôle des processus et l'inspection en cours de processus sont automatisés, les données de processus et de qualité étant enregistrées pour la traçabilité. L'implication de l'opérateur est limitée aux fonctions de supervision, de réapprovisionnement en matériaux et de maintenance.
Q6 : Quel est le marché cible de cette configuration de ligne ?
Cette configuration est spécialement conçue pour les cellules de batterie de drones, où la combinaison d'une densité énergétique gravimétrique élevée, d'une décharge à haut débit, d'une faible résistance interne et d'une cohérence étroite entre les cellules est requise. La même architecture de ligne peut être reconfigurée (recette d'électrode, paramètres de conception de cellule, profils de formation) pour d'autres applications cylindriques à haut débit telles que les outils électriques, l'e-mobilité et le stockage d'énergie à haut débit.
Q7 : Quelles sont les principales différences entre cette ligne sans languette et une ligne 21700 conventionnelle avec languettes ?
Trois zones de processus diffèrent : (1) le nettoyage des bords des électrodes par ablation laser pour exposer la frange de feuille sur toute la largeur, remplaçant l'encochage discret des languettes ; (2) le bobinage sans languette qui produit une frange de feuille uniforme aux deux extrémités du bobinage ; et (3) le soudage laser du disque collecteur qui joint la frange annulaire complète au collecteur de courant, remplaçant les multiples soudures de languettes discrètes. Le reste de la ligne suit le traitement standard des cellules cylindriques, intégré ici avec la formation et le classement en ligne.
Prêt à construire une ligne de cellules cylindriques 21700 sans languette entièrement automatique pour la production de batteries de drones à haut débit ? Contactez nos ingénieurs de ligne de cellules cylindriques avec votre conception de cellule cible, vos besoins en capacité et l'agencement de votre installation. Nous fournirons une proposition technique couvrant la section des électrodes, les modules d'assemblage de cellules, la formation/le classement en ligne et les besoins en services publics pour votre site.
tob.amy@tobmachine.com | +86 181 2071 5609
Vous pourriez également avoir besoin de
▶ Machine de soudage laser pour collecteurs de courant de batterie cylindrique sans languette - Le poste de soudage du disque collecteur utilisé dans la ligne sans languette. Une machine de soudage laser dédiée qui joint la frange de feuille annulaire complète au disque collecteur de courant avec un contrôle de soudure en boucle fermée, offrant le chemin à faible résistance et à courant élevé qui définit les performances des cellules sans languette.
▶ Ligne de production de cellules cylindriques sans languette 4680/4690 - Une ligne de production de cellules cylindriques sans languette de plus grand format issue de la même plateforme TOB. Partage l'architecture de processus sans languette (nettoyage des bords, bobinage sans languette, soudage du collecteur, formation/classement en ligne) adaptée au format 4680/4690, complétant la ligne 21700 lorsqu'une stratégie de production multi-format est requise.
▶ Machine d'aplatissement de bobinage pour batterie cylindrique sans languette de grande taille - Une machine d'aplatissement (pré-compactage) de bobinage qui façonne le rouleau sans languette bobiné en un profil ovale/rond contrôlé avant l'insertion dans le boîtier. Améliore l'ajustement du bobinage sans languette dans le boîtier, stabilise la frange de feuille pour le soudage du collecteur et réduit les contraintes internes lors de l'assemblage.
Précédent:
Ligne de production de cellules cylindriques de batterie 4680 4690 TablessProchaine:
Ligne de montage de batterie cylindrique 18650
si vous êtes intéressé par nos produits et souhaitez en savoir plus, laissez un message ici, nous vous répondrons dans les plus brefs délais.





 abonnez-vous