Chinese
 English
 Deutsch
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- Accueil
- >
- 18650 équipement d'assemblage de batterie
- >
- Battery Pack Welding Machine
- >
- Machine de soudage laser à fibre à portique
Catégories
Produits chauds
Loading...
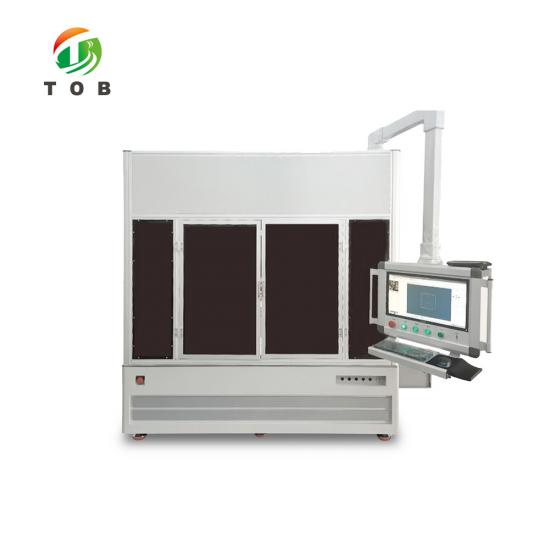
Machine de soudage laser à fibre à portique
Marque:
TOB NEW ENERGYarticle no.:
TOB-XD4000Wordre (moq):
1setPaiement:
L/C,T/Torigine du produit:
Chinaport d'expédition:
XIAMEN
Machine de soudage laser à fibre à portique - TOB-XD4000W
Laser à fibre continu de 4000 W pour l'aluminium et le cuivre, sur un portique de 800 x 600 x 400 mm avec un positionnement de ±0,05 mm
Aperçu du produit et applications idéales
Le TOB-XD4000W est une machine à portique construite autour d'un laser à fibre continu de 4000 W, et ces deux aspects ont autant d'importance l'un que l'autre. Le laser est une source de 1070 nm choisie pour les métaux à haute réflectivité - l'aluminium et le cuivre - qui renvoient la majeure partie d'un faisceau plus faible vers l'optique plutôt que dans le joint. Le portique est un châssis de conception propre qui se déplace sur des guides de précision dotés de servocommandes à haute réponse, déplaçant ce laser sur une enveloppe de 800 x 600 x 400 mm avec une précision de positionnement de ±0,05 mm et une vitesse rapide atteignant 60 m/min.
Pour le travail sur batteries, cette combinaison couvre les soudures qui déterminent le rendement des blocs : barres bus en aluminium et en cuivre à travers un module, languettes en nickel, couvercles supérieurs et orifices de remplissage de cellules prismatiques, ainsi que les joints de collecteurs de courant sur les conceptions cylindriques sans languette. Étant donné que l'enveloppe peut accueillir tout un plateau de module plutôt qu'une seule cellule, un seul montage peut maintenir la pièce pendant que le portique se positionne entre les cordons et que la tête de balayage effectue le mouvement rapide du faisceau à l'intérieur de chaque cordon. La machine fonctionne sur 380 V, consomme au maximum 22 kW et possède un indice de protection IP54 adapté à un atelier de production plutôt qu'à une salle blanche.
Idéal pour :
- Le soudage de barres bus en aluminium et en cuivre à l'intérieur d'un module ou d'un bloc, y compris les joints hétérogènes Al-Cu
- L'étanchéité des couvercles supérieurs et des orifices de remplissage de cellules prismatiques, où le cordon doit être étanche au gaz
- Le soudage de languettes en nickel et en aluminium sur des cellules cylindriques et de type pouch, y compris les empilements de languettes multicouches
- Le soudage de collecteurs de courant sur des cellules cylindriques sans languette, où le joint s'étend sur tout le disque
- Les châssis de modules, plaques d'extrémité et composants de blocs nécessitant un long cordon répétable plutôt qu'un simple point
- Les lignes pilotes et le développement de processus, où le programme de soudage doit être enregistré, rappelé et réexécuté sur la fabrication suivante
Il s'agit d'une machine de soudage de production, et non d'un marqueur laser ni d'une unité portable. Le faisceau de 4000 W est spécifié pour l'aluminium jusqu'à 3 mm en fusion directe, de sorte que le travail à forte épaisseur et à pénétration profonde relève d'une autre catégorie de laser ; et comme la tête est un scanner monté sur un portique mobile, la comparaison utile se fait avec une soudeuse galvo à tête fixe, qui ne peut pas atteindre au-delà de son propre champ de balayage. Si votre soudage s'effectue au niveau de la cellule plutôt qu'au niveau du module - un cordon de couvercle supérieur, par exemple - le machine de soudage laser pour l'étanchéité du couvercle supérieur et de l'orifice de remplissage de cellules prismatiques est conçue exactement pour ce type de joint.
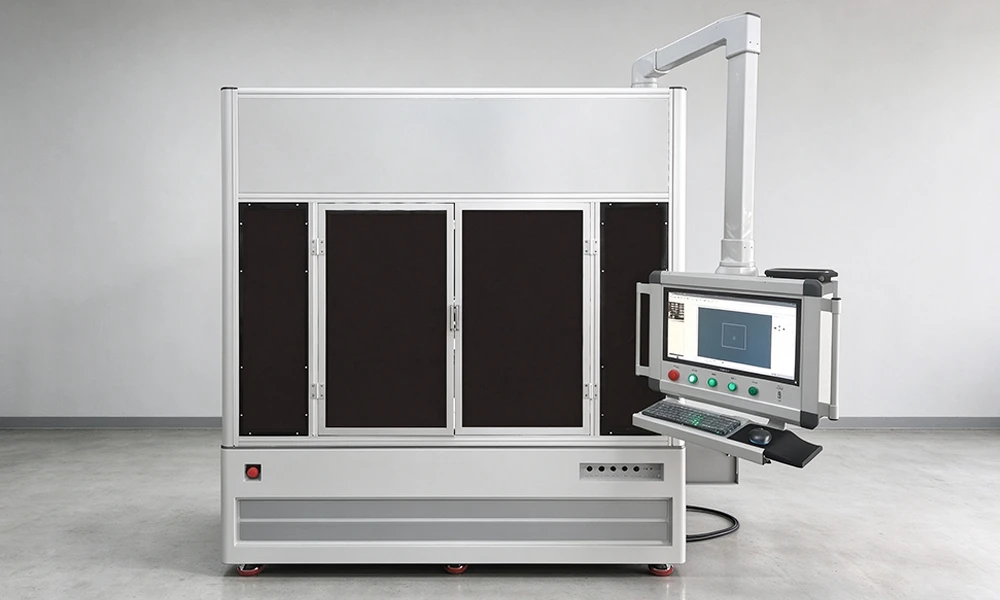
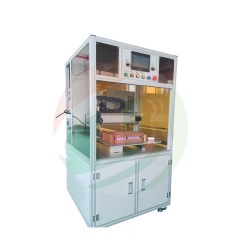
La machine complète : capot extérieur profilé avec trois hublots d'observation et l'ordinateur industriel sur bras articulé pour permettre l'exécution du programme depuis le côté du montage.
Spécifications complètes
Trois tableaux, présentés dans l'ordre nécessaire pour évaluer la convenance : ce que le châssis peut atteindre et avec quelle précision, ce que fait le laser une fois sur place, et ce que l'installation doit fournir. Les chiffres correspondent aux valeurs nominales indiquées pour ce modèle.
1. Portique et mouvement
| Élément | Spécification |
|---|---|
| Dimensions hors tout de la machine | 2200 x 2000 x 2400 mm |
| Dimensions du refroidisseur | 1455 x 885 x 645 mm |
| Taille maximale de traitement | 800 x 600 mm |
| Hauteur maximale de la pièce | 400 mm |
| Course utile, X / Y / Z | 800 / 600 / 400 mm |
| Précision de positionnement, X / Y / Z | ±0,05 mm sur les trois axes |
| Précision de repositionnement, X / Y / Z | ±0,05 mm sur les trois axes |
| Vitesse de positionnement rapide, X / Y / Z | 60 / 60 / 15 m/min |
| Classe de protection | IP54 |
2. Laser
| Article | Spécification |
|---|---|
| Mode de fonctionnement | Continu / modulation |
| Puissance du laser | 4000 W |
| Longueur d'onde | 1070 nm |
| Diamètre du cœur de la fibre | 50 μm |
| Longueur de la fibre | 15 m |
| Mode laser | YVO4 |
| Qualité du faisceau | Inférieure à 0,373 (m²) |
| Fréquence de modulation maximale | Continu |
| Plage de puissance réglable | 10 à 100 % |
| Méthode de refroidissement | Refroidissement par eau |
| Température de fonctionnement | 25 °C |
| Stabilité de fonctionnement à long terme (24 h) | Bonne |
| Longueur focale F | 400 mm |
| Plage de mise au point réglable | -5 à +5 mm |
| Puissance nominale (machine complète) | ≤ 22 kW |
3. Environnement de travail
| Article | Exigence |
|---|---|
| Température de travail | 10 à 35 °C |
| Humidité relative | 30 à 80 % |
| Environnement | Bien ventilé ; aucune charge d'impact à moins de 5 m de la machine |
| Tension d'alimentation | 380 V |
| Fréquence d'alimentation | 50 Hz |
| Mise à la terre | Mise à la terre directe |
Les dimensions de la machine et du groupe d'eau glacée sont indiquées comme des encombrements globaux et incluent le capot extérieur. La précision de positionnement et de repositionnement est de ±0,05 mm dans les deux cas, ce qui constitue la valeur sur laquelle la conception d'un montage doit se baser, et non la valeur à laquelle un cordon de soudure sera soumis.
Composants électriques et mécaniques
Cette machine est un assemblage de matériel optique et de commande acheté auprès de fournisseurs, monté sur un châssis que nous construisons nous-mêmes. La liste ci-dessous est celle qui figure dans la spécification de commande, marques incluses, car sur un laser de 4000 W, la source et la tête sont les deux éléments sur lesquels un acheteur juge réellement l'appareil.
| Composant | Modèle / fonction | Spécification | Marque |
|---|---|---|---|
| Tête de soudage laser galvo | Structure du corps principal | Standard, avec kit de soufflage d'air | Shenzhen ZBTK |
| Refroidisseur | Corps principal du refroidisseur | À double température, double contrôle, élément filtrant standard | SANHE TONGFEI |
| Châssis à portique | Plage de travail de la structure à portique | L 800 x l 600 x H 400 mm, capot extérieur en profilés | Fabriqué maison |
| Laser | Source de 4000 W | 1070 nm, interface RS232, câble à fibre optique de 15 m, diamètre de cœur de 50 μjm | Raycus |
| Moteur d'entraînement | Servomoteur | Standard, avec interrupteur de fin de course photoélectrique | Jiemeikang; interrupteur de fin de course Huayifeng |
| Logiciel de soudage | Système de contrôle | Logiciel de contrôle de soudage multifonction DA | Fabriqué maison |
| PC industriel | Standard | Ordinateur de commande industrielle, moniteur industriel DELL 19 pouces | Advantech ; moniteur Dell |
| Système de vision | Vision | Reconnaissance visuelle automatique | Hikvision |
| Système de focalisation | Focalisation | Focalisation par reconnaissance automatique | Panasonic |
| Système de dépoussiérage | VX220 | Extraction des fumées au niveau de la zone de soudure | Villo |
Pour respecter les délais de livraison, le fournisseur se réserve le droit de remplacer un composant par une pièce de qualité équivalente, à condition que les performances nominales indiquées dans les tableaux ci-dessus restent inchangées. Veuillez nous informer lors de la demande si votre propre politique de qualification ou de pièces de rechange impose une marque, et elle sera confirmée dans la spécification de la commande.
Soudage au niveau de la cellule plutôt qu'au niveau du module ? Deux machines de la même famille réalisent ce joint : la machine de soudage laser pour collecteurs de courant de batteries cylindriques sans languette et le système de soudage laser pour l'étanchéité des cellules prismatiques.
Pourquoi un portique mobile avec une tête de numérisation
Une tête de numérisation seule est rapide mais myope : le faisceau est orienté par des miroirs, et plus il est dévié du centre du champ, plus le point est grand et plus le plan focal se courbe. Au-delà d'un certain angle, la soudure cesse d'être celle que vous avez programmée. Cette limite de champ, et non la puissance du laser, est ce qui empêche une soudeuse galvo à tête fixe de couvrir un module de batterie.
Placer la tête sur un portique résout le problème en divisant la tâche. Le portique déplace toute la tête de joint en joint sur 800 x 600 mm à une vitesse maximale de 60 m/min, et le scanner trace chaque joint pendant que la tête est immobile, de sorte que le faisceau fonctionne toujours près du centre de son champ où le point est le plus petit et le foyer plat. Aucun des mécanismes n'a à faire le travail de l'autre.
Cette division explique également pourquoi le châssis a plus d'importance qu'il n'y paraît. Une tête qui accélère à 60 m/min et s'arrête à ±0,05 mm près exerce une charge sur la structure à chaque cycle, et toute flexion se traduit par une dérive du joint sur le dernier module du poste. Le portique est ici conçu et fabriqué en interne sur des guides de précision avec des servo-entraînements à haute réponse et des fin de course photoélectriques, ce qui constitue la partie de la machine que nous pouvons contrôler entièrement.
Le choix du laser suit le métal, et non l'inverse. L'aluminium et le cuivre réfléchissent la majeure partie d'un faisceau de 1070 nm lorsqu'ils sont froids, de sorte que la source doit fournir à la fois de la puissance et de la luminosité : 4000 W à travers un noyau de 50 μm, avec une puissance réglable de 10 à 100 %, sont spécifiés pour la fusion directe de l'aluminium jusqu'à 3 mm. Le kit de soufflage d'air sur la tête n'est pas un accessoire de confort : il empêche les projections d'atteindre l'optique, ce qui met réellement fin à la durée de vie d'une tête de soudage.
La reconnaissance par vision et la focalisation automatique éliminent ensuite la dernière variable des mains de l'opérateur. La machine trouve elle-même le joint et le plan focal, de sorte que le montage doit seulement positionner la pièce, et non la mesurer au centième de millimètre près. Sur un module comportant des dizaines de joints identiques, c'est la différence entre un programme qui s'exécute tout au long du poste et un autre qui nécessite un réapprentissage après chaque changement de montage.
Caractéristiques techniques clés
- Laser à fibre continu de 4000 W, efficacité électro-optique de 40 %. Quarante pour cent correspond au chiffre de conversion propre à la source, de sorte que 4000 W de faisceau nécessitent environ 10 kW d'entrée électrique ; la puissance nominale de la machine de 22 kW couvre le refroidisseur, les variateurs et les commandes en plus de cela.
- Aluminium jusqu'à 3 mm en fusion directe. Indiqué pour la tôle d'aluminium sans métal d'apport, ce qui correspond au type de joint dont la plupart des conceptions de barres bus et de languettes de batterie ont réellement besoin.
- Positionnement et repositionnement à ±0,05 mm sur les trois axes. La même valeur sur X, Y et Z, de sorte qu'un montage conçu pour un axe est valable sur les autres.
- Mouvement rapide de 60 m/min en X et Y, 15 m/min en Z. Assez rapide pour que l'indexation entre les joints ne soit pas le goulot d'étranglement du temps de cycle sur un module comportant de nombreuses soudures courtes.
- Tête galvo portée par le portique. Le scanner fonctionne près du centre de son champ à chaque position, de sorte que la taille du point et le plan focal restent constants sur toute la surface de 800 x 600 mm.
- Reconnaissance par vision et focalisation automatique. La vision Hikvision et un système de focalisation Panasonic localisent le joint et le plan focal, de sorte que les variations d'une pièce à l'autre sont absorbées par la machine plutôt que par le montage.
- Refroidisseur à double température et double régulation. Le laser et l'optique sont refroidis à leurs propres points de consigne, ce qui permet à une source de 4000 W de rester stable pendant toute une équipe de travail.
- Boîtier IP54 avec extraction des fumées. Conçu pour un atelier de production, avec un Villo VX220 qui élimine les fumées de procédé au niveau de la zone de soudage au lieu de les laisser se déposer sur l'optique.
- Programmes pouvant être enregistrés et rappelés. La géométrie des cordons est importée à partir de multiples formats de fichier, et un programme validé est associé à la pièce afin que la fabrication suivante commence à partir d'un résultat connu.
Fonctionnement, sécurité et maintenance
1. Avant et pendant un cycle
- Vérifiez l'alimentation avant toute chose : 380 V, 50 Hz, mise à la terre directe, et 22 kW disponibles pour la machine sur son propre circuit.
- Vérifiez le refroidisseur : niveau d'eau, deux points de consigne de température (laser et optique), et l'élément filtrant. Un refroidisseur manquant d'eau se manifeste d'abord par une réduction de puissance, et non par une alarme.
- Inspectez la fenêtre de protection sur la tête pour détecter les projections, et confirmez que le kit de soufflage d'air fonctionne avant la première soudure de l'équipe.
- Chargez le montage et vérifiez la pièce par rapport à la zone de travail : dans les limites de 800 x 600 mm, et aucun élément ne dépassant 400 mm.
- Sélectionnez le programme enregistré pour cette pièce, ou importez la géométrie du cordon et réglez la puissance entre 10 et 100 %, la position focale entre -5 et +5 mm, ainsi que la vitesse de soudage. Utilisez la reconnaissance visuelle et la mise au point automatique plutôt que de saisir manuellement des décalages.
- Soudez la première pièce, inspectez le cordon, et ce n'est qu'alors que vous enregistrerez le programme sous le numéro de pièce pour que la fabrication suivante commence à partir d'un résultat connu.
2. Sécurité et maintenance
- Le faisceau présente un danger pour les yeux quelle que soit la distance. Gardez l'enceinte fermée et verrouillée pendant le soudage, portez les lunettes de protection laser spécifiées, et ne regardez jamais dans la tête ou dans un trajet réfléchi provenant de la fibre ou de l'optique.
- Laissez l'extraction des fumées en marche. Le Villo VX220 élimine les fumées de procédé dans la zone de soudage ; souder sans lui encrasse l'optique et rejette des fumées métalliques dans la pièce.
- Ne neutralisez pas les interrupteurs de fin de course photoélectriques. Ils constituent la protection de déplacement de la machine, et un portique qui dépasse sa limite à 60 m/min ne s'arrête pas en douceur.
- Entretenez le refroidisseur selon un calendrier. Changez l'élément filtrant, maintenez l'eau propre et vérifiez que les deux boucles maintiennent leurs points de consigne. La dérive thermique est la cause la plus fréquente d'une soudure qui fonctionnait la semaine dernière et qui ne fonctionne plus aujourd'hui.
- Vérifiez la fenêtre de protection à chaque équipe. Des projections sur la fenêtre modifient la mise au point ; le kit de soufflage d'air en ralentit l'encrassement, mais ne le rend pas superflu.
- Maintenez la pièce dans ses conditions environnementales. 10 à 35 °C, 30 à 80 % d'humidité relative, bien ventilé, aucune charge d'impact à moins de 5 m de la machine, et le châssis directement relié à la terre.
- Seuls des opérateurs formés, aucune modification non autorisée. Les réglages de puissance, la plage focale et les verrouillages font partie du dossier de sécurité de la machine et ne relèvent pas des préférences de l'opérateur.
FAQ technique
Q1 : Peut-on souder de l'aluminium de 3 mm sans fil d'apport ?
Oui — la source de 4000 W est conçue pour la fusion directe de l'aluminium jusqu'à 3 mm, ce qui correspond à la plage d'épaisseur de la plupart des conceptions de barres bus et de languettes. Au-delà, le facteur limitant n'est plus cette machine, mais la catégorie même du laser : l'aluminium de forte épaisseur nécessite une source différente, et aucune programmation sur un laser à fibre de 4000 W n'y changera rien.
Q2 : Le cuivre réfléchit à 1070 nm — pourquoi utiliser cette longueur d'onde ?
Parce qu'à température ambiante, toutes les longueurs d'onde pratiques se réfléchissent sur le cuivre ; la différence réside dans la rapidité avec laquelle le métal absorbe l'énergie une fois qu'il commence à fondre. Une source de 1070 nm à haute brillance et d'une puissance de 4000 W permet de franchir cette phase initiale, et le kit de soufflage d'air maintient l'optique propre pendant ce processus. Ce qu'elle ne fera pas, c'est se comporter comme une soudeuse à 1070 nm sur de l'acier — le soudage du cuivre est un procédé à mettre au point sur votre propre joint, et nous préférons le valider sur un échantillon de votre barre bus plutôt que sur une éprouvette générique.
Q3 : Dois-je fabriquer un montage avec une tolérance de ±0,05 mm ?
Non. ±0,05 mm est la précision que tient la machine, pas celle que la pièce doit respecter. La reconnaissance visuelle trouve le cordon et la mise au point automatique trouve le plan focal, de sorte que le montage doit positionner la pièce de manière répétable, sans avoir à la mesurer. Fabriquer un montage au centième de millimètre coûterait plus cher que le gain de précision obtenu.
Q4 : Une machine peut-elle effectuer à la fois le scellement de couvercles et le soudage de barres bus ?
Dans les limites de la zone de travail, oui : les deux sont des soudures à l'intérieur de 800 x 600 x 400 mm, et toutes deux sont enregistrées sous forme de programmes. Ce qui change, c'est le montage et le temps de cycle. Si l'un de ces joints devient la contrainte d'une ligne à grand volume, une machine conçue spécifiquement pour ce joint unique — un système dédié au couvercle ou au scellement — surpassera un portique généraliste, et les deux sont généralement exploités côte à côte plutôt que l'un à la place de l'autre.
Q5 : De quoi le refroidisseur a-t-il besoin de la part de mon bâtiment ?
Un espace au sol de 1455 x 885 x 645 mm, une ventilation, et un circuit d'eau que vous remplissez et maintenez propre. Il s'agit d'une unité à double température et double régulation, de sorte que le laser et l'optique conservent chacun leur propre point de consigne ; l'élément filtrant est un consommable et doit être traité comme tel.
Q6 : Peut-elle fonctionner sur du 220 V monophasé ?
Non. La machine est conçue pour du 380 V à 50 Hz avec une mise à la terre directe et une consommation totale maximale de 22 kW. Prévoyez l'alimentation et la mise à la terre avant l'arrivée de la machine ; un laser de 4000 W sur une alimentation inadéquate perd en performance ou disjoncte, et aucun de ces cas ne relève de la garantie.
Envoyez-nous la section transversale du joint, les métaux et le cycle dont vous avez besoin, et nous vous dirons si 4000 W constitue la source adaptée avant que vous ne vous engagiez sur un montage.
E-mail : tob.amy@tobmachine.com | Tél / WhatsApp : +86 181 2071 5609
Revu par : Science Wang, ceinture noire Six Sigma, Lignes de batteries | Dernière mise à jour : 29/10/2026
Précédent:
machine automatique de soudage par points de côté de 18650 cellules de soudage par pointsProchaine:
Soudeuse par points à transistor intelligente électrique 10000 A | TOB-550D-10000A
si vous êtes intéressé par nos produits et souhaitez en savoir plus, laissez un message ici, nous vous répondrons dans les plus brefs délais.

 abonnez-vous