Chinese
 English
 Deutsch
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- Accueil
- >
Catégories
Produits chauds
Brevet CN215542414U - Machine de revêtement avec changement de rouleau sans arrêt
Oct 10,2026Une ligne de revêtement de batterie au lithium dont la structure d'alimentation remplace automatiquement le rouleau de bande de substrat suivant - sans arrêt, sans épissure, sans opérateur au niveau du dérouleur.
Spécifications complètes et dessins : CN215542414U sur Google Patents
Le revêtement d'électrode est l'étape qui détermine quelle part de la capacité, de la sécurité et de la cohérence conçues d'une batterie atteint réellement la cellule finie - la spécification qualifie un bon revêtement de prémisse fondamentale de la capacité, de la sécurité et de la cohérence de la batterie. Mais alors que la tête de revêtement elle-même s'est améliorée, la machine qui l'entoure présentait un angle mort : lorsqu'un rouleau de bande de substrat était épuisé, la ligne devait être arrêtée pour charger le suivant. Une alimentation continue n'était tout simplement pas possible.
CN215542414U, déposé le 1er septembre 2021, supprime cet arrêt. Sa structure d'alimentation met en file d'attente les rouleaux de bande frais sur une rampe, les dose un par un dans une goulotte de stockage avec deux plaques de porte couplées hydrauliquement, et détecte la fin de la bande en cours avec un faisceau infrarouge - ainsi, le mandrin usagé est éjecté et le rouleau suivant se met en place pendant que la machine de revêtement continue de fonctionner.
Informations sur le brevet
| Numéro de publication | CN215542414U |
| Numéro de demande | CN202122096805.9U |
| Titre (original) | 一种带有连续上料装置的锂电池涂布机 (Machine de revêtement avec changement de rouleau sans arrêt) |
| Inventeurs | Huang Zhengyao (Dany Huang); Chen Lucai (Tobey Chen) |
| Cessionnaire actuel | XIAMEN TOB NEW ENERGY TECHNOLOGY Co., Ltd. - l'entité enregistrée de TOB NEW ENERGY |
| Date de dépôt | 1er septembre 2021 |
| Date d'octroi | 18 janvier 2022 |
| Type de document | Modèle d'utilité (accordé, code de type U) |
| Statut juridique | Actif |
| Expiration prévue | 1er septembre 2031 |
| Dessins | 4 figures |
| Registre officiel | CN215542414U sur Google Patents |
Le problème de production que ce brevet résout
La spécification est directe concernant le défaut des machines disponibles à l'époque : la machine de revêtement ne pouvait pas alimenter le matériau en continu. Un rouleau de substrat ne contient qu'une quantité limitée de bande, et lorsqu'il était vide, la production s'arrêtait pendant qu'un opérateur installait un nouveau rouleau. Sur une ligne d'électrodes moderne, chaque arrêt de ce type représente un temps mort pour la tête de revêtement, un nouveau transitoire de démarrage pour la qualité du revêtement, et une raison pour laquelle le rendement utilisable de la bande est inférieur à ce que le processus de revêtement devrait fournir.
Comment fonctionne le mécanisme
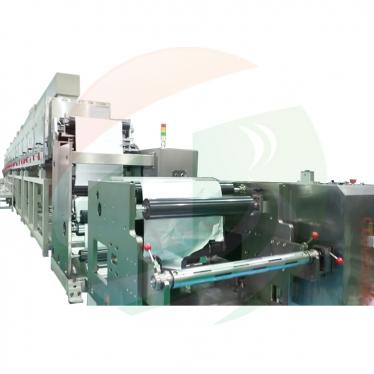
La machine est organisée en trois structures en ligne : une structure d'alimentation (1), une structure de revêtement (2) et une structure de séchage (3).
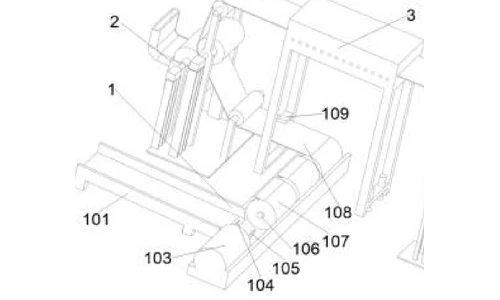
Rouleaux en attente et les deux plaques de porte
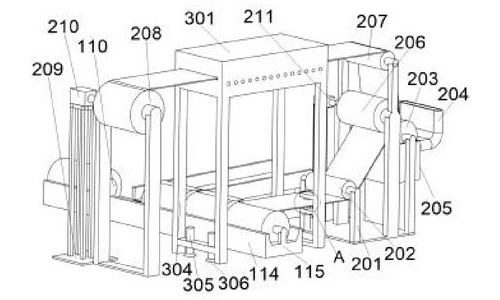
Les rouleaux de bande frais (107) attendent sur une petite rampe (101) qui mène à une auge de stockage (114). Une première plaque de porte hydraulique (104) se trouve à l'ouverture entre la rampe et l'auge ; une seconde plaque de porte hydraulique (105) se trouve au milieu de l'auge, où le rouleau réellement utilisé repose sur une tige de support (106). Un canal d'huile à l'intérieur de la goulotte relie hydrauliquement les deux plaques. Lorsque le rouleau en mouvement abaisse la plaque 105, le couplage hydraulique soulève la plaque 104 et empêche le rouleau suivant de descendre de la rampe. Un déflecteur (115) à l'extrémité droite de la goulotte arrête chaque nouveau rouleau à la position de travail exacte sur la tige de support.
Le cycle de changement
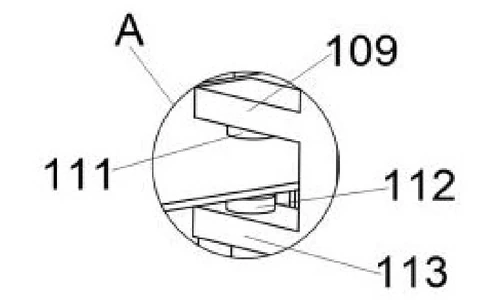
Lorsque la bande (108) arrive à épuisement, elle ne passe plus entre le émetteur infrarouge (111) et le capteur infrarouge (112) montés sur les supports du cadre de séchage. Le capteur envoie un signal au contrôleur du vérin hydraulique (103) situé à l'extrémité gauche de la goulotte. Le vérin déploie sa tige (110), poussant le mandrin usagé hors de la tige de support, puis se rétracte. La goulotte étant momentanément vide, la plaque 105 n'est plus abaissée, le couplage hydraulique laisse la plaque 104 descendre, et le rouleau suivant roule dans la goulotte et sur la tige de support - abaissant à nouveau la plaque 105, ce qui soulève la plaque 104 et réarme le blocage. Le changement est terminé sans arrêter la ligne.
Section d'enduction
Depuis la tige de support, la bande est guidée par le premier rouleau de guidage (202) dans la structure d'enduction (2). La bouillie est introduite par l'entrée (204) dans un réservoir de matière première (205); un rouleau d'enduction (203) au-dessus du réservoir récupère la bouillie, et un rouleau presseur (206) sur le côté du rouleau d'enduction dose le film. La bande enduite ressort par un second rouleau de guidage (207). Un moteur d'enduction (211) sur le premier bâti moteur (201) entraîne la section.
Séchage et rembobinage
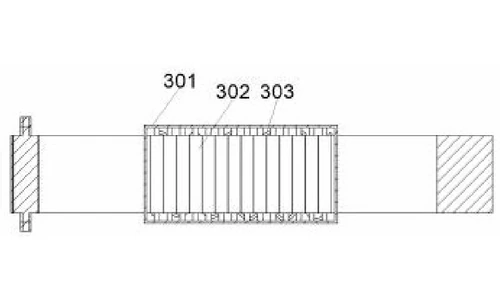
La bande pénètre ensuite dans la structure de séchage (3) à gauche du second rouleau de guidage. À l'intérieur de la boîte de séchage (301), des tubes chauffants (303) sur la paroi supérieure intérieure et un rouleau chauffant (302) avec un élément chauffant interne sèchent la couche enduite ; l'élément chauffant et les tubes sont alimentés et contrôlés de l'extérieur. Après le séchage, la bande se déplace vers le rouleau d'enroulement (208) sur le côté de la structure de séchage, entraîné par un moteur d'enroulement (210) sous un second bâti moteur (209).
Avantages revendiqués
| Avantage | Mécanisme responsable |
|---|---|
| Alimentation continue de la bande, aucun arrêt de ligne à la fin du rouleau | Alimentateur à rampe et goulotte avec deux plaques de porte couplées hydrauliquement |
| Changement automatique sans intervention de l'opérateur | Paire émetteur/capteur infrarouge signalant le vérin hydraulique |
| Positionnement fiable des rouleaux | Déflecteur à l'extrémité de la goulotte positionnant chaque nouveau rouleau sur la tige de support |
| Revêtement et séchage en un seul passage | Section rouleau de revêtement/rouleau presseur suivie d'une boîte de séchage chauffée |
| Entraînements indépendants pour le revêtement et l'enroulement | Moteur de revêtement et moteur d'enroulement sur des bâtis moteur séparés |
Comparaison avec l'alimentation par revêtement avec arrêt pour raccordement
La spécification est claire : les machines de revêtement disponibles à l'époque ne pouvaient pas alimenter le matériau en continu. Lorsqu'un rouleau était vide, la production s'arrêtait le temps qu'un opérateur installe un nouveau rouleau, ce qui entraînait un temps d'arrêt pour toute la ligne. Ce brevet remplace automatiquement le rouleau vide pendant que le revêtement continue de fonctionner.
| Dimension | Approche conventionnelle | Conception de ce brevet |
|---|---|---|
| Changement de rouleau | La ligne s'arrête pendant qu'un opérateur installe un nouveau rouleau | Alimentateur à rampe et goulotte avec deux plaques de porte couplées hydrauliquement changeant les rouleaux sans s'arrêter |
| Déclencheur | Jugement et timing de l'opérateur | Une paire émetteur/capteur infrarouge signale le vérin hydraulique |
| Structure de passage | Revêtement et séchage gérés séparément de l'alimentation | Rouleaux de revêtement et de pression suivis d'une boîte de séchage chauffée, revêtement et enroulement sur des entraînements indépendants |
Où cette technologie est utilisée aujourd'hui
Ce brevet couvre l'architecture d'alimentation continue derrière les machines de revêtement d'électrodes de TOB. Maintenir la bande en mouvement lors des changements de rouleaux est ce qui permet à nos coucheuses de conserver une fenêtre de revêtement stable sur toute la longueur de la feuille d'électrode.
Demandes d'informations sur les équipements connexes : demander un devis
Foire aux questions
Que couvre le brevet CN215542414U ?
Il couvre une machine de revêtement de batterie au lithium avec une structure d'alimentation qui change automatiquement les rouleaux de bande de substrat, ainsi qu'une structure de revêtement et une structure de séchage. Les rouleaux en attente sont retenus par une paire de plaques de porte couplées hydrauliquement, et un capteur infrarouge de fin de bande déclenche un vérin hydraulique pour libérer le rouleau suivant, de sorte que l'alimentation est continue.
Pourquoi l'alimentation continue de la bande est-elle importante sur une machine de revêtement ?
La qualité du revêtement est la condition fondamentale de la capacité, de la sécurité et de la cohérence de la batterie. Si la ligne doit être arrêtée chaque fois qu'un rouleau de bande est épuisé, chaque redémarrage ajoute une période d'inactivité et un transitoire de revêtement. L'alimentation du rouleau suivant sans arrêt maintient la fenêtre de revêtement stable.
Comment les deux plaques de porte hydrauliques dosent-elles les rouleaux ?
Les deux plaques sont reliées par un canal d'huile à l'intérieur de la goulotte. Un rouleau de bande reposant sur la deuxième plaque l'abaisse, et le couplage hydraulique soulève la première plaque à l'ouverture de la rampe, bloquant le rouleau suivant. Lorsque la goulotte se vide, la première plaque s'abaisse et laisse passer un rouleau, un par un.
Qu'est-ce qui déclenche le changement de rouleau ?
Un émetteur et un capteur infrarouges sont placés au-dessus et au-dessous du chemin de la bande. Lorsque la bande est épuisée, le faisceau n'est plus interrompu, le capteur signale le vérin hydraulique, et la tige du vérin pousse le mandrin usagé hors de la tige de support et se rétracte, permettant au rouleau suivant de tomber dans la position de travail.
Comment la bande revêtue est-elle séchée ?
La structure de séchage est une boîte de séchage dont la paroi supérieure intérieure porte des tubes chauffants, avec un rouleau chauffant contenant un élément chauffant interne directement en dessous. L'élément chauffant et les tubes chauffants sont connectés à une alimentation électrique externe et contrôlés par un contrôleur externe, séchant la bande avant qu'elle n'atteigne le rouleau d'enroulement.
Le brevet CN215542414U est-il toujours en vigueur ?
Oui. Il est actif, déposé le 1er septembre 2021 et accordé le 18 janvier 2022, avec une expiration prévue le 1er septembre 2031.
Spécifications complètes et dessins : CN215542414U sur Google Patents
 abonnez-vous