Chinese
 English
 Deutsch
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- Accueil
- >
- machine d'assemblage de cellules de coque en aluminium
- >
- machine de formation et de classement de cellules de coque en aluminium
- >
- Machine de formation à pression négative à 16 canaux pour cellules prismatiques
Catégories
Produits chauds
Loading...
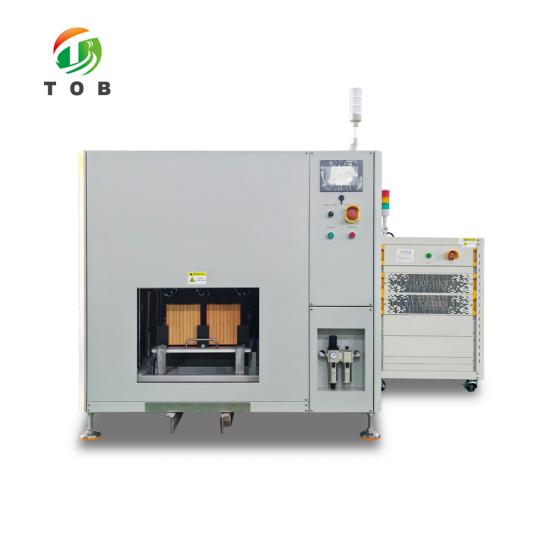
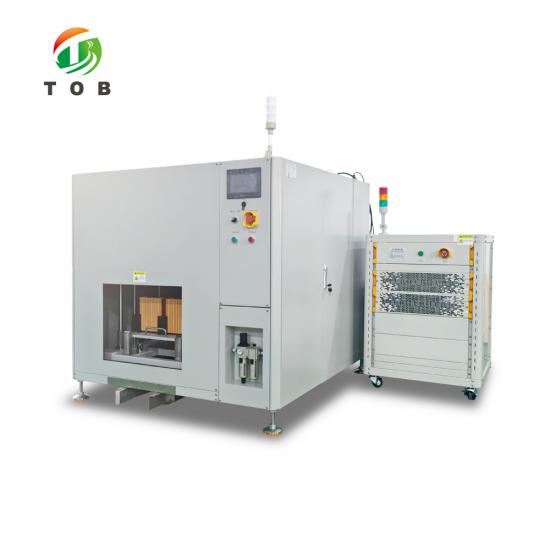
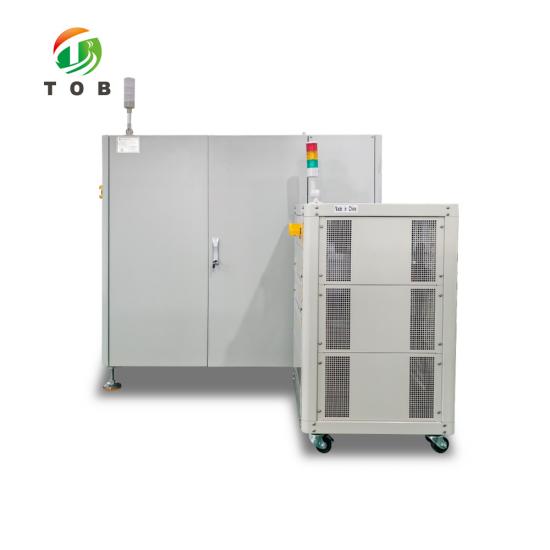
Machine de formation à pression négative à 16 canaux pour cellules prismatiques
Marque:
TOB NEW ENERGYarticle no.:
TOB-FH-5V60A-16CHordre (moq):
1setPaiement:
L/C,T/Torigine du produit:
Chinaport d'expédition:
XIAMEN
Machine de formation sous pression négative 5 V 60 A à 16 canaux pour cellules prismatiques - TOB-FH-5V60A-16CH
Armoire monocouche, seize canaux à 5 V et 60 A, un plateau 2 x 8 par section, avec un contrôle du taux de fuite avant la charge et une porte coupe-feu automatique
Présentation du produit et applications idéales
La TOB-FH-5V60A-16CH est une armoire de formation sous pression négative pour cellules prismatiques : seize canaux à 5 V et 60 A dans une armoire monocouche à une seule rangée, un plateau usiné par section disposé en 2 x 8. Chaque canal presse une aiguille d'échantillonnage unique sur les languettes et assure l'étanchéité d'une buse en forme de pétale sur l'orifice de remplissage, de sorte que la charge et le vide s'effectuent sur un même poste.
La formation fixe l'interface d'électrolyte solide (SEI), et le gaz qu'elle produit doit s'évacuer pendant que la cellule peut encore dégazer par l'orifice. Cette armoire fait le vide par la buse, condense le solvant dans un séparateur gaz-liquide et renvoie l'électrolyte lorsque le vide est cassé à la pression atmosphérique. À 60 A, le lit de sondes constitue l'élément limitant ; les contacts sont donc plaqués or et la chute de tension est mesurée à la borne. Pour un nombre de canaux inférieur, consultez notre machine de formation sous pression négative à 8 canaux pour cellules prismatiques.
L'armoire mesure moins de 2 m de haut, impose une charge au sol ne dépassant pas 1 t et maintient l'armoire de puissance séparée afin que le côté formation reste une enceinte à cinq faces. Deux détecteurs de fumée par unité coupent l'alimentation, soulèvent les sondes des cellules et ferment la porte coupe-feu avant. Les dimensions des cellules vont de 95 à 218 mm de large, de 27 à 73 mm d'épaisseur et de 148 à 175 mm de haut.
Idéal pour :
- Les lignes de cellules prismatiques, en production pilote ou en série, où la formation et le vide doivent être réunis sur un même poste.
- Les cellules de 95 à 218 mm de large, 27 à 73 mm d'épaisseur et 148 à 175 mm de haut, avec une cellule de référence de 204 x 71 x 173 mm.
- Les procédés nécessitant un contrôle du taux de fuite avant le premier ampère : 0,3 kPa par minute pendant trois minutes.
- Les ateliers où la perte d'électrolyte et la contamination croisée doivent être limitées par conception.
- Ne convient pas aux cellules souples (pouch) ou cylindriques, ni lorsque le courant par cellule dépasse 60 A.
Indiquez-nous les dimensions de votre cellule, le courant de formation par cellule et le pays de livraison. Notre ingénieur confirmera la configuration des canaux, la disposition du plateau et la plage de pression négative avant votre commande.
Remplissez le formulaire de demande ci-dessous et notre ingénieur examinera vos besoins. Vous préférez l'e-mail ? Contactez tob.amy@tobmachine.com.
Spécifications complètes
Les chiffres ci-dessous sont les valeurs contractuelles pour la configuration standard. Lorsqu'une exigence comporte une plage, celle-ci correspond à la fenêtre d'acceptation lors de la mise en service, et non à un objectif à négocier à la livraison.
1. Armoire, canaux et caractéristiques électriques
| Paramètre | Valeur |
|---|---|
| Modèle | TOB-FH-5V60A-16CH |
| Puissance nominale par canal | 5 V / 60 A par canal |
| Canaux par armoire | 16, monocouche et une seule rangée |
| Plateau par section | 1 plateau par section, disposition 2 x 8 |
| Chargement et déchargement | Manuel, par plateau |
| Enceinte de l'armoire | Enceinte à cinq faces avec porte coupe-feu avant automatique ; normalement ouverte, fermée en cas d'alarme incendie |
| Armoire de puissance | Séparée de l'armoire de presse |
| Commande | Automate programmable (PLC), pilotant les électrovannes, les boutons et les voyants lumineux, avec commande indépendante de chaque unité mécanique |
| Surveillance | Température et fumée, en continu 24h/24 |
| Charge au sol | Pas plus de 1 t |
| Hauteur totale | Moins de 2 m |
2. Compatibilité des cellules et changement de format
| Article | Plage de compatibilité | Modèle de référence |
|---|---|---|
| Largeur de cellule (H) | 95 mm à 218 mm | 204 mm |
| Épaisseur de cellule (W) | 27 mm à 73 mm | 71 mm |
| Hauteur de cellule (T) | 148 mm à 175 mm | 173 mm |
| Changement de format | Remplacer le revêtement dans la plage de compatibilité | - |
| Précision du positionnement du plateau | À moins de ± 0,5 mm | - |
| Précision du positionnement de la presse | ± 2 mm, avec un positionnement secondaire de ± 0,2 mm pendant la levée | - |
| Méthode de localisation du plateau | Blocs de guidage sur quatre côtés plus broches de positionnement en diagonale, avec détection par interrupteur de fin de course en diagonale et une conception anti-retour du plateau | - |
Le format de plan cité ci-dessus est la cellule contre laquelle l'armoire a été configurée : 204 mm de large, 71 mm d'épaisseur, 173 mm de haut. Elle est placée dans la presse avec la buse sur l'orifice de remplissage et les sondes sur les languettes, ce qui correspond à la position que tous les autres formats de la fenêtre doivent pouvoir occuper.
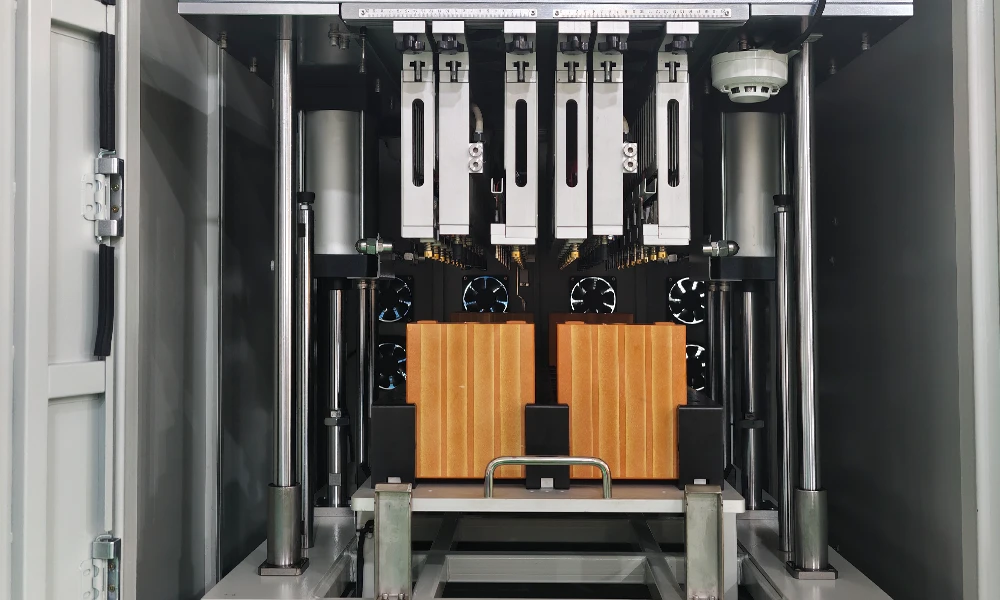
Une cellule de plan de 204 x 71 x 173 mm installée dans la presse lors de la mise en service, buse vers le bas sur l'orifice de remplissage et sondes sur les languettes.
3. Lit de sondes, contact et détection de température
| Article | Spécification |
|---|---|
| Type de sonde | Aiguille simple, aiguille d'échantillonnage de type interrupteur |
| Ensemble de sondes | Sonde et sonde de température en un seul ensemble modulaire, amovible en tant qu'unité |
| Revêtement de contact | Sondes de charge et de décharge plaquées or, sélection basée sur la résistance de contact, la production de chaleur et le maximum de 60 A |
| Résistance de contact | Somme des impédances de contact positive et négative inférieure ou égale à 2 mΩ |
| Perte de ligne | Inférieure ou égale à 800 mV de la borne à l'extrémité de connexion du module de puissance |
| Élévation de température au niveau du raccord | Inférieure ou égale à 15 ℃ à 60 A pour l'ensemble du cycle de formation, mesurée dans un refroidissement naturel à 25 ℃ |
| Indentation de la borne | Inférieure ou égale à 0,1 mm sur les bornes positive et négative |
| Durée de vie de la sonde | Au moins 30 000 pressions, ou 3 ans, dans l'environnement de travail conçu |
| Surface de l'aiguille | Motif finement moleté qui ne raye pas la surface de la borne |
| Réglage de la largeur | Gauche et droite dans le sens de la largeur, avec une échelle, pour s'adapter aux différents espacements de languettes |
| Connexion des câbles | Blocs de jonction à enfichage rapide pour les câbles d'alimentation et d'échantillonnage |
| Capteur de température | PT100, point unique sur le couvercle de la cellule |
| Précision de la température | ± 1 ℃, avec une fréquence d'acquisition réglable et un intervalle d'échantillonnage minimal de 1 s |
| Vis | Acier inoxydable SUS304 sur tout le lit d'aiguilles |
4. Performance du module de pression négative
| Article | Exigence technique |
|---|---|
| Précision de positionnement de la buse d'aspiration | À moins de 0,5 mm dans toutes les directions |
| Type et matériau de la buse | Buse de contact plate en forme de pétale en caoutchouc EPDM, résistante à la chaleur et aux électrolytes, tolérant les irrégularités de la cellule jusqu'à 1 mm |
| Durée de vie de la buse | Au moins 500 cycles, remplacée tous les 3 mois |
| Coupelle de pression négative | Au moins 60 ml, excentrée avec un fond incliné, conception anti-rotation, anneaux d'étanchéité à double couche et tamis filtrant |
| Plage de vide | -90 kPa ± 5 kPa, adaptée au réglage du vide haut et bas |
| Manomètre | Manomètre numérique sur le bypass de la canalisation frontale, -100 kPa à 100 kPa, données de vide écrites dans l'enregistrement du plateau |
| Taux de fuite | Inférieur ou égal à 0,3 kPa par minute, mesuré sur un maintien de trois minutes après la fermeture de la source de vide |
| Fluctuation de vide | Pas plus de ± 3 kPa par rapport à la valeur réglée, dans les deux étapes avant et après le début de la formation |
| Vitesse de pompage | Au moins 5 kPa par minute de 0 kPa à -80 kPa, réglable |
| Vitesse de décompression | Au moins 5 kPa par minute de -80 kPa à 0 kPa |
| Filtration des impuretés | Filtre résistant à la corrosion, facile à remplacer et sans poussière au niveau de l'entrée de rupture de vide de chaque module |
| Coupelle de récupération d'électrolyte | Au moins 600 ml, avec une alarme de coupelle pleine |
| Perte d'électrolyte causée par l'équipement | Moins de 2 g, sans aucun résidu d'électrolyte au fond du dispositif tampon |
| Pompe à vide | Pompe à vide sans huile GWSP75, un jeu fourni avec la machine |
5. Sécurité, verrouillages et surveillance
| Fonction | Comportement |
|---|---|
| Détection de fumée | Deux capteurs par unité mécanique, un sensible au gaz et un de type particulaire |
| Action en cas de fumée | L'alimentation est coupée immédiatement, le vérin s'ouvre pour séparer la batterie de la sonde et une alarme est déclenchée |
| Porte coupe-feu | La porte avant se ferme automatiquement en cas d'alarme incendie ; le panneau avant est étanche à la fumée et au feu |
| Panne de courant ou d'air | La plate-forme élévatrice n'est pas autorisée à descendre sans raison, y compris en cas d'anomalie d'une électrovanne ou de la pression d'air |
| Plateau en place | Capteur de déplacement à l'intérieur du banc de presse, signalant la position du plateau en temps réel, avec protection et alarme |
| Anti-retour de plateau | Conception mécanique combinée à une détection par fin de course en diagonale, de sorte qu'un plateau inversé est détecté au lieu d'être pressé |
| Détrompage séquentiel | La sonde entre en contact avant que la buse ne quitte, et la buse quitte avant que la sonde ne reprenne contact |
| Contrainte du fond du plateau | Charge uniforme pendant la levée, de sorte que le plateau ne fléchit pas et ne perturbe pas la formation |
| Accès pour la maintenance | Les modules de sonde, de pression négative et de température peuvent être retirés individuellement ; les composants de la sonde sont enfichables et comportent des repères gradués |
| Récupération de liquide | Bac de récupération de liquide amovible sous la zone de stockage de la presse, pour l'égouttement d'électrolyte provenant des buses |
6. Fournitures standard et pièces de rechange
| Groupe | Article | Qté |
|---|---|---|
| Machine | Armoire à une seule couche et une seule rangée, enceinte à cinq côtés avec porte coupe-feu | 1 ens. |
| Machine | Unité mécanique, 16 canaux disposés en 2 x 8 | 1 ens. |
| Machine | Capteurs de fumée | 2 ens. |
| Machine | Capteur de température | 1 ens. |
| Machine | Système de contrôle de la pression négative | 1 ens. |
| Autre | Pompe à vide sans huile GWSP75 | 1 ens. |
| Pièces d'usure | Sonde | 10 pcs |
| Pièces d'usure | Sonde de température | 10 pcs |
| Pièces d'usure | Buse d'aspiration à pression négative | 300 pcs |
| Pièces d'usure | Coupelle à pression négative | 10 pcs |
| Module de pression négative | Tamis moléculaire | 1 pce |
| Module de pression négative | Séparateur gaz-liquide | 1 pce |
| Module de pression négative | Unité FRL | 1 pce |
| Module de pression négative | Coupelle de liquide résiduel | 1 pièce |
La quantité d'équipement et les quantités de pièces de rechange sont confirmées par rapport au contrat commercial. Lorsque la spécification indique une plage, la valeur d'acceptation est celle inscrite dans ce contrat.
Agencement de la machine et principe de fonctionnement
L'armoire comporte une couche, une rangée, seize canaux et un plateau fabriqué par machine par section disposé en 2 x 8. Le plateau est chargé et déchargé à la main, ce qui est délibéré : à seize canaux, le plateau est l'unité de traçabilité, de sorte qu'un plateau qui doit être soulevé est également un plateau dont l'enregistrement peut être vérifié avant d'être replacé.
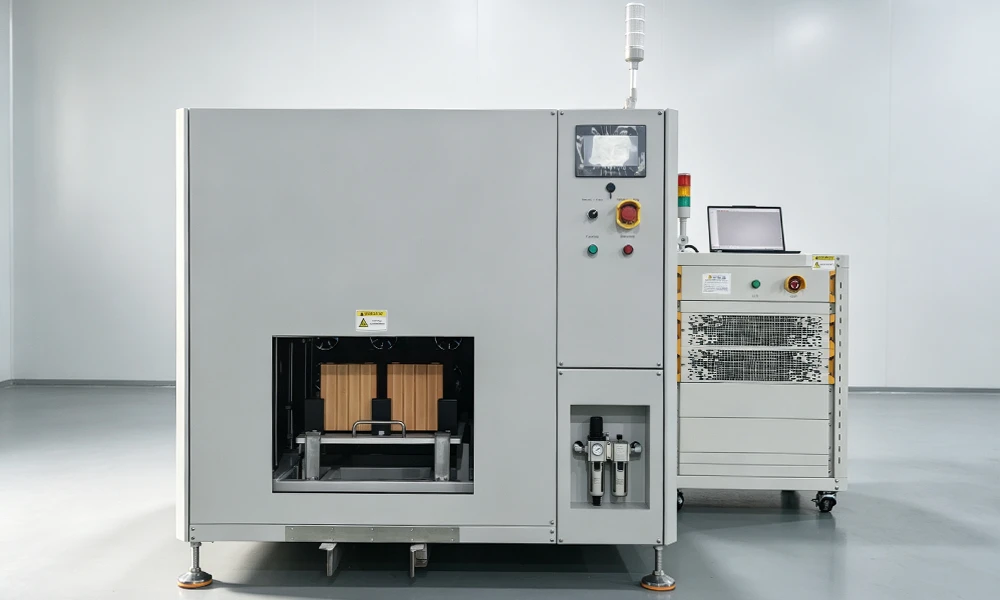
L'armoire sur un plancher de production : côté formation à gauche, système de commande de pression négative du côté de l'armoire, armoire de puissance séparée.
À l'intérieur de la presse, l'unité mécanique se déplace du bas vers le haut tandis que la carte de sondes reste immobile et que le plateau se déplace. Les fils de sonde et les conduites d'air ne se déplacent donc pas avec le plateau, ce qui élimine la flexion qui transforme normalement un câble en consommable. Le plateau est positionné deux fois : des blocs de guide sur quatre côtés ainsi que des broches de positionnement en diagonale l'amènent à ± 0,5 mm près, et un guide secondaire maintient ± 0,2 mm pendant que la plate-forme se soulève, de sorte que la buse rencontre l'orifice de remplissage bien en face au lieu d'être tirée dans l'alignement par le caoutchouc.
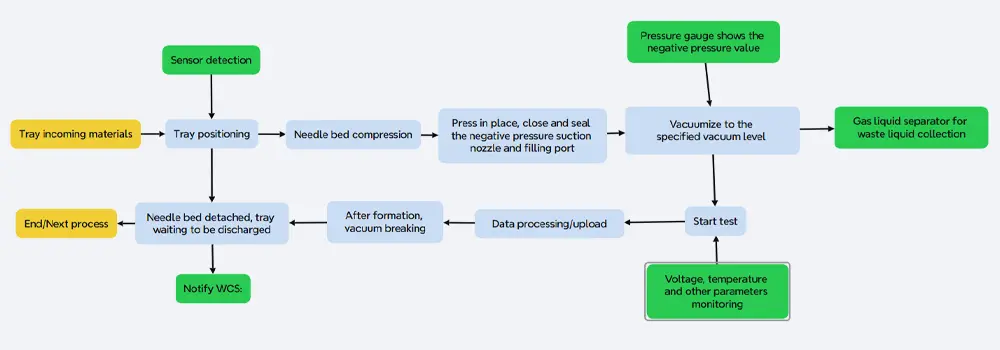
La séquence exécutée par l'automate programmable : plateau positionné, buse scellée sur l'orifice, test d'étanchéité réussi, vide et courant appliqués ensemble, vide rompu à la pression atmosphérique, electrolyte renvoyé, plateau libéré.
Le fond du plateau est chargé uniformément pendant la levée. Cette exigence existe parce qu'un plateau qui fléchit sous la presse modifie la pression d'empilement sur les cellules au milieu d'un cycle de formation, et une cellule qui est pressée plus fort que ses voisines se charge à un rythme différent. Pour la même raison, la hauteur de levée du plateau est réglée par une butée mécanique, qui ne peut pas dériver après une mise à jour logicielle.
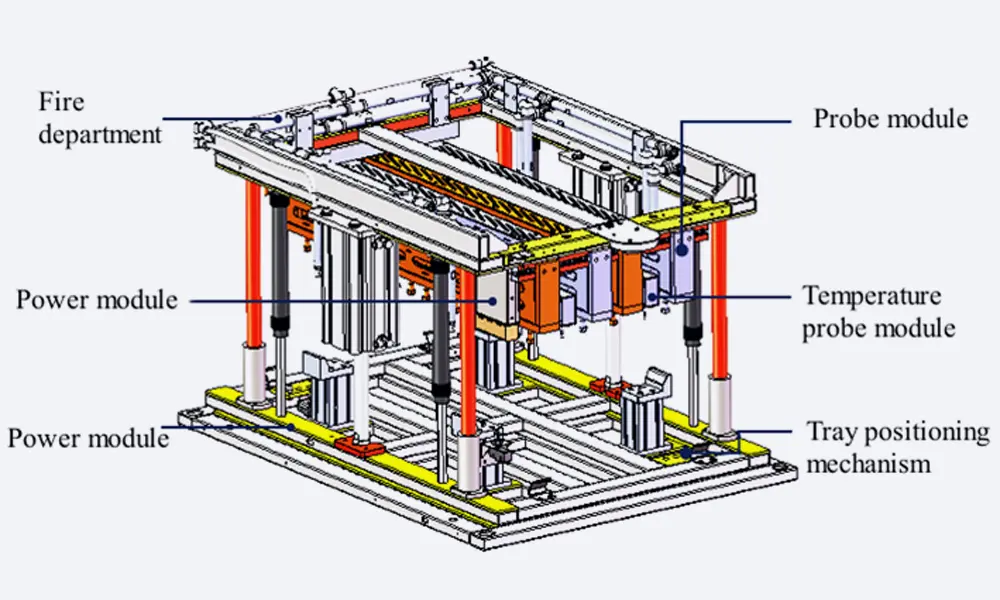
Le module de presse : les blocs de guidage et les broches diagonales positionnent le plateau, le capteur de déplacement se trouve à l'intérieur du lit de la presse, et la hauteur de levage est définie par une limite plutôt que par une valeur de programme.
Un capteur de déplacement à l'intérieur du lit de la presse indique si le plateau est effectivement en place, et un interrupteur de déplacement diagonal sur la conception anti-retour attrape un plateau qui a été tourné. Les deux signalent avant que le vérin ne soit autorisé à se fermer, de sorte qu'un plateau mal placé est refusé plutôt que pressé.
Lit de sondes et système de contact
À 60 A par canal, le contact est la pièce qui décide si les données de formation valent la peine d'être conservées. Un contact qui est simplement adéquat chauffera, et un joint qui chauffe modifie la résistance, et une résistance qui change apparaît dans la tension enregistrée comme une cellule qui s'est comportée différemment de ses voisines. Le lit de sondes est donc spécifié autour du joint, et non autour de l'aiguille.
Les sondes de charge et de décharge sont plaquées or, choisies selon trois contraintes à la fois : la résistance de contact, la génération de chaleur et le maximum de 60 A. La somme de l'impédance de contact positive et négative est maintenue à 2 mΩ ou en dessous, la perte de ligne de la borne à l'extrémité de connexion du module de puissance à 800 mV ou en dessous, et l'élévation de température au niveau du joint à 15 ℃ ou en dessous sur l'ensemble du cycle de formation, mesurée en refroidissement naturel à 25 ℃. La résistance de contact et la tension des languettes sont affichées en temps réel, de sorte qu'un joint qui commence à faiblir est visible sous forme de chiffre avant de devenir un plateau mis au rebut.
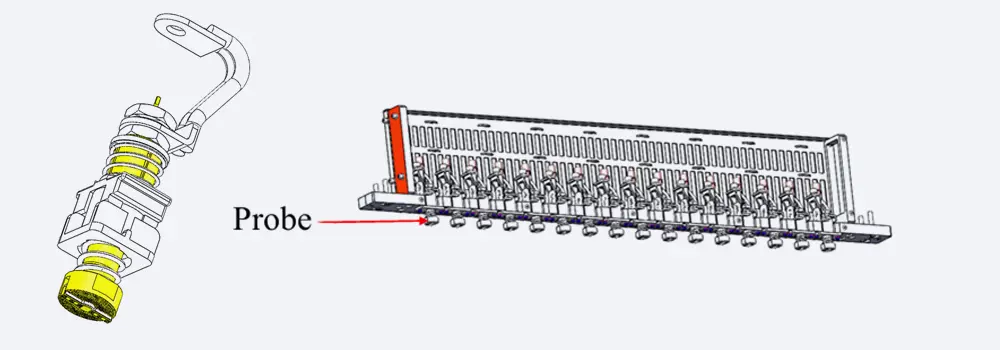
Une aiguille par polarité, portée dans un module qui contient également le PT100. Le module coulisse sur une échelle graduée afin que la paire puisse suivre un espacement de languettes différent.
La surface de l'aiguille est finement moletée, et le motif est spécifié de manière à ne pas rayer la borne. La limite d'indentation est de 0,1 mm sur les deux bornes, ce qui constitue la ligne de démarcation pratique entre une marque témoin et un concentrateur de contraintes au niveau de la soudure. La durée de vie est d'au moins 30 000 pressages, ou 3 ans, selon la première de ces éventualités, et les parties non métalliques de la sonde doivent durer au moins aussi longtemps que la sonde elle-même.
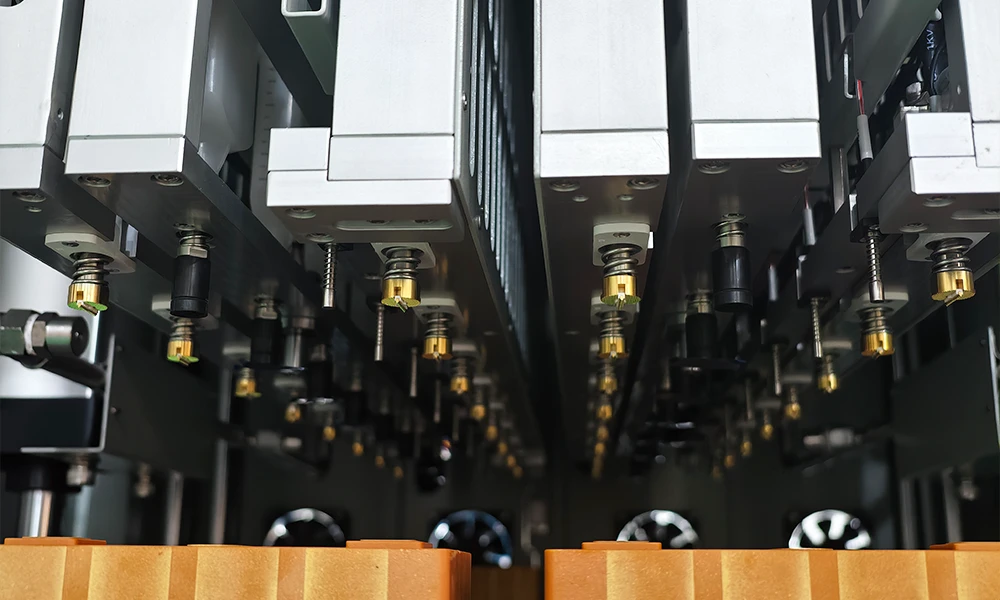
La sonde telle qu'utilisée à 60 A : une seule aiguille plaquée or, moletée à l'extrémité, la sonde de température étant portée dans le même assemblage modulaire.
Tout ce qui s'use est modulaire. La sonde, la pression négative et les ensembles de température peuvent chacun être retirés de manière autonome ; les composants de la sonde sont enfichables et marqués d'une graduation, de sorte que la position en largeur peut être restaurée après un remplacement sans jauge. Les câbles d'alimentation et d'échantillonnage se connectent sur des borniers à raccordement rapide. Toutes les vis du lit d'aiguilles sont en SUS304, ce qui importe dans une pièce où du brouillard d'électrolyte est présent.
La température est lue par un PT100 sur un point unique du couvercle de la cellule, avec une précision de ± 1 ℃. La fréquence d'acquisition est réglable par bande de température, avec un intervalle d'échantillonnage minimal de 1 s, de sorte qu'une étape qui chauffe est échantillonnée plus souvent qu'une étape qui ne chauffe pas.
Module de pression négative : buse, coupelle et test d'étanchéité
La buse, la bielle et la coupelle de pression négative forment une pièce intégrée unique, ce qui évite de perturber la face d'étanchéité chaque fois que la coupelle est entretenue. La buse est une pièce de contact plate en forme de pétale en EPDM, pressée sur le capuchon plutôt que poussée dans l'orifice, et elle tolère jusqu'à 1 mm d'inégalité sur la surface du capuchon. La durée de vie de la buse est d'au moins 500 cycles et l'intervalle de remplacement pratique est de trois mois.
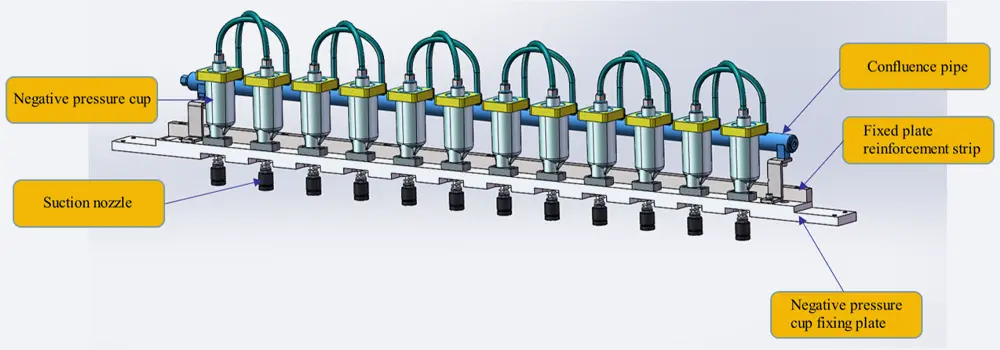
Buse, bielle et coupelle de 60 ml en un seul ensemble. La coupelle est excentrique avec un fond incliné de sorte que l'électrolyte s'écoule au lieu de stagner dans un coin et de cristalliser.
La coupelle a une capacité d'au moins 60 ml et est conçue contre la rotation, car une coupelle qui peut tourner finira par se dévisser contre un tube fixe. Elle utilise des bagues d'étanchéité à double couche et un tamis filtrant, et son fond incliné excentrique maintient l'électrolyte résiduel en mouvement vers l'évacuation. Chaque module aspire par l'intermédiaire d'une valve de régulation proportionnelle, de sorte que la valeur du vide peut être modifiée pendant une étape plutôt qu'uniquement entre les étapes.
Derrière le module, la ligne de vide achemine un séparateur gaz-liquide et un réservoir tampon en amont de l'électrovanne, avec une vanne manuelle au fond du réservoir tampon pour évacuer ce qui a été collecté. Un clapet anti-retour empêche le gaz extrait pendant la formation de refluer dans la cellule. La coupelle de récupération a une capacité d'au moins 600 ml et déclenche une alarme de coupelle pleine, et le liquide séparé doit quitter rapidement le séparateur plutôt que d'y stagner.
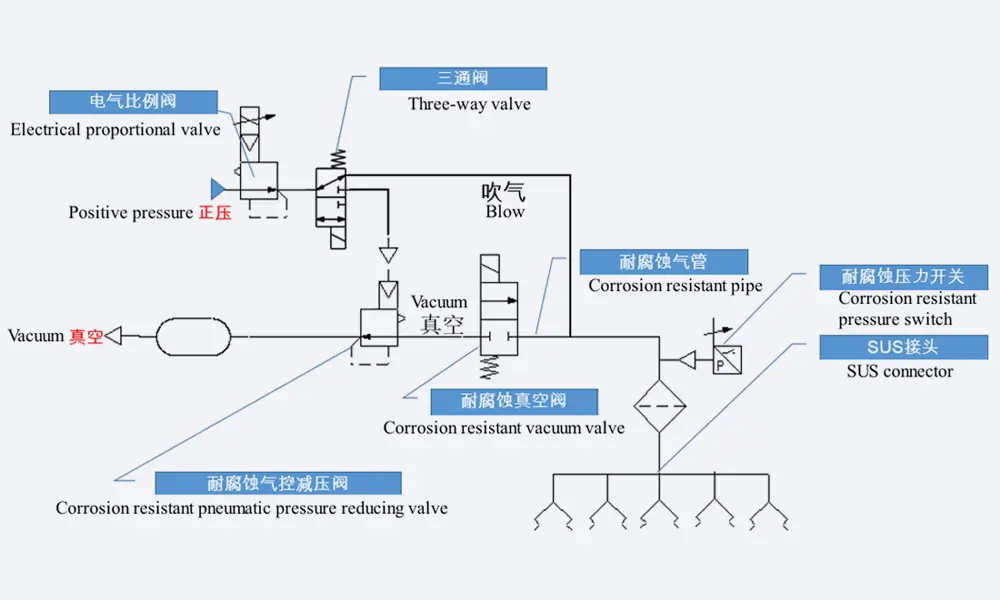
Agencement de référence du côté commande : séparateur et tampon en amont de la valve, clapet anti-retour contre le reflux, coupelle de récupération avec alarme de niveau, et manomètre numérique sur la dérivation.
Chaque module doit faire ses preuves avant d'être autorisé à charger. Le test pompe jusqu'au vide défini, ferme la source, maintient pendant trois minutes et exige que la baisse reste à 0,3 kPa par minute ou en dessous ; la note de passage est définie sur l'écran du logiciel de puissance, et la formation ne peut pas commencer tant qu'elle n'est pas atteinte. Pendant le fonctionnement, le vide ne doit pas fluctuer de plus de ± 3 kPa à la valeur définie sur les deux étages de chaque côté du début de la formation. Les modules ne sont pas autorisés à interférer les uns avec les autres, de sorte qu'un canal qui tire vers le bas ne peut pas abaisser le vide d'un voisin qui est déjà en train de former.
Lorsque la formation se termine, le vide est rompu avec du gaz de séchage à la pression atmosphérique et l'électrolyte qui a été extrait retourne dans la cellule. La perte d'électrolyte causée par l'équipement doit rester inférieure à 2 g, sans rien laisser stagner au fond du tampon. Une fois que la buse se détache de la cellule, le système maintient une micro-pression négative afin que la goutte suspendue à la buse ne tombe pas sur le capuchon. L'admission de rupture de vide est munie d'un filtre et la zone de stockage située sous la presse est dotée d'un plateau de réception de liquide amovible.
Le système de commande est monté sur le côté de l'armoire, hors de la zone de formation. La vitesse de pompage, la vitesse de décharge et la valeur de vide sont toutes réglables étape par étape, le programme de vide et de charge-décharge peut être exécuté séparément ou piloté par le logiciel hôte, et les données de vide sont enregistrées dans le rapport du plateau. La jauge numérique indique de -100 kPa à 100 kPa sur une dérivation à l'avant de la ligne, où elle peut être consultée sans rien ouvrir.
Caractéristiques techniques clés
- 60 A à travers une aiguille plaquée or : impédance de contact inférieure ou égale à 2 mΩ, perte de ligne inférieure ou égale à 800 mV et élévation de température au niveau du raccord inférieure ou égale à 15 ℃, les valeurs étant affichées pendant la formation de l'élément.
- Un seuil de taux de fuite avant le premier ampère : trois minutes au vide réglé avec une baisse n'excédant pas 0,3 kPa par minute, faute de quoi la formation ne démarre pas.
- Une coupelle de 60 ml qui se vide d'elle-même : corps excentré, fond incliné, détrompeur anti-rotation, double étanchéité et tamis filtrant, de sorte que l'électrolyte s'évacue au lieu de cristalliser au fond.
- L'électrolyte retourne vers l'élément : le vide est rompu avec du gaz de séchage et l'électrolyte extrait revient, la perte imputable à l'équipement étant maintenue en deçà de 2 g.
- Deux capteurs de fumée par unité et une porte à fermeture automatique : détection de gaz et de particules, coupure de courant, vérin ouvert pour éloigner les sondes des éléments, déclenchement d'alarme et fermeture de la porte coupe-feu avant.
- Une plate-forme qui ne chute pas : en cas de coupure de courant, d'anomalie d'une électrovanne ou d'anomalie de la pression d'air, la plate-forme élévatrice maintient sa position au lieu de descendre sur le plateau.
- Un lit de sondes réglé par graduation, et non au jugé : les modules coulissent vers la gauche et vers la droite le long d'une échelle graduée, la hauteur de levage est définie par une butée de fin de course, et chaque pièce d'usure se démonte de manière autonome.
- Un plateau 2 x 8 qui ne peut pas être chargé à l'envers : blocs de guidage, broches en diagonale, détection par interrupteur de fin de course en diagonale et capteur de déplacement dans le banc de presse, avec un positionnement à ± 0,5 mm et un maintien à ± 0,2 mm tout au long de la levée.
Pourquoi les éléments prismatiques sont-ils formés sous pression négative ?
La première charge construit l'interface SEI, et elle le fait pendant que l'électrolyte se décompose à la surface de l'anode. Cette décomposition produit du gaz. Dans un élément à boîtier rigide, le gaz n'a nulle part où aller jusqu'à ce que l'orifice soit scellé ; la question n'est donc pas de savoir s'il se forme, mais à quel moment il s'échappe et ce qu'il emporte avec lui. La formation sous pression négative répond à ces deux aspects : le gaz est extrait par l'orifice de remplissage pendant que l'élément est encore ouvert, et la vapeur qui l'accompagne est condensée plutôt que d'être perdue dans la salle.
L'application du vide au niveau de l'orifice maintient également l'élément dans un état où la pression interne est inférieure à la pression ambiante. Cela produit deux effets simultanés. Cela maintient le gaz en mouvement vers l'orifice au lieu de le laisser s'accumuler contre le séparateur, et cela retient l'électrolyte qui a été aspiré dans la buse et la coupelle au lieu de le laisser retomber sur le couvercle. Un élément formé à pression ambiante fonctionnera toujours ; il transportera simplement une bulle de gaz et un couvercle humide vers le processus suivant, et tous deux réapparaîtront plus tard sous forme de rebut esthétique ou de dispersion de capacité que personne ne pourra attribuer.
Le vide et la charge sont réglés séparément sur cette armoire, et cette séparation est primordiale. L'extraction du gaz est une opération de tuyauterie dotée de sa propre chronologie ; la charge en est une électrique. Une machine qui associe les deux contraint l'ingénieur méthodes à faire des compromis sur celle des deux qui est la moins commode. Ici, l'étape de pompage, l'étape de rupture et le cycle de vide peuvent chacun être programmés ou confiés au logiciel hôte, tandis que l'étanchéité au niveau de la buse est maintenue pendant toute la durée de l'opération, de sorte qu'aucune des deux activités ne perturbe l'autre. Si vous comparez des types d'armoires plutôt que des nombres de canaux, la machine de formation sous pression négative pour élément prismatique couvre la même étape de formation et mérite d'être examinée en parallèle avec celle-ci.
Le test d'étanchéité existe parce qu'un vide qui tient une seconde et un vide qui tient le temps d'un cycle ne relèvent pas de la même exigence. Trois minutes à la valeur réglée avec une baisse n'excédant pas 0,3 kPa par minute permettent de déceler une fuite lente au niveau d'un plan de joint, tout en étant suffisamment courtes pour être exécutées avant chaque plateau plutôt que sur un échantillon. Un joint qui échoue à ce test laissera entrer de l'air pendant la formation, et la présence d'air au niveau de l'anode lors de la première charge est précisément la condition qui engendre une zone sèche et un élément aux performances jugées insuffisantes lors des tests. Empêcher le démarrage coûte moins cher que d'avoir à expliquer ultérieurement la queue de distribution.
Ce qui s'échappe de l'élément n'est pas seulement du gaz. La vapeur d'électrolyte se condense dans la canalisation, et de l'électrolyte condensé au mauvais endroit provoque une défaillance lente : il cristallise dans un angle, obstrue un alésage et finit par remonter. C'est pourquoi la coupelle est excentrée avec un fond incliné plutôt qu'cylindrique, pourquoi la canalisation est pourvue d'un clapet anti-retour, et pourquoi le séparateur doit se vider rapidement au lieu de stocker ce qu'il a séparé. La contamination croisée entre les canaux est exclue par conception pour la même raison, car un collecteur partagé permettrait à l'électrolyte d'un élément de devenir l'impureté d'un autre.
Seize canaux à 60 A sur une seule couche relèvent autant d'un choix d'encombrement au sol que d'une décision électrique. L'armoire reste en deçà de 2 m de hauteur, n'exerce pas une charge supérieure à 1 t sur le sol et maintient l'armoire de puissance séparée, ce qui lui permet d'être installée dans une salle sèche existante plutôt que d'en requérir une nouvelle. Lorsque la ligne nécessite que l'énergie de formation soit récupérée plutôt que dissipée, il s'agit d'une autre armoire : voir la machine de formation de batterie au lithium à récupération d'énergie. Celle-ci est conçue autour du circuit de vide et du contact, et non autour du bilan énergétique.
Recommandations d'utilisation, maintenance et sécurité
1. Avant le premier plateau d'un lot
- Vérifiez le calage par rapport à l'élément à manipuler. La plage compatible est de 95 à 218 mm de largeur, de 27 à 73 mm d'épaisseur et de 148 à 175 mm de hauteur ; un élément se trouvant dans la plage mais d'un format différent nécessite tout de même un changement de calage.
- Vérifiez la paire de sondes par rapport à l'espacement des languettes sur l'échelle graduée, puis pressez manuellement un élément et lisez la résistance de contact avant de charger un plateau complet.
- Exécutez le test d'étanchéité avec un plateau vide ou factice et observez la baisse, et non la valeur absolue : 0,3 kPa par minute pendant trois minutes constitue le critère de réussite.
- Videz le réservoir tampon et vérifiez le niveau de la coupelle de récupération. Une coupelle presque pleine déclenchera une alarme en milieu de cycle et interrompra un plateau en cours de charge.
- Vérifiez que la buse repose sur le couvercle sans être forcée. La buse tolère un défaut de planéité de 1 mm ; un couvercle dépassant cette tolérance implique de vérifier l'élément et non de serrer la buse.
- Testez les capteurs de fumée et la porte coupe-feu avec le plateau vide, de sorte que la première fermeture de la porte ne soit pas la première fois que quelqu'un la voie se fermer.
2. Changement de format d'élément
- Changez d'abord le calage, puis réglez à nouveau la largeur des sondes sur l'échelle graduée, puis redéfinissez la hauteur de levage du plateau à l'aide de sa butée de fin de course. Procéder dans l'autre sens signifierait que la levée est réglée par rapport à un calage qui est sur le point de bouger.
- Relancez le test d'étanchéité après toute intervention sur la buse ou la coupelle, car une buse repositionnée constitue un nouveau plan de joint.
- Vérifiez à nouveau l'emplacement du plateau à ± 0,5 mm avec un premier article, et l'indentation de ± 0,1 mm sur les deux bornes, avant de libérer le format pour la production.
3. Maintenance et sécurité
- Remplacez la buse d'aspiration tous les trois mois, même si elle n'a pas atteint 500 cycles. L'EPDM qui a gonflé ne présente pas de défaillance visible, il cesse simplement d'assurer l'étanchéité sous vide.
- Nettoyez le bac de réception de liquide situé sous la zone de stockage de la presse selon un calendrier fixe. C'est l'endroit où un lent égouttement de buse devient un problème de corrosion.
- Remplacez le filtre de l'admission de cassage de vide lorsque la vitesse de pompage chute en dessous de 5 kPa par minute de 0 à -80 kPa, et non lorsqu'il est complètement obstrué.
- Suivez la durée de vie des sondes en fonction des presses plutôt qu'en mois : 30 000 presses ou 3 ans, selon la première de ces éventualités, et les pièces non métalliques sont spécifiées pour durer au moins aussi longtemps.
- Ne contournez jamais le verrouillage de séquence qui maintient la buse sur l'orifice jusqu'à ce que la sonde ait établi le contact. Il est présent car l'alternative est un arc électrique au niveau d'un opercule humide.
- Gardez le côté de l'armoire dégagé. Le système de contrôle de la pression négative s'y trouve délibérément, à la fois pour le protéger de la zone de formation et pour que la maintenance ne nécessite pas l'ouverture de la presse.
Certification, brevets et historique des livraisons
1. Certificats de système de management
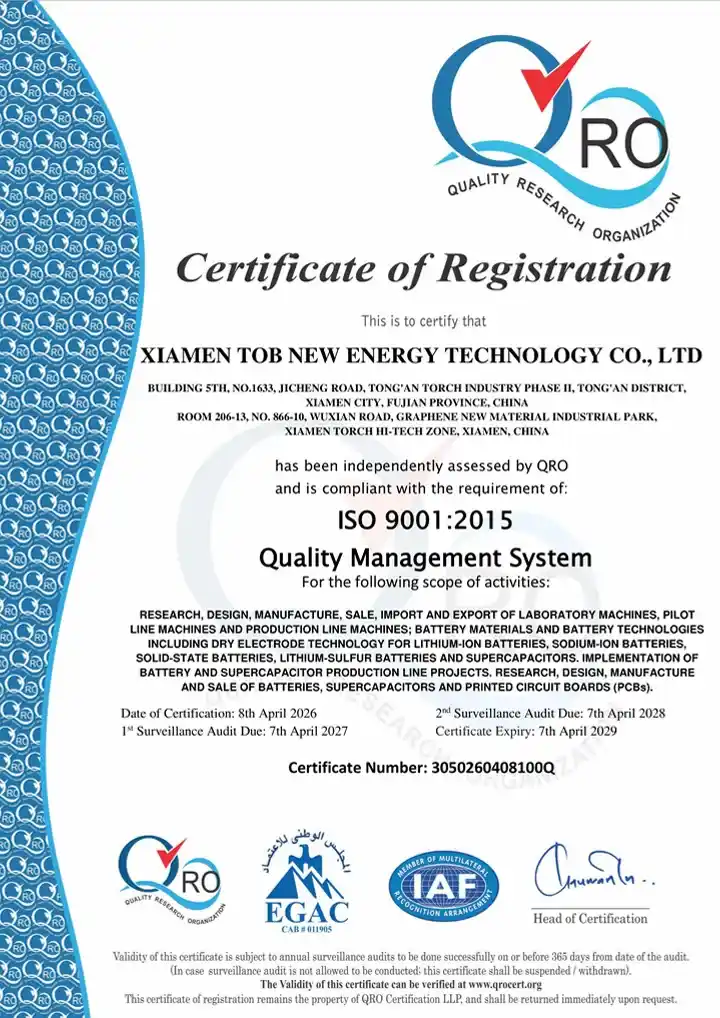
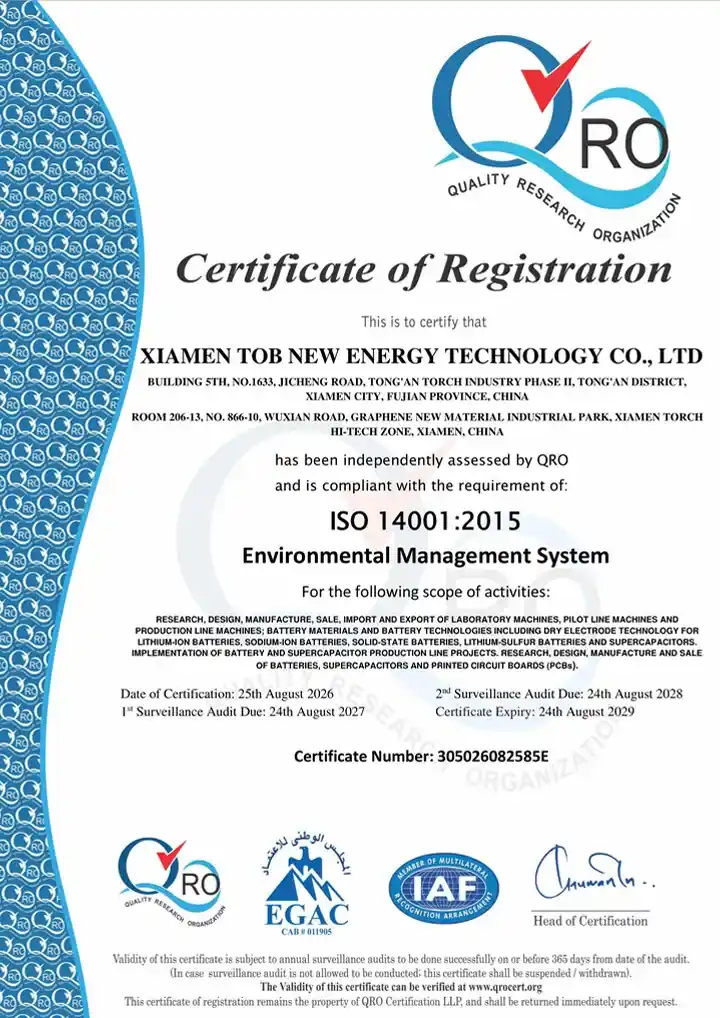
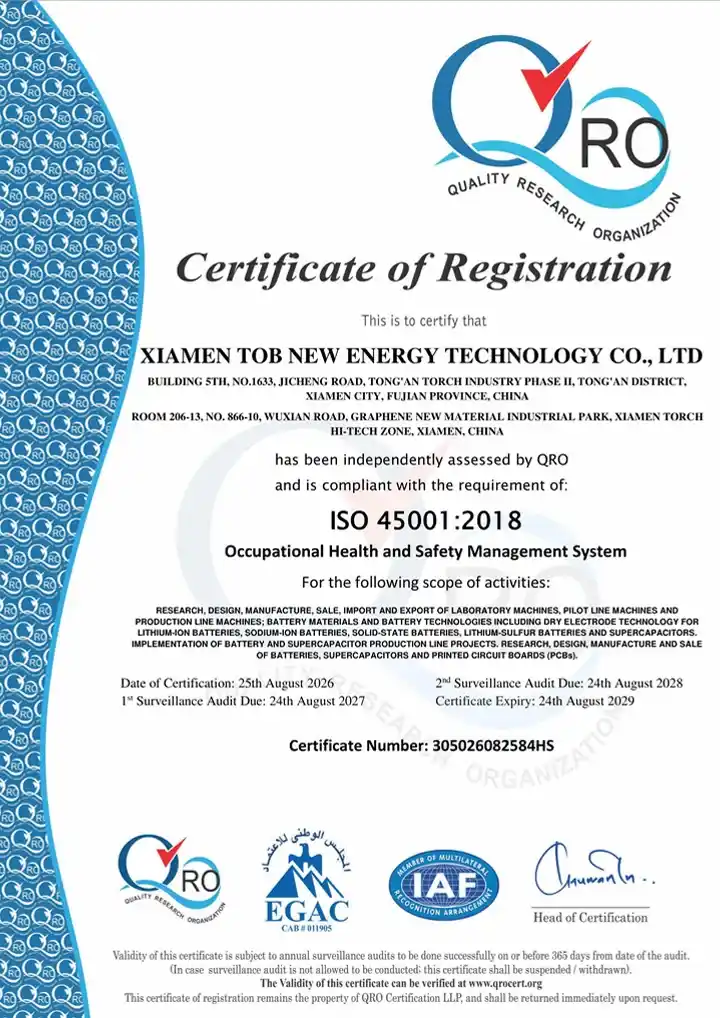
L'usine qui fabrique cette armoire détient la certification ISO 9001 sous le numéro 3050260408100Q, délivrée le 8 avril 2026 et valide jusqu'au 7 avril 2029, ainsi que les normes ISO 14001 (305026082585E) et ISO 45001 (305026082584HS) pour la gestion de l'environnement et de la sécurité au travail. Le périmètre certifié couvre les machines de laboratoire, de ligne pilote et de ligne de production ainsi que les matériaux et technologies de batteries, ce qui correspond au périmètre dans lequel s'inscrit cette armoire.
Une évaluation sur site de l'usine a également été réalisée par SGS (rapport 19520939_T) et TUV (rapport 493330274_T) via la vérification des fournisseurs Alibaba.com. Ces rapports attestent de l'usine et de ses capacités ; ils ne constituent pas une évaluation de la conformité d'une machine individuelle et nous ne les présentons pas comme telle.
Concernant le marquage CE, nous sommes explicites plutôt que commodes : aucun certificat CE n'est actuellement détenu pour le modèle TOB-FH-5V60A-16CH. Un certificat est rattaché à la désignation de modèle imprimée sur la plaque signalétique et non à une famille de produits, il ne peut donc pas être emprunté à une machine sœur, et nous n'en présentons pas un qui n'existe pas. Si le marquage CE est une exigence d'achat, indiquez-le dès le stade de la demande : ce modèle peut être soumis à une évaluation de conformité et à une certification pour le marché de destination sur demande, et le devis précisera ce que cela implique plutôt que de s'en remettre au calendrier de livraison.
|
|
|
2. Brevets détenus par le fondateur
Dany Huang, Ph.D., fondateur et PDG de TOB NEW ENERGY, détient 55 brevets chinois : 5 brevets d'invention délivrés, 45 brevets de modèle d'utilité et 5 demandes publiées. Il est entré dans l'industrie en 2002 par les matériaux pour cellules souples, puis les cellules cylindriques, puis les boîtiers prismatiques en aluminium, et a fondé l'entreprise en 2012.
Les brevets concernent les cellules plutôt que les machines. Ils couvrent les structures de cellules, les formulations et la gestion des gaz, et aucun d'entre eux n'est un brevet sur cette armoire. Nous établissons cette limite car un décompte de brevets n'est utile que si le lecteur sait de quoi il s'agit.
3. Historique de recherche
Notre index de citations contient 707 références qui mentionnent des équipements ou des matériaux TOB, dont 612 avec un DOI. 70 de ces références nomment un modèle TOB spécifique dans la section expérimentale. Aucun de ces 70 ne nomme le TOB-FH-5V60A-16CH ; cette armoire est nouvelle dans l'index, et nous préférons le dire plutôt que d'associer une citation qui appartient à une autre machine.
Lorsqu'un modèle est nommé dans un article, nous citons l'article comme preuve que l'équipement a été utilisé, et non comme preuve de ce que l'équipement peut faire. Les conclusions de ces articles appartiennent à leurs auteurs, et la citation renvoie à la machine, et non à une revendication de performance.
4. Projets de référence
Deux projets livrés montrent l'échelle à laquelle cette étape du processus est construite. Il s'agit dans les deux cas de lignes de cellules souples et cylindriques plutôt que prismatiques, et nous le disons parce que l'étape de formation pose le même problème d'ingénierie dans les deux cas : le gaz doit s'échapper, l'électrolyte doit revenir et l'historique doit survivre au plateau.
Une base de production de masse de cellules souples Li-ion et Na-ion de haute flexibilité automatisée de 20 MWh d'un client européen fonctionne à environ 100 000 cellules par an sur une empreinte de 1 500 m² qui comprend un atelier de formation dédié, avec des équipements de formation par presse à chaud et un dégazage du côté de la formation sur la même ligne.

Équipement de formation à l'intérieur de l'atelier de formation de 20 MWh, où l'historique du vide et de la température est lié au plateau plutôt qu'à l'équipe de travail.
Une ligne de production de cellules cylindriques sans languette 32140 avec des boîtiers en acier inoxydable livrée en Europe traite la formation et le tri comme une seule et même étape de production, la formation, le vieillissement, les tests, le classement et le tri étant conservés sur un enregistrement connecté afin qu'une cellule puisse être tracée jusqu'à son lot.
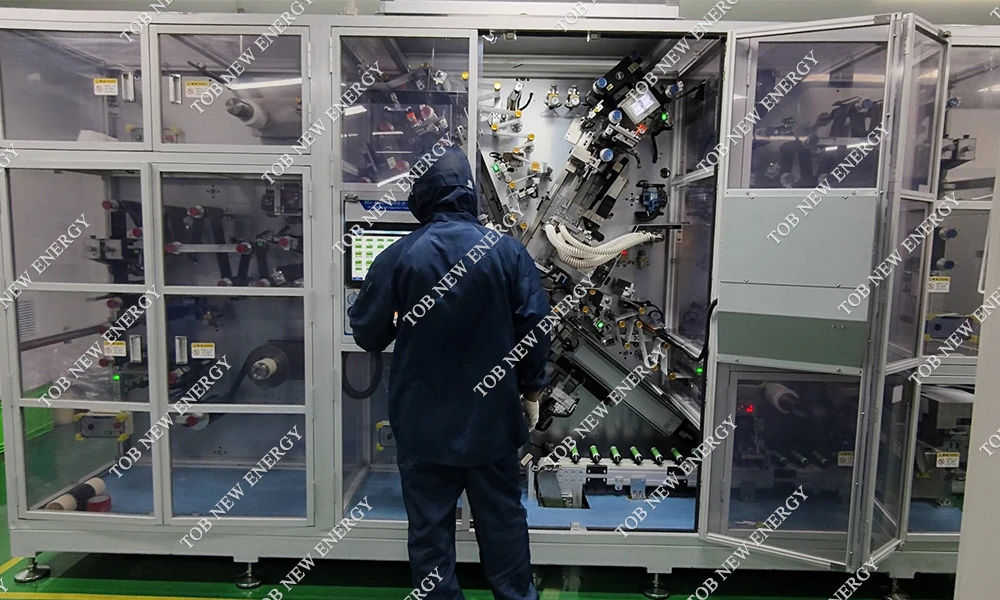
Mise en service sur site en Europe, où l'arrière de la ligne comprend la formation, le vieillissement, les tests, le classement et le tri en tant qu'étape traçable unique.
FAQ technique
Q1 : Pourquoi effectuer la formation sous pression négative au lieu de former d'abord et de dégazer ensuite ?
Parce que le gaz est produit lors de la première charge, et non après. Dégazer une cellule finie signifie attendre que le gaz s'accumule puis l'éliminer par un chemin qui a déjà été scellé une fois. Tirer le vide au niveau de l'orifice de remplissage l'élimine au fur et à mesure de sa formation, et la vapeur qui s'en échappe peut être condensée et renvoyée au lieu d'être rejetée dans la pièce.
Q2 : Que détecte réellement le test de fuite de 0,3 kPa par minute ?
Il détecte un joint qui tient au moment du contact mais fuit sous une différence de pression soutenue, ce qui est le mode de défaillance qu'une vérification rapide du vide rate. Le test pompe jusqu'à la valeur définie, ferme la source et surveille pendant trois minutes ; une baisse supérieure à 0,3 kPa par minute bloque le démarrage. Ce seuil est défini dans le logiciel d'alimentation, de sorte qu'un ingénieur process peut l'ajuster par produit sans toucher à la plomberie.
Q3 : Pourquoi la coupelle de pression négative est-elle de 60 ml alors que la coupelle de récupération est de 600 ml ?
Elles effectuent des tâches différentes. La coupelle de 60 ml se trouve directement sous la buse et constitue l'endroit où l'électrolyte se condense en premier, elle doit donc être suffisamment petite pour maintenir le liquide en mouvement et façonnée de manière à s'écouler : corps excentrique, fond incliné, emplacement anti-rotation. La coupelle de 600 ml est le récipient de collecte situé derrière le séparateur gaz-liquide, doté d'une alarme de niveau, et sa taille est calculée de sorte qu'un changement de plateaux ne la remplisse pas au milieu du cycle.
Q4 : Une armoire peut-elle faire fonctionner seize canaux à 60 A pour un cycle de formation complet ?
C'est pour cela que la spécification de contact est rédigée : 60 A avec une élévation de température de raccordement maintenue à ou en dessous de 15 ℃ dans un refroidissement naturel de 25 ℃, une impédance de contact à ou en dessous de 2 mΩ et une perte de ligne à ou en dessous de 800 mV sur tout le cycle. L'armoire de puissance est séparée de l'armoire de presse pour la même raison, afin que la chaleur du côté électrique ne reste pas à l'intérieur de l'enceinte de formation. La résistance de contact et la tension des languettes sont affichées pendant le déroulement du cycle, ce qui est la méthode pratique pour savoir si un plateau particulier se trouve toujours dans cette enveloppe.
Q5 : Où va l'électrolyte extrait de la cellule ?
Il se condense dans la coupelle et la canalisation, s'accumule dans le réservoir tampon et la coupelle de collecte, et retourne dans la cellule lorsque le vide est rompu avec du gaz de séchage à la pression atmosphérique. La perte causée par l'équipement est maintenue sous 2 g, et le tampon ne doit rien laisser au fond. Un clapet anti-retour empêche ce qui a été extrait de refluer, et la contamination croisée entre les canaux est exclue plutôt que gérée, car un collecteur partagé transformerait l'électrolyte d'une cellule en impureté pour une autre.
Q6 : Comment effectue-t-on le changement vers un format de cellule différent ?
En changeant le revêtement, puis en réinitialisant la largeur de la sonde sur son échelle, puis en réinitialisant la hauteur de levage du plateau sur sa butée de fin de course, et enfin en relançant le test d'étanchéité et une première pièce. La plage compatible est de 95 à 218 mm de large, de 27 à 73 mm d'épaisseur et de 148 à 175 mm de haut, avec une cellule de référence de 204 x 71 x 173 mm. Une cellule qui correspond à la plage mais pas au revêtement nécessite tout de même un changement de revêtement ; la plage ne remplace pas le changement de format.
Q7 : Quand cette armoire est-elle le mauvais choix ?
Lorsque la cellule est en sachet ou cylindrique, lorsque le courant de formation par cellule dépasse 60 A, ou lorsque la ligne nécessite que l'énergie de formation soit récupérée plutôt que dissipée. C'est également le mauvais choix si le processus exige que la formation et le vide soient des opérations distinctes avec une manipulation indépendante, puisque le but de cette armoire est qu'elles se déroulent en une seule station. Dans chacun de ces cas, la contrainte est le processus, et non le prix, et il vaut mieux le dire avant qu'une spécification ne soit rédigée autour de la mauvaise machine.
Indiquez-nous la taille de la cellule, le courant de formation et le vide que votre processus utilise déjà, et nous confirmerons la configuration des canaux, la disposition des plateaux et la consigne de taux de fuite avant votre commande, afin que le premier plateau que vous utilisez soit reproductible.
E-mail : tob.amy@tobmachine.com | Téléphone portable : +86-18120715609
Revu par : Science Wang, Six Sigma Black Belt, Battery Lines | Dernière mise à jour : 2026-11-10
Précédent:
Machine de formation et de classement de cellules prismatiques au lithium 5VMax240AProchaine:
Machine de formation de pression négative à 8 canaux pour cellules prismatiques
si vous êtes intéressé par nos produits et souhaitez en savoir plus, laissez un message ici, nous vous répondrons dans les plus brefs délais.


 abonnez-vous