Chinese
 English
 Deutsch
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- Accueil
- >
- machine d'assemblage de cellules de coque en aluminium
- >
- machine d'emballage en aluminium pour animaux de compagnie
- >
- Machine d'emballage de film isolant pour cellules prismatiques | TOB-SFCA-300
Catégories
Produits chauds
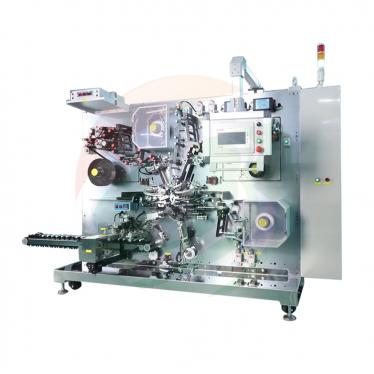
Loading...
Machine d'emballage de film isolant pour cellules prismatiques | TOB-SFCA-300
Marque:
TOB NEW ENERGYarticle no.:
TOB-SFCA-300ordre (moq):
1 setPaiement:
L/C,T/Torigine du produit:
Chinaport d'expédition:
XIAMEN
Machine automatique d'emballage de film isolant pour cellules de batterie prismatiques
Présentation du produit et applications idéales
La TOB-SFCA-300 est une machine automatique d'emballage de film isolant pour cellules de batterie prismatiques qui applique un film isolant sur les cellules de batterie lithium-ion finies à enveloppe en aluminium prismatique. L'étape d'emballage est une opération critique pour la qualité et la sécurité dans la production de cellules prismatiques : le film isolant isole électriquement le boîtier en aluminium, empêche les courts-circuits si les cellules entrent en contact les unes avec les autres ou avec un dispositif métallique à l'intérieur d'un module, et offre une apparence propre et uniforme qui identifie le produit fini.
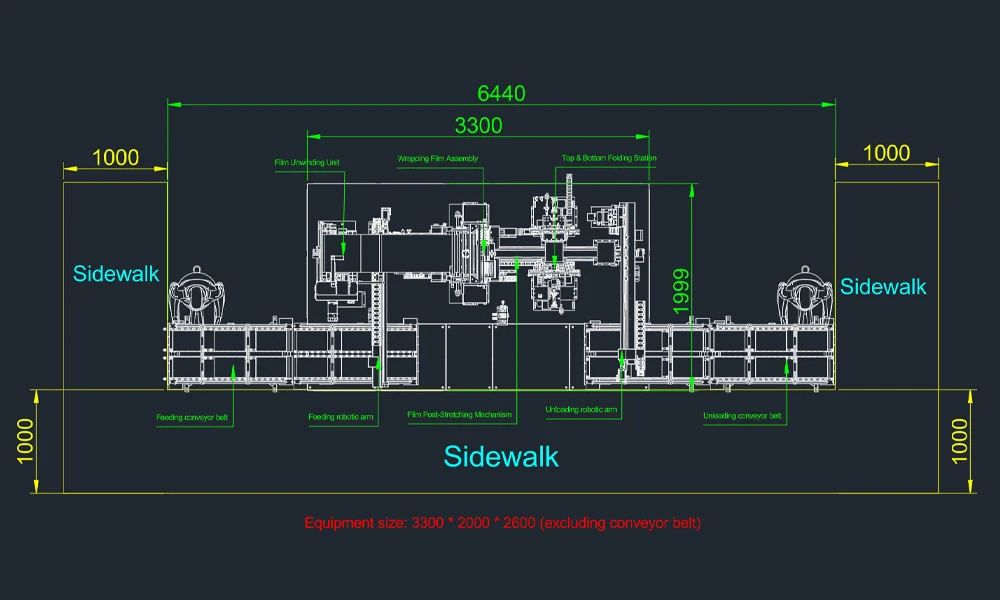
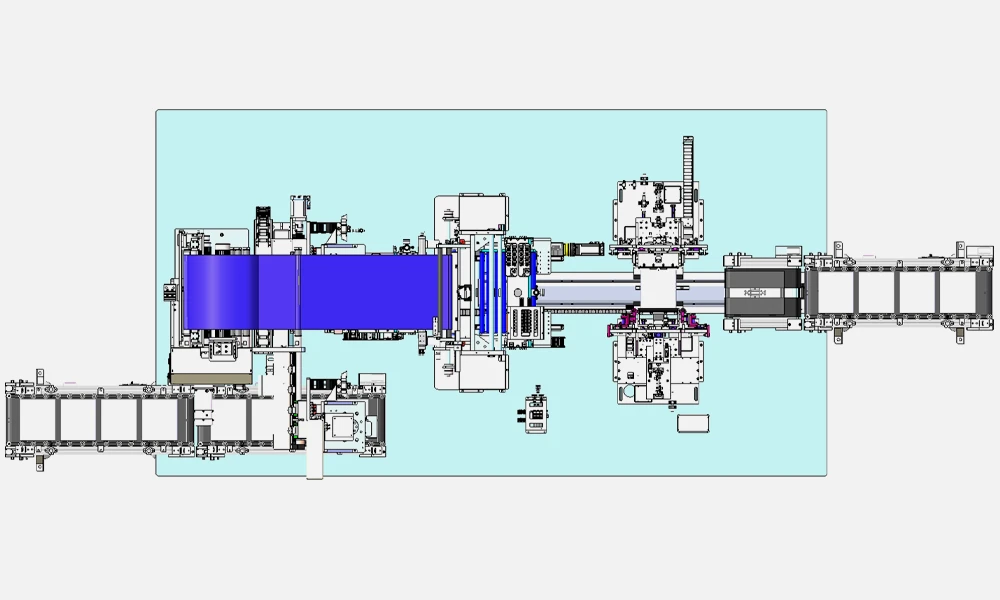
La TOB-SFCA-300 effectue la séquence d'emballage complète automatiquement : alimentation des cellules par tapis roulant, déroulement du film isolant, emballage en boucle du corps de la cellule, pliage des bords supérieurs et inférieurs, et déchargement par tapis roulant. La machine est conçue pour gérer une large gamme de tailles de cellules prismatiques — largeur de cellule de 115 mm à 300 mm, hauteur de cellule de 90 mm à 200 mm, et épaisseur de cellule de 25 mm à 45 mm — couvrant la plupart des formats de cellules prismatiques commerciaux, des applications de stockage d'énergie et de véhicules électriques aux formats grand public plus petits.
Le système est construit sur un châssis en tube carré soudé avec une enceinte en profilé et acrylique, et il intègre huit modules fonctionnels : bâti et enceinte, câblage électrique principal, alimentation, déroulement, emballage, pliage latéral de l'emballage en boucle, pliage supérieur et inférieur, et déchargement. Un robot de transfert asservi charge la cellule dans la station d'emballage, le module de déroulement alimente le film isolant avec un guidage de bande et un contrôle de tension automatiques, le module d'emballage presse le film sur le fond et les deux grandes faces, et les modules de pliage complètent les bords supérieurs et inférieurs avant que la cellule finie ne soit transférée sur le tapis de déchargement. Chaque machine est opérée par une personne par quart de travail.
Idéal pour :
- Les lignes de production de cellules prismatiques à enveloppe en aluminium qui nécessitent que l'étape d'emballage du film isolant soit entièrement automatisée après la formation et le classement par capacité.
- Les fabricants de cellules pour le stockage d'énergie et les véhicules électriques traitant des cellules prismatiques grand format (jusqu'à 300 mm de large) où l'emballage manuel est physiquement exigeant et incohérent.
- Les installations de production pilote et de petite série qui ont besoin d'un seul opérateur par quart de travail pour gérer une station d'emballage automatique.
- Les fabricants de cellules dont le système qualité exige une qualité d'emballage documentée et reproductible, un téléchargement de données MES pour la consommation de film, et un contrôle strict des particules et des rayures sur la surface de la cellule.
Où l'étape d'emballage du film isolant s'inscrit-elle dans la production de cellules prismatiques
Dans le flux de fabrication d'une cellule prismatique à enveloppe en aluminium, l'emballage du film se produit après l'assemblage de la cellule, la formation, le dégazage et le classement par capacité, et immédiatement avant l'inspection finale et l'assemblage du module. La séquence est :
- Assemblage de la cellule – Empilage ou enroulement des électrodes, soudage des languettes, insertion dans l'enveloppe en aluminium, remplissage d'électrolyte et scellage.
- Formation et classement – Première charge et décharge, formation SEI, mesure de la capacité et tri des cellules.
- Dégazage et scellage final – Élimination des gaz de formation et fermeture hermétique.
- Emballage du film isolant (le rôle de la TOB-SFCA-300) – Application du film isolant sur le corps et les bords de la cellule.
- Inspection finale et assemblage du module – Contrôle visuel, vérification OCV et intégration dans le pack.
Le film isolant remplit deux fonctions. Fonctionnellement, il empêche le boîtier en aluminium sous tension électrique d'entrer en contact avec d'autres cellules ou des pièces conductrices à l'intérieur du module, réduisant ainsi le risque de courts-circuits externes. Commercialement, il offre une finition cohérente et professionnelle ainsi qu'une surface sur laquelle le modèle de cellule et les informations de traçabilité peuvent être imprimés.
La TOB-SFCA-300 s'intègre dans cette chaîne en tant que station autonome à un seul opérateur. L'opérateur charge les cellules sur le tapis d'alimentation, et la machine transporte, emballe, plie et décharge automatiquement les cellules finies. Le système de contrôle basé sur PLC prend en charge trois modes de fonctionnement — automatique, manuel et maintenance — le mode manuel permettant l'opération individuelle de chaque pièce mobile pour la configuration, et le mode maintenance verrouillant les pièces mobiles pour un entretien en toute sécurité. Les servomoteurs communiquent via le bus EtherCAT, offrant une réponse rapide et une forte performance anti-interférence dans l'environnement de production.
Comment fonctionne le système automatique d'emballage de film isolant pour cellules de batterie prismatiques
La TOB-SFCA-300 exécute le processus d'emballage à travers une séquence coordonnée de modules asservis, comme décrit dans les spécifications de l'équipement :
1. Alimentation des cellules : La cellule est placée sur le tapis d'alimentation et transportée vers la station d'emballage. Le module d'alimentation comprend une conception à sangle de traction réglable avec des rouleaux de guidage recouverts de caoutchouc double couche en polyuréthane, un capteur anti-collision arrière, et une boîte de brosse et de collecte de poussière montée sous la sangle de traction pour un nettoyage automatique. Un robot de transfert asservi — conçu avec un bras flexible, des doubles capteurs pour empêcher l'inclinaison de la cellule, et une protection contre les coupures de courant/gaz — transfère la cellule dans la station d'emballage. Toutes les pièces qui entrent en contact avec la cellule sont fabriquées en matériaux non métalliques, et les blocs de positionnement sont chanfreinés pour éviter les rayures.
2. Déroulement du film isolant : Le film isolant, fourni sur un rouleau avec un protecteur, est chargé sur l'arbre de déroulement pneumatique. Le protecteur et le film sont séparés : le film passe à travers un rouleau tampon, est corrigé par le système de guidage de bande automatique (réponse de correction ≤ 0,5 s, déviation ≤ ±0,5 mm), passe à travers un éliminateur d'électricité statique, et atteint la position de traction du film. Le protecteur est rembobiné par un mécanisme d'enroulement à moteur et frein. L'arbre de déroulement est conçu pour supporter une charge > 30 kg sans se plier, et le diamètre du rouleau de film est ≥ 420 mm avec une largeur maximale ≥ 330 mm. La tension de déroulement est contrôlée par un mécanisme asservi et est réglable, et un capteur de matériau fournit un avertissement de film faible.
3. Emballage en boucle : La cellule est poussée dans la station d'emballage, guidée par des rouleaux inférieurs inclinés à 1–2° et positionnée par des roues de guidage unilatérales avec une précision de positionnement de ±0,2 mm. Les rouleaux de pression supérieur et inférieur — chacun entraîné par un servomoteur indépendant avec une précision de positionnement de 0,02 mm — pressent les deux grandes faces de la cellule tandis que le film est enroulé autour de la surface inférieure et des deux grandes faces. Une tige de traction de film, asservie avec une précision de positionnement de ±0,2 mm, tourne de 10–30° pendant la traction pour augmenter la zone de traction et empêcher le décollement du film. Une fois l'emballage terminé, le film est coupé par un vérin sans tige (course ≥ 400 mm) avec guidage par rail ; le cutter est équipé d'un couvercle de protection de sécurité. Le bloc de poussée supérieur est conçu pour éviter les pôles et la valve antidéflagrante.
4. Pliage latéral de l'emballage en boucle : Le module de pliage latéral utilise des rouleaux latéraux de pliage supérieurs et inférieurs, ainsi que des mécanismes de détection et de positionnement de matériau, pour compléter l'emballage sur les bords latéraux du corps de la cellule.
5. Pliage supérieur et inférieur : La cellule arrive au bas de la station de pliage et est d'abord positionnée avec précision (précision ±0,2 mm), puis pressée et fixée sur les cinq côtés — gauche et droite, avant et arrière, et la surface supérieure. La zone de pression dépasse 2/3 de la surface de la grande face de la cellule. La séquence de pliage est : d'abord les bords courts du haut et du bas sont pliés simultanément, puis les bords longs du haut et du bas. Les blocs de pliage sont entraînés par des vérins avec guidage par rail, et la course des blocs de pliage est réglable. Pendant le pliage, la cellule est maintenue immobile sans déviation d'angle de rotation, et aucune bosse, rayure ou déformation n'est autorisée.
6. Déchargement :Une fois la cellule prismatique enveloppée saisie par un mécanisme de translation asservi, elle est placée sur la bande de déchargement. Le module de déchargement comprend des butées de sangle de traction réglables, des galets de guidage en polyuréthane (diamètre 20 ± 2 mm), un capteur anti-collision arrière et une boîte de brossage et de dépoussiérage pour un nettoyage automatique. La bande pour chaque cellule individuelle peut fonctionner indépendamment, et la hauteur de la sangle de traction est de 850 ± 10 mm. Une bande transporteuse plate relie la station de déchargement à l'équipement en aval.
Caractéristiques du système de contrôle :
- Les servovariateurs communiquent via le bus EtherCAT pour une réponse rapide et une forte résistance aux interférences.
- 10 % des points d'E/S de l'ordinateur hôte sont réservés pour une extension future ; au moins 8 points d'E/S et un espace pour module d'extension sont réservés dans l'automate (PLC).
- L'automate (PLC) dispose d'au moins deux ports Ethernet — un pour l'intégration MES et un pour l'intégration du système de contrôle central — avec une fonctionnalité de contrôle à distance.
- L'interface utilisateur prend en charge un contrôle d'accès par mot de passe à trois niveaux, des statistiques sur les recettes et les données de production, ainsi que l'enregistrement historique des informations d'alarme.
- Le système est divisé en modes automatique, manuel et maintenance. Le mode manuel permet le fonctionnement individuel de chaque pièce mobile ; le mode maintenance verrouille les pièces mobiles pour des raisons de sécurité.
- Le bras robotique présente une conception flexible avec un système anti-erreur photoélectrique et basé sur le couple. Après le déclenchement d'une alarme de bras flexible, la pince et les autres mécanismes ne se déforment pas et ne se cassent pas, et des mécanismes de coupure d'alimentation/gaz empêchent la cellule de tomber.
- L'ordinateur hôte analyse statistiquement la capacité d'alimentation/déchargement des matériaux et le temps d'attente, avec des données stockées pendant au moins un mois.
Spécifications techniques
Spécifications du produit de cellule nue
| Dimensions | Minimum (mm) | Maximum (mm) |
| Largeur de cellule L | 115 | 300 |
| Hauteur de cellule H | 90 | 200 |
| Épaisseur de cellule É | 25 | 45 |
Flux de processus de l'équipement
| Étape | Processus |
| Enveloppement en boucle | Alimentation de la cellule → (Déroulage du film isolant) Enveloppement → Pliage haut et bas → Déchargement de la cellule |
Dimensions hors tout
| Paramètre | Spécification |
| Dimensions de l'équipement (corps principal) | Longueur (L) × Largeur (L) × Hauteur (H) : ≤ 3,5 m × 1,8 m × 2 m |
Configuration de l'opérateur
| Équipe | Personnel (personnes) | Remarque |
| Équipe de jour (8:00–20:00) | 1 personne | Une personne par machine |
| Équipe de nuit (20h00–8h00) | 1 personne | Une personne par machine |
Modules fonctionnels de l'équipement (unité unique, sous réserve de la conception réelle)
| N° | Nom du module | Composants principaux | Qté | Unité | Remarque |
| 1 | Modules de châssis et d'enceinte | Cadre | 1 | ensemble | Soudage de tubes carrés |
| Capot | 1 | ensemble | Profilé + Acrylique | ||
| Unité de commande électronique | 1 | ensemble | / | ||
| Interface homme-machine | 1 | ensemble | / | ||
| 2 | Module de câblage électrique principal | Système électrique | 1 | ensemble | / |
| Système pneumatique | 1 | ensemble | / | ||
| 3 | Module d'alimentation | Courroie d'alimentation | 1 | ensemble | / |
| Robot de manipulation à traverse | 1 | ensemble | / | ||
| Système de guidage de bande | 1 | ensemble | / | ||
| 4 | Module de déroulage | Système de contrôle de tension | 1 | ensemble | / |
| Mécanisme de coupe de film isolant | 1 | ensemble | / | ||
| Mécanisme d'enroulage de protecteur | 1 | ensemble | / | ||
| Mécanisme de déroulage | 1 | ensemble | / | ||
| Mécanisme de serrage de pré-emballage | 1 | ensemble | / | ||
| 5 | Module d'emballage | Composants du mécanisme d'alimentation en matériau | 1 | ensemble | Avec fonction de positionnement gauche et droite |
| Mécanisme de rouleau presseur supérieur et inférieur | 1 | ensemble | / | ||
| Mécanisme de coupe du film isolant | 1 | ensemble | / | ||
| Mécanisme de traction du film | 1 | ensemble | / | ||
| Mécanisme de positionnement et de serrage | 1 | ensemble | / | ||
| 6 | Mécanisme de pliage latéral d'enveloppement en boucle | Rouleaux latéraux de pliage supérieur et inférieur | 1 | ensemble | / |
| Mécanisme de détection de matériau | 1 | ensemble | / | ||
| Mécanisme de positionnement | 1 | ensemble | / | ||
| 7 | Module de pliage supérieur et inférieur | Mécanisme de pliage des petits côtés supérieur et inférieur | 2 | ensembles | / |
| Mécanisme de pliage des grands côtés supérieur et inférieur | 2 | ensembles | / | ||
| Mécanisme de positionnement | 2 | ensemble | / | ||
| 8 | Module de déchargement | Mécanisme de manipulation transversale | 1 | ensemble | / |
| Bande de déchargement | 1 | ensemble | / |
Exigences techniques clés des modules d'emballage
Les paramètres clés suivants définissent la précision et la qualité de l'opération d'emballage de la TOB-SFCA-300, comme spécifié pour chaque module.
Module de déroulage
| Article | Exigence technique |
| Diamètre du rouleau de film | ≥ 420 mm |
| Largeur maximale du film | ≥ 330 mm |
| Déviation du guidage de bande | ≤ ± 0,5 mm |
| Temps de réponse du guidage de bande | ≤ 0,5 s |
| Capacité de charge de l'arbre de déroulage | > 30 kg (ne doit pas se plier ni se déformer) |
| Contrôle de la tension | Servocommandé, réglable ; doublure de protection enroulée à l'aide d'un moteur et d'un frein |
| Durée de vie du rouleau tampon | ≥ 1 an, sans perte de poudre |
Module d'emballage
| Article | Exigence technique |
| Méthode d'emballage | Processus d'emballage en boucle |
| Positionnement de l'emballage | Rouleaux inférieurs inclinés de 1 à 2°, roues de guidage unilatérales ; précision de positionnement ± 0,2 mm |
| Précision du trou de la base de montage de la roue de guidage | ± 0,05 mm |
| Largeur totale de la roue de guidage | Réglable par manivelle |
| Mécanisme de traction du film | Tige servocommandée ; précision de position ± 0,2 mm ; rotation de 10 à 30° pendant la traction pour augmenter la zone de traction et éviter le décollement du film |
| Rouleaux presseurs supérieur et inférieur | Servomoteurs indépendants ; précision de position 0,02 mm ; épaisseur de revêtement en caoutchouc recommandée ≥ 7 mm |
| Découpe du film | Après l'emballage ; vérin sans tige (course ≥ 400 mm) + guidage par rail ; parallélisme d'installation du rail et du vérin sans tige 0,02 mm |
Module de pliage supérieur et inférieur
| Article | Exigence technique |
| Méthode d'emballage | Plier d'abord simultanément les bords courts du haut et du bas, puis plier les bords longs du haut et du bas |
| Positionnement | ± 0,2 mm ; cellule pressée sur les cinq côtés (gauche/droite, avant/arrière, surface supérieure) ; la zone de pressage dépasse 2/3 de la surface de la grande face |
| Mécanisme de pliage | Le film isolant plie les bords supérieur et inférieur ; base de pliage entraînée par vérin |
| Parallélisme du bloc de pliage supérieur et inférieur | 0,02 mm |
| Course du bloc de pliage | Réglable |
| Qualité du pliage | Aucune bosse, rayure ou déformation ; cellule maintenue immobile sans déviation de l'angle de rotation |
Exigences générales de l'équipement
| Article | Exigence technique |
| Environnement d'exploitation | Température 22 ± 3 °C, point de rosée ≤ −35 °C, propreté classe 10000 |
| Bruit de l'équipement | ≤ 75 dB, mesuré à 1000 mm de l'équipement |
| Couleur de l'équipement | Gris ordinateur RAL 7035 |
| Couleurs des courroies | Sangle de traction du plateau : noir ; sangle de traction sans palette : vert ; courroie de traction des produits NG : jaune |
| Pièces exposées sujettes aux chocs | Chromage dur (épaisseur ≥ 0,02 mm) ou enveloppé dans de l'acier inoxydable 304 |
| Code couleur des tuyaux d'air | Entrée d'air comprimé : bleu, échappement : noir ; vide : transparent ; azote : jaune ; hélium : blanc |
| Conception étanche à la poussière | Aucune friction métal sur métal le long du chemin de circulation de la batterie ; dispositifs de collecte ou d'isolation de la poussière installés ; matériaux non métalliques utilisés dans la mesure du possible |
| Restriction sur le cuivre/nickel/zinc/cadmium | Les matériaux contenant du Cu, Ni, Zn ou Cd sont évités ; strictement interdits sur les pièces qui entrent en contact ou en contact indirect avec le produit ; interdits dans un rayon de 1 m au-dessus et de 0,4 m dans les autres directions de la zone de passage du produit |
| Boulons en acier inoxydable | Préférés pour l'assemblage des équipements ; boulons galvanisés interdits |
Principales marques de composants et pièces électriques
Le tableau suivant répertorie les marques spécifiées pour les composants principaux du TOB-SFCA-300.(Pour des raisons de livraison, le fournisseur se réserve le droit de sélectionner des marques équivalentes de même niveau en fonction de l'offre du marché sans en informer le client.)
| N° | Catégorie | Nom de la pièce standard | Marque |
| 1 | Transmission mécanique | Roulements | THK / Japon |
| 2 | Glissière / rail | IKO / Japon | |
| 3 | Roulements linéaires | NSK / Japon | |
| 4 | Vis mère | TBI / Taïwan | |
| 5 | Accouplement | COUP-LINK / Chine | |
| 6 | Courroie synchrone | MITSUBOSHI / Japon | |
| 7 | Bras robotique à quatre axes | Epson / Japon | |
| 8 | Vérin électrique | IAI / Japon | |
| 9 | Réducteur de vitesse | Alfa / Allemagne | |
| 10 | Palier de roulement | FAG / Allemagne | |
| 11 | Composants pneumatiques | Pompe pneumatique | WILDEN |
| 12 | Unité F.R.L. | CKD / Japon | |
| 13 | Manomètre | KEYENCE / Japon | |
| 14 | Électrovanne | FESTO / Allemagne | |
| 15 | Vérin | FESTO / Allemagne | |
| 16 | Élément à vide | FESTO / Allemagne | |
| 17 | Détendeur de pression | FESTO / Allemagne | |
| 18 | Régulateur de débit | FESTO / Allemagne | |
| 19 | Ventouse | FESTO / Allemagne | |
| 20 | Raccords de tuyauterie | Airtac / Taïwan | |
| 21 | Tuyau à air | FESTO / Allemagne | |
| 22 | Amortisseur hydraulique | CKD / Japon | |
| 23 | Composants électriques | Interrupteur | OMRON / Japon |
| 24 | Bouton | APT / Allemagne | |
| 25 | Alimentation à découpage | Weidmüller / Allemagne | |
| 26 | Moteur pas à pas | Oriental Motor / Japon | |
| 27 | Servomoteur | MITSUBOSHI / Japon |
Liste de fourniture d'équipement
| N° | Nom | Modèle | Marque | Qté | Unité | Standard/Non standard | Remarque |
| 1 | Machine d'emballage | TOB-SFCA-300 | TOB | 1 | ensemble | Non standard |
Spécifications du système de contrôle
| Article | Spécification |
| Communication servo | Bus EtherCAT ; réponse rapide, forte anti-interférence |
| Réserve d'E/S | 10 % des E/S de l'ordinateur hôte réservés pour l'extension ; ≥ 8 points d'E/S et ≥ 1 espace de module d'extension réservé dans l'automate |
| Ports Ethernet de l'automate (PLC) | ≥ 2 (un pour le MES, un pour le contrôle central ; segments de réseau différents configurables) ; contrôle à distance pris en charge |
| Interface utilisateur | Écran tactile ; accès par mot de passe à trois niveaux ; statistiques sur les recettes et les données de production ; enregistrement historique des alarmes |
| Modes de fonctionnement | Automatique, manuel, maintenance |
| Sécurité | Circuits indépendants pour l'arrêt d'urgence, les barrières immatérielles et les portes de sécurité ; contrôle d'accès de sécurité et verrouillage ; l'équipement arrête toutes les opérations lorsque du personnel entre |
| Bras robotisé | Conception flexible ; système anti-erreur photoélectrique et basé sur le couple ; protection contre les coupures d'alimentation/gaz ; mesures d'autoprotection et anti-collision |
| Statistiques de données | Capacité d'alimentation/déchargement et temps d'attente analysés ; stockés pendant au moins 1 mois |
FAQ technique
Q1 : Quels formats de cellules la TOB-SFCA-300 peut-elle envelopper ?
La TOB-SFCA-300 est conçue pour les cellules prismatiques à boîtier en aluminium avec une largeur de cellule de 115–300 mm, une hauteur de cellule de 90–200 mm et une épaisseur de cellule de 25–45 mm. Le changement de format dans cette plage est géré par la largeur réglable des roues de guidage (manivelle), les butées de sangle de traction réglables et le système de recettes sur l'IHM à écran tactile. Les réglages de l'outillage pour un modèle de cellule spécifique sont effectués en mode manuel.
Q2 : Comment la machine garantit-elle que le film isolant ne se décolle pas et ne se froisse pas pendant l'enveloppement ?
Trois caractéristiques de conception traitent de la qualité du film. Premièrement, le module de déroulement maintient une tension réglable contrôlée par servomoteur sur le film et corrige la déviation de la bande à ≤ ±0,5 mm avec un temps de réponse de ≤ 0,5 s, de sorte que le film approche la station d'enveloppement de manière droite et plate. Deuxièmement, la tige de traction du film tourne de 10 à 30° pendant la traction, augmentant la zone de traction et empêchant le décollement du film. Troisièmement, les rouleaux presseurs supérieur et inférieur, chacun entraîné par un servomoteur indépendant avec une précision de positionnement de 0,02 mm, pressent le film uniformément sur le corps de la cellule avant l'étape de pliage.
Q3 : Comment la consommation de matériau du film isolant est-elle suivie ?
Le module d'enveloppement télécharge la consommation de matériau du film vers le système MES. De plus, un capteur de matériau fournit un avertissement de film faible, et une fonction d'alerte précoce d'utilisation du matériau avertit l'opérateur avant que le rouleau ne soit épuisé. Ces données prennent en charge le suivi des coûts de production et la planification des consommables.
Q4 : Que se passe-t-il en cas d'interruption de l'alimentation électrique ou du gaz pendant le fonctionnement ?
La TOB-SFCA-300 est équipée d'une protection contre les coupures d'alimentation et de gaz. Le bras robotisé est conçu de telle sorte qu'en cas d'interruption de l'alimentation ou du gaz, les cellules de batterie ne tomberont pas et ne seront pas endommagées. Lorsque l'alimentation ou le gaz est rétabli, l'équipement reprend sa séquence de fonctionnement sécurisée et verrouillée. Le système de contrôle enregistre également l'événement dans les historiques d'alarmes.
Q5 : Comment l'équipement empêche-t-il la contamination particulaire de la surface de la cellule ?
La TOB-SFCA-300 est conçue autour d'exigences strictes de contrôle des particules. Toutes les pièces relativement coulissantes sont reliées par des rails de guidage ou des vérins, éliminant le frottement de glissement ; une boîte de collecte de poussière est installée sous les pièces mobiles pour capturer les débris d'usure ; les pièces qui entrent en contact avec la cellule sont fabriquées en matériaux non métalliques, avec des blocs en PEEK/PP/POM utilisés aux points de contact de positionnement ; et les matériaux en cuivre, nickel, zinc et cadmium sont interdits dans la zone de passage du produit. L'équipement fonctionne dans un environnement de classe 10000 tel que spécifié.
Prêt à automatiser l'étape d'enveloppement du film isolant dans votre ligne de production de cellules prismatiques ? Demandez un devis pour la TOB-SFCA-300, incluant une étude de compatibilité pour vos dimensions de cellules et votre configuration de plateau spécifiques. Nos ingénieurs en équipement de production peuvent fournir une proposition technique et une recommandation de disposition d'installation.
tob.amy@tobmachine.com| +86 181 2071 5609
Vous pourriez également avoir besoin de
-
Machine d'enveloppement de film manuelle pour cellules prismatiques (TOB-MBFW-300) — Un poste de travail d'enveloppement de film isolant à commande manuelle pour cellules prismatiques à boîtier en aluminium. Complète la TOB-SFCA-300 en fournissant une solution d'enveloppement flexible et peu coûteuse pour la production en faible volume, la réalisation de prototypes ou la retouche, là où une machine automatique n'est pas justifiée.
-
Précédent:
machine d'emballage de film pour animaux de compagnie de batterie en aluminium prismatique
si vous êtes intéressé par nos produits et souhaitez en savoir plus, laissez un message ici, nous vous répondrons dans les plus brefs délais.


 abonnez-vous