Chinese
 English
 Deutsch
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- Accueil
- >
- machine d'assemblage de cellules cylindriques
- >
- machine d'emballage sous film rétractable en PVC à cellules cylindriques
- >
- Machine automatique de mise sous film rétractable pour batteries pour cellules 21700
Catégories
Produits chauds
Loading...
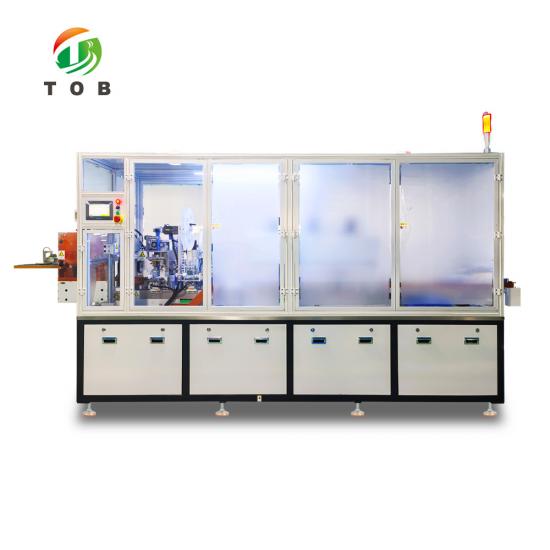
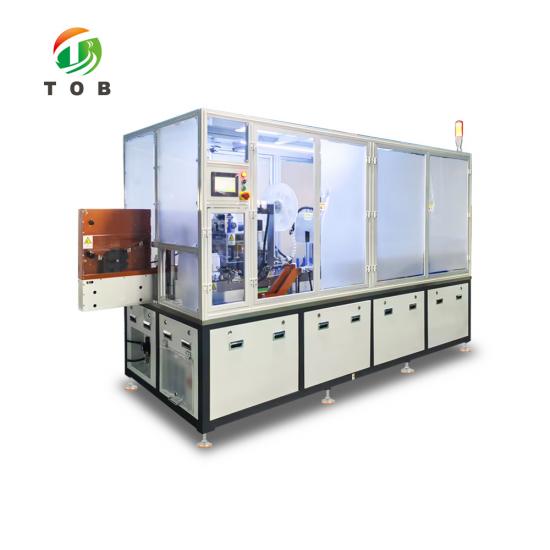
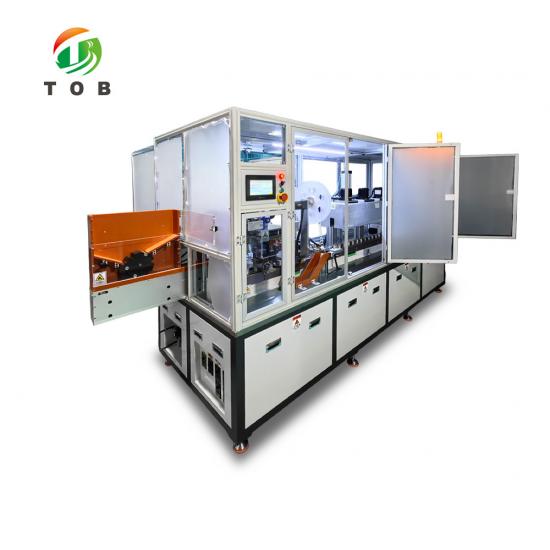
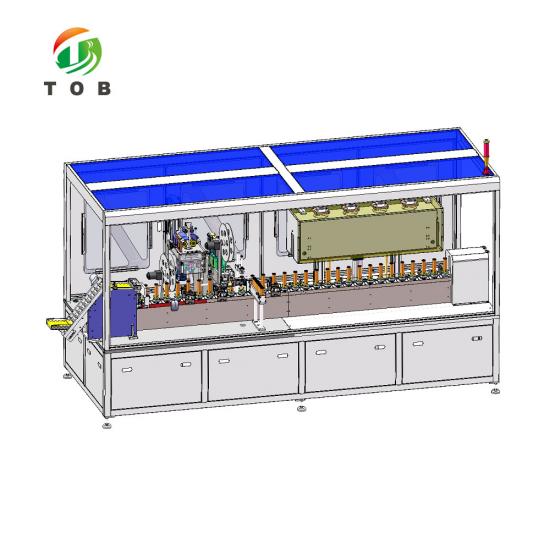
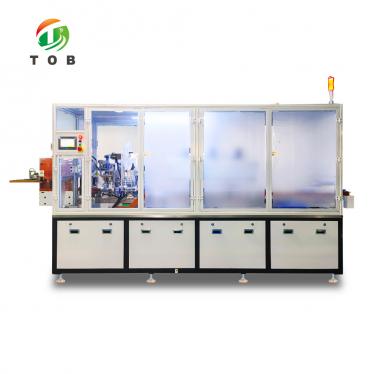
Machine automatique de mise sous film rétractable pour batteries pour cellules 21700
Marque:
TOB NEW ENERGYarticle no.:
TOB-AFC-21700-C1ordre (moq):
1 setPaiement:
L/C,T/Torigine du produit:
Chinaport d'expédition:
XIAMEN
Machine automatique de fardeelage de batteries pour cellules 21700 - TOB-AFC-21700-C1
Gaine, pastille d'isolation positive et rétraction sur une seule chaîne : gaine coupée en anneau à ±0,7 mm, rejet en cas d'absence de pastille, tunnel à air chaud de 0 à 180 °C avec rotation des cellules, 2 cellules par minute dans un carter de protection complet
Aperçu du produit et applications idéales
Une cellule 21700 quitte la ligne pourvue de trois éléments : une gaine en film, une pastille d'isolation positive et une surface thermorétractée. Le modèle TOB-AFC-21700-C1 réalise ces trois opérations sur une seule chaîne : les cellules cheminent sur une chaîne commandée par pas, placée sur des supports magnétiques, devant les postes de gainage, de pose de pastilles, de positionnement et de rétraction, avant d'être retirées manuellement.
Le gainage et le matelassage vont de pair car la pastille se loge à l'intérieur de la gaine et non sur le dessus. La gaine est coupée en anneau à ±0,7 mm et amenée à une hauteur précise ; la pastille est découpée dans du ruban adhésif et déposée sur le pôle positif ; un capteur la contrôle, et toute cellule dépourvue de pastille est rejetée avant le tunnel. Une cellule non pourvue d'une pastille qui subit une rétraction semble achevée mais présente des défauts ultérieurement, au niveau du bloc.
Le tunnel fonctionne de 0 à 180 °C avec de l'air chaud circulant et fait tourner chaque cellule lors de son passage, de sorte que la gaine se rétracte uniformément au lieu de faire des plis. La cadence nominale est de 2 cellules par minute, soit 900 par jour, à l'intérieur d'un carter de protection mécanique complet. Pour les 18650, la Machine de thermorétraction pour batterie cylindrique 18650 et supercondensateur offre les mêmes performances dans un format plus petit.
Idéal pour :
- les lignes 21700 effectuant le gainage et la pose de pastilles de manière combinée
- les blocs nécessitant une pastille sur le pôle positif
- les laboratoires remplaçant le gainage manuel
- les usines nécessitant un rejet en cas d'absence de pastille
- les tunnels dont la température extérieure doit rester inférieure à 50 °C
Les chiffres sont nominaux : 900 cellules par jour correspondent à 2 par minute sur un poste de 7,5 heures, et le taux de réussite de 98 % est un chiffre relatif aux cellules finies, et non le taux de rebut de 99 % imputable aux équipements indiqué dans les tableaux ci-dessous.
Fonctionnement : trémie, gaine, poinçonneuse de pastilles, tunnel, évacuation.
Indiquez-nous le format des cellules, le matériau de la gaine et les dimensions de l'enveloppe d'après le plan de votre bloc. Notre ingénieur validera le poste de gainage, la matrice de pastille et les réglages du tunnel.
Remplissez le formulaire de demande ci-dessous et notre ingénieur étudiera vos exigences. Vous préférez l'e-mail ? Contactez tob.amy@tobmachine.com.
Spécifications complètes
Trois séries de chiffres importent sur cette machine : ce qu'elle produit par poste, les dimensions requises pour la gaine et l'enveloppe, et ce que la ligne doit alimenter. Elles sont présentées séparément ci-dessous car elles sont vérifiées à des étapes différentes et par des personnes différentes.
1. Production et qualité
| Article | Valeur | Remarque |
| Capacité par jour | 900 cellules ou plus | Nominale, non mesurée |
| Capacité par minute | 2 cellules ou plus | 2 par minute équivaut à 900 sur un poste de 7,5 heures |
| Taux de réussite | 98 % ou plus | Cellules finies |
| Rendement | 99 % | Rebuts provoqués uniquement par la machine |
| Disponibilité | 95 % ou plus | Temps d'arrêt causé uniquement par la machine |
| Capot de protection | Capot de protection mécanique entièrement fermé | Machine entière |
Un taux de réussite de 98 % et un rendement de 99 % sont deux chiffres différents : le premier compte chaque cellule qui quitte la machine, le second ne compte que les cellules endommagées par la machine elle-même.
2. Dimensions du fourreau, du coussin et de l'enveloppe
| Article | Valeur | Remarque |
| Matériau du fourreau | PET ou PVC | Gaine thermorétractable |
| Diamètre extérieur du rouleau de fourreaux | 420 mm max | |
| Largeur du fourreau | 33,5 à 34,0 mm | Largeur à plat telle que fournier |
| Épaisseur du fourreau | 0,05 à 0,15 mm | |
| Précision de coupe du fourreau | ±0,7 mm | Coupeur à anneau rotatif |
| Température du tunnel | 0 à 180 °C, réglable | Réglé selon le résultat de rétraction souhaité |
| Largeur d'enrubannage supérieur et inférieur | 1,5 à 2,5 mm | Après rétraction |
| Enrubannage de l'extrémité positive | 3 mm, +0,95 / -0,90 mm | Tel que spécifié sur le dessin |
| Enrubannage de l'extrémité négative | 2,5 mm, +1 / -1 mm | Tel que spécifié sur le dessin |
| Coussinet isolant | Découpé à l'emporte-pièce dans du ruban, placé sur l'extrémité positive | Présence contrôlée avant le tunnel |
Les chiffres d'enrubannage sont cités exactement tels que spécifiés. Le dessin définissant à partir de quelle référence chacun d'eux est mesuré est fourni avec la commande.
3. Encombrement de la machine et utilitaires
| Article | Valeur | Remarque |
| Dimensions (L x l x H) | 2750 x 930 x 1900 mm | Les dimensions réelles sont ajustées à la configuration finale |
| Puissance | 7 kW | |
| Alimentation | 220 / 380 à 400 V CA, triphasé quatre fils plus terre, 50 Hz | |
| Fluctuation de tension | Moins de ±10 % | |
| Air comprimé | 6 bar | Sec et filtré à l'entrée |
| Température de surface externe | En dessous de 50 °C | Panneaux extérieurs isolés |
| Structure | Aluminium et acier inoxydable, ou plaqué pour la résistance à la corrosion | Agencement ergonomique |
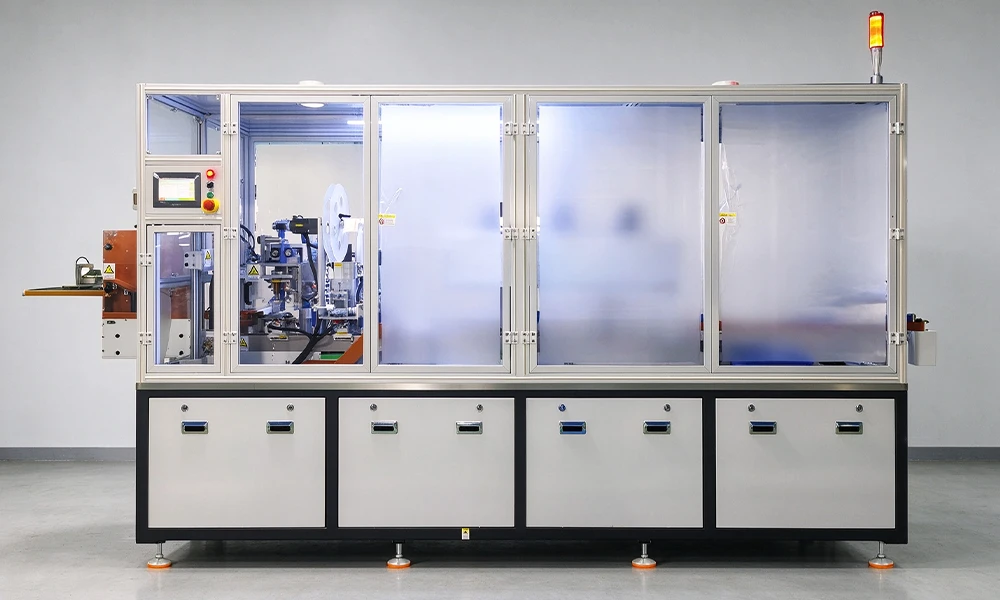
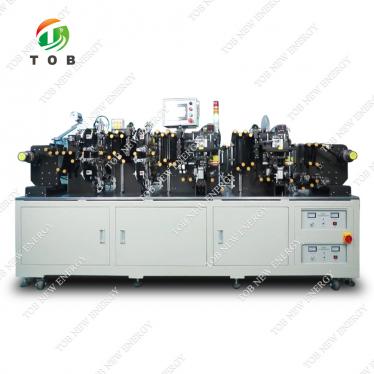
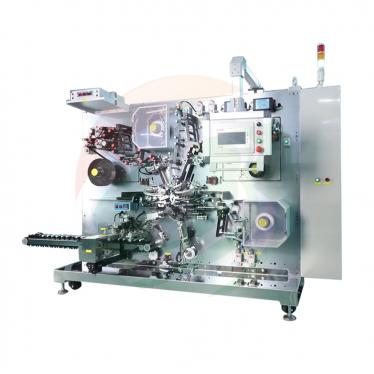
TOB-AFC-21700-C1 : trémie à une extrémité, stations de gaine et de pastille au milieu, tunnel de rétraction et évacuation à l'autre, le tout derrière un carter de protection complet.
Comment une cellule se déplace dans la machine
La séquence est fixée par la chaîne, et non par l'opérateur : trémie, siège magnétique, gaine, pastille, contrôle de pastille, second positionnement, rétraction, évacuation. Chaque station fonctionne lorsque la chaîne est arrêtée et transmet la cellule à l'index suivant, de sorte qu'une panne à une station arrête la ligne plutôt que d'y faire avancer une cellule à moitié finie.
1. Trémie, sièges magnétiques et avance par pas
Les cellules tombent de la trémie sur une chaîne de maillons, chacun portant un siège magnétique qui maintient la cellule verticale par sa base. Un moteur pas à pas entraîne la chaîne par index, de sorte que la cellule arrive à une station, s'arrête, est traitée et repart. Rien n'est transporté par vide et rien n'est saisi par la paroi latérale, ce qui évite de marquer la gaine avant qu'elle ne soit rétractée.
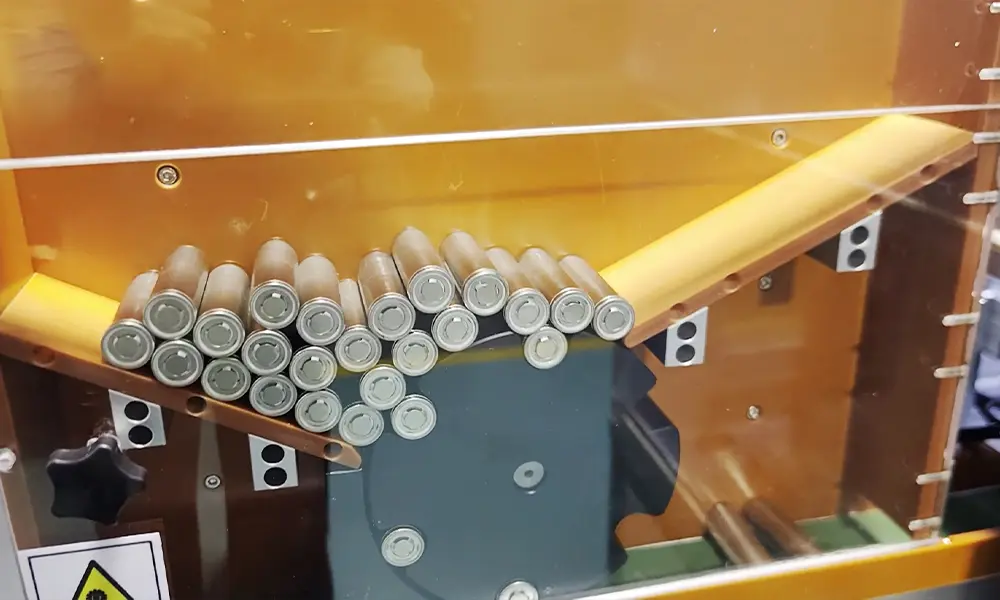
Les cellules 21700 sont acheminées vers le convoyeur d'alimentation via une roue d'étoile d'alimentation.
2. Station de gainage : déroulement, coupe annulaire, réglage de la hauteur
Le rouleau de gaine se déroule sur des tiges de guidage et des rouleaux dans un massicot annulaire rotatif entraîné par un moteur pas à pas, la lame étant guidée par une douille pour que la coupe reste d'équerre par rapport au tube. Une avance asservie mesure la longueur, de sorte que la gaine est coupée à une hauteur définie plutôt qu'à une course fixe. Un bloc en V pneumatique se ferme sur la cellule pour la centrer sous le massicot, et les rouleaux sont raccordés avec du ruban adhésif lors du changement de série afin que la ligne n'ait pas besoin d'être ré-enfilée pour chaque bobine. La même tâche sur le bidon plus petit est effectuée par la machine PVC Film Shrink Packaging Machine For 18650 Cylindrical Battery, qui partage la séquence de gainage et de rétraction dans un format différent.
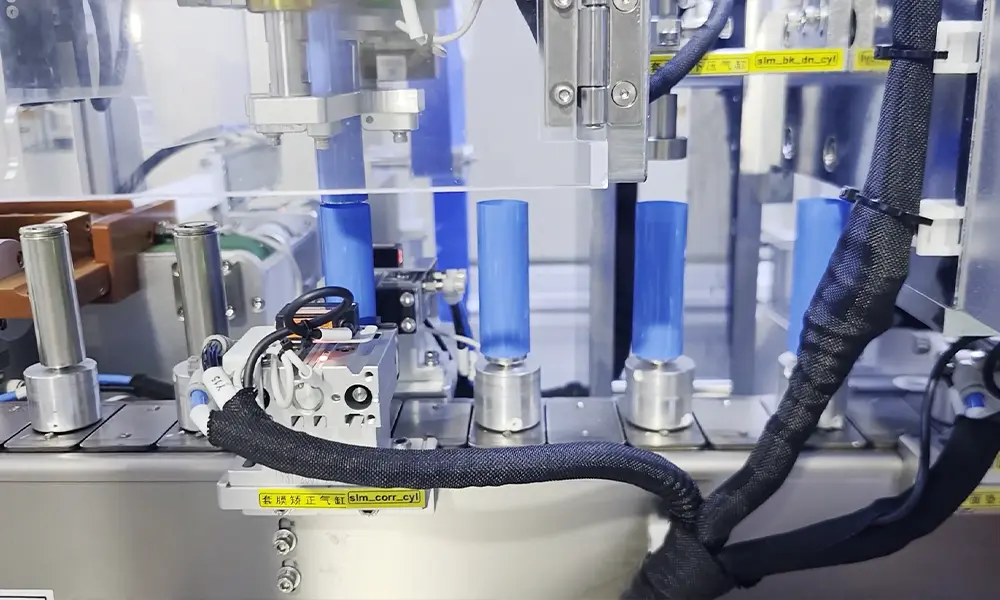
Cellule 21700 en cours de gainage à la station de gainage
3. Poinçonnage, mise en place et contrôle de présence de la pastille
Le ruban isolant est tiré par un moteur pas à pas dans une matrice de poinçonnage pneumatique, et la pastille poinçonnée tombe sur l'extrémité positive de la cellule qui attend en dessous. La bande de déchet est récupérée sur une broche de rebobinage, de sorte que la matrice ne s'étouffe pas avec ses propres déchets. Un capteur vérifie ensuite la présence d'une pastille : une cellule dépourvue de pastille est rejetée à l'index suivant au lieu d'être rétractée, car une pastille manquante ne peut plus être vue une fois que la gaine s'est refermée sur l'épaulement. Les cellules prismatiques empruntent une voie entièrement différente : la machine Prismatic Cell Insulation Film Wrapping Machine enveloppe le boîtier plutôt de gainer un cylindre.
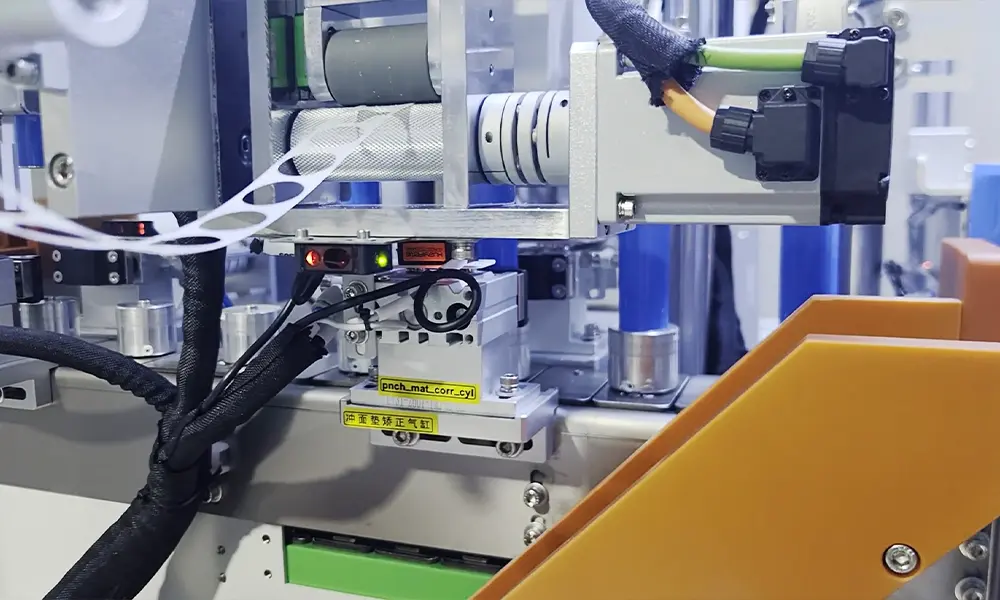
Station de pastille : le disque poinçonné est placé sur l'extrémité positive et contrôlé avant que la cellule ne progresse.
4. Second positionnement avant le tunnel
Avant que la cellule n'entre dans le tunnel, sa position sur le siège magnétique est corrigée afin que l'aimant maintienne la base centrée. Sans cette correction, le film peut atteindre l'aimant pendant la rétraction, et le bord inférieur s'enroule autour du siège au lieu de s'enrouler autour de la cellule : la cellule ressort avec une lèvre inférieure roulée qu'aucun réglage du tunnel ne pourra corriger.
5. Tunnel de rétraction avec rotation de la cellule
Le tunnel distribue de l'air chaud autour de la chambre et maintient la consigne de 0 à 180 °C. Au passage de la chaîne, chaque cellule pivote pour que chaque face de la gaine soit exposée au même air : une cellule immobile se rétracte d'abord sur le côté face à la buse et se froisse de l'autre. Les panneaux extérieurs sont isolés, et la surface que vous pouvez toucher reste en dessous de 50 °C.
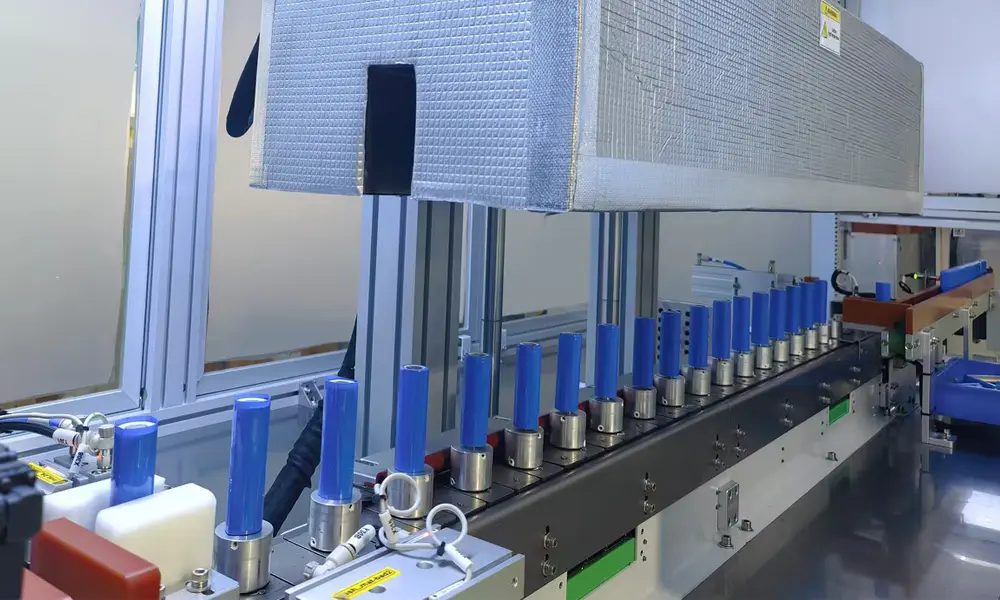
Tunnel de rétraction avec le capot supérieur ouvert pour démonstration ; les cellules tournent pendant que la chaîne les transporte.
Système de contrôle et composants clés
| Article | Marque / spécification | Remarque |
| PLC | Mitsubishi / Panasonic / Keyence | Fixé à la commande |
| Composants pneumatiques | SMC / FESTO | Vérins, distributeurs, FRL |
| IHM | Interface en chinois et en anglais | Langue définie à la commande |
| Châssis et capots | Aluminium et acier inoxydable, ou traités pour la résistance à la corrosion | Carter de protection mécanique complet |
| Coupeur à manchon | Coupeur à anneau rotatif, entraîné par pas à pas, guidé par douille | Précision de coupe ±0,7 mm |
Pour répondre aux exigences de livraison, le fournisseur se réserve le droit de remplacer un composant par une pièce de qualité équivalente, à condition que les performances nominales indiquées dans les tableaux ci-dessus restent inchangées. Veuillez nous indiquer dès la phase de consultation si votre propre politique de qualification ou de pièces de rechange impose une marque, ce qui sera confirmé dans la spécification de la commande.
Caractéristiques techniques clés
- Trois opérations sur une seule chaîne.L'engainage, la pose du patin et le rétreint constituent des stations distinctes sur une même chaîne commandée par un moteur pas à pas, de sorte qu'un élément n'est jamais rééquipé entre elles et que le patin ne peut pas être perdu lors d'un transfert.
- Gaine coupée à une hauteur définie, et non sur une course fixe.Un servo-moteur mesure la longueur et un moteur pas à pas entraîne le couteau circulaire, qui est guidé par une bague afin que la lame reste perpendiculaire au tube ; la précision de coupe spécifiée est de ±0,7 mm.
- Patins découpés en ligne à partir d'un ruban.Le patin est produit sur la machine à partir d'un rouleau plutôt que d'être acheté prédécoupé, et la bande de déchets est réenroulée, ce qui évite d'avoir un bac de patins en vrac risquant de s'épuiser et élimine le besoin de faire correspondre une référence de pièce au format d'un élément.
- Un rebut, et non un contrôle visuel.Un capteur détecte la présence du patin après sa pose et l'élément est rejeté avant le tunnel. C'est toute la différence entre une machine qui pose des patins et une machine capable de prouver qu'elle l'a fait.
- Un second positionnement protège le rabat inférieur.L'élément est recentré sur le support magnétique avant le rétreint, de sorte que le film n'atteint pas l'aimant et ne s'enroule pas autour de celui-ci.
- Rotation à travers le tunnel.Les éléments pivotent au passage de la chaîne, si bien que la gaine est exposée à un flux d'air homogène et se rétracte uniformément ; le rabat supérieur et inférieur spécifié est de 1,5 à 2,5 mm.
- Protégé et sécurisé au toucher.L'ensemble de la machine se trouve derrière un carter de protection mécanique, et les panneaux extérieurs isolés restent sous la barre des 50 °C tandis que le tunnel fonctionne jusqu'à 180 °C.
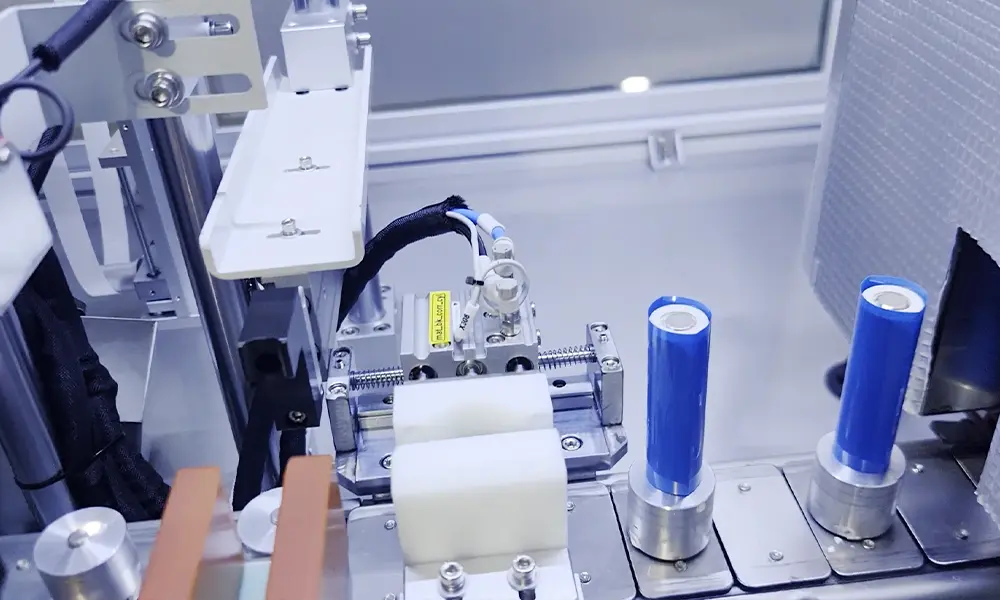
Un élément ayant franchi les stations de gainage et de patin, en route vers le tunnel.
Pourquoi le patin et l'enveloppement déterminent le rendement
L'engainage semble être l'étape la plus simple de l'assemblage des éléments, et c'est pourtant là que naît une part surprenante des défaillances de batteries. Une gaine trop courte de 0,5 mm au niveau de l'épaulement laisse le bord en aluminium exposé à une bande de nickel ; un patin qui a glissé signifie que la borne positive est nue à l'intérieur du bloc ; un rabat inférieur qui s'est enroulé sur l'aimant entraîne un positionnement trop haut de l'élément dans son support. Rien de tout cela n'apparaît lors d'un test électrique en fin de ligne, et tout cela se manifeste par la suite.
C'est l'argument en faveur de la réalisation de ces trois opérations sur une seule chaîne plutôt que sur trois étangs de travail. Chaque transfert entre les dispositifs de fixation est l'occasion pour le patin de se déplacer ou pour la gaine d'être poussée vers le haut du boîtier ; maintenir l'élément sur le même support magnétique du chargeur jusqu'au tunnel élimine complètement ces transferts, au prix d'une machine qui doit être changée dans son ensemble plutôt que station par station.
La station de tampons mérite son propre paragraphe car c'est là que les machines bon marché font des économies. Les tampons prédécoupés sont achetés en sachet et placés à la main ou par une tête de prélèvement et de pose ; un rouleau de ruban adhésif et une matrice de découpe fabriquent le tampon sur le lieu d'utilisation, et comme le poinçon se trouve dans la machine, le capteur de présence peut être placé juste après. Si la matrice se coince ou si le ruban est épuisé, le capteur détecte des cellules nues et l'éjection se déclenche, au lieu que la ligne produise discrètement des cellules sans tampons.
L'enveloppe inférieure est un problème mécanique, et non un problème de tunnel. Le film ramollit avant de se rétracter, donc si la cellule est décentrée sur son siège, le film s'affaisse vers l'aimant et prend la forme de tout ce qu'il touche. Corriger la position avant le tunnel est une action mécanique de deux secondes, et c'est la raison pour laquelle la deuxième station de positionnement existe entre le contrôle du support et le four.
Ce que la machine ne fait pas est tout aussi clair. Deux cellules par minute constituent une cadence de finition pour une ligne qui bobine et assemble à un rythme similaire ; ce n'est pas une conditionneuse à grande vitesse, et une usine ayant besoin de dix cellules par minute recherche une autre catégorie de machine. L'outillage de cette version est conçu pour le format 21700, de sorte qu'un diamètre de boîtier différent relève de la demande de renseignements plutôt que d'un changement de pièce acquis d'avance.
Changement de format, contrôles qualité et sécurité
1. Changement d'une bobine de manchon
Les bobines sont reliées par du ruban adhésif afin de ne pas avoir à réenfiler la ligne à chaque changement : arrêtez-vous au raccord, laissez le raccord passer le massicot et continuez. Conservez la nouvelle bobine dans les limites spécifiées de 420 mm de diamètre extérieur, 33,5 à 34,0 mm de largeur et 0,05 à 0,15 mm d'épaisseur ; un tube plus large ne tiendra pas dans le guide et un tube plus épais modifiera la qualité de coupe sans changer le réglage.
2. Ce qu'il faut vérifier à chaque équipe
Mesurez l'enveloppement sur les cinq premières cellules : haut et bas 1,5 à 2,5 mm, extrémité positive 3 mm avec la tolérance +0,95 / -0,90, extrémité négative 2,5 mm avec ±1 mm. Ensuite, ouvrez une cellule et confirmez que le coussinet est sous le manchon, et non à côté. Enregistrez la consigne du tunnel pour le lot, car le même réglage ne donnera pas le même enveloppement sur une épaisseur de manchon différente.
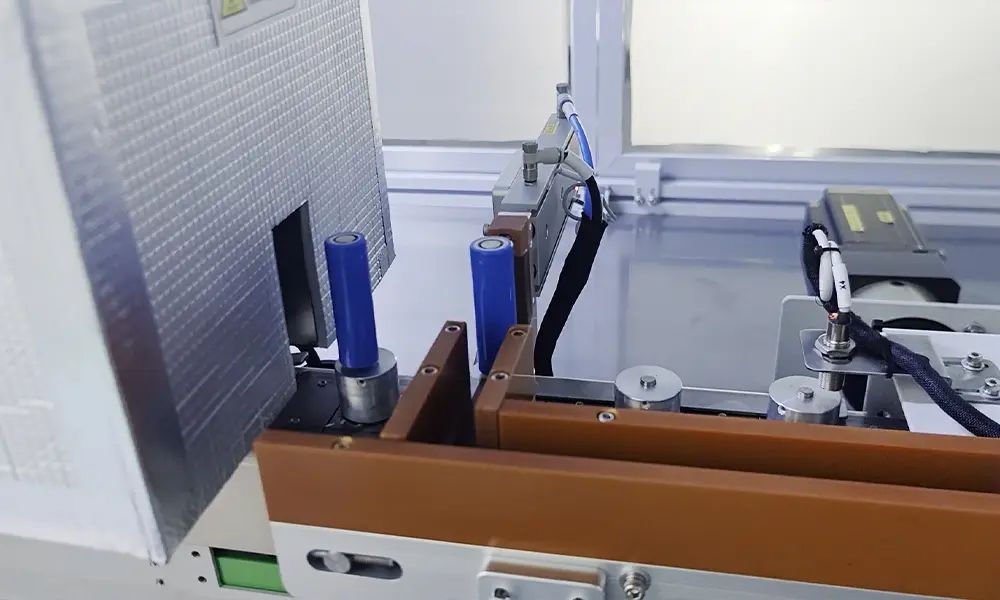
Une cellule sortant tout juste du tunnel : le manchon s'est refermé sur le coussinet et l'enveloppement est réglé.
3. Sécurité et consignation
La machine fonctionne à 7 kW en 220 ou 380 à 400 V triphasé, avec une pression d'air de 6 bar, et le tunnel supporte jusqu'à 180 °C. Isolez l'alimentation et purgez l'air avant d'intervenir dans une station, et ne la faites pas fonctionner sans les panneaux de protection : la protection est mécanique et constitue le seul rempart entre un opérateur et une chaîne en mouvement. Les panneaux extérieurs sont isolés pour rester en deçà de 50 °C, mais l'intérieur du tunnel et la zone de la matrice ne le sont pas.
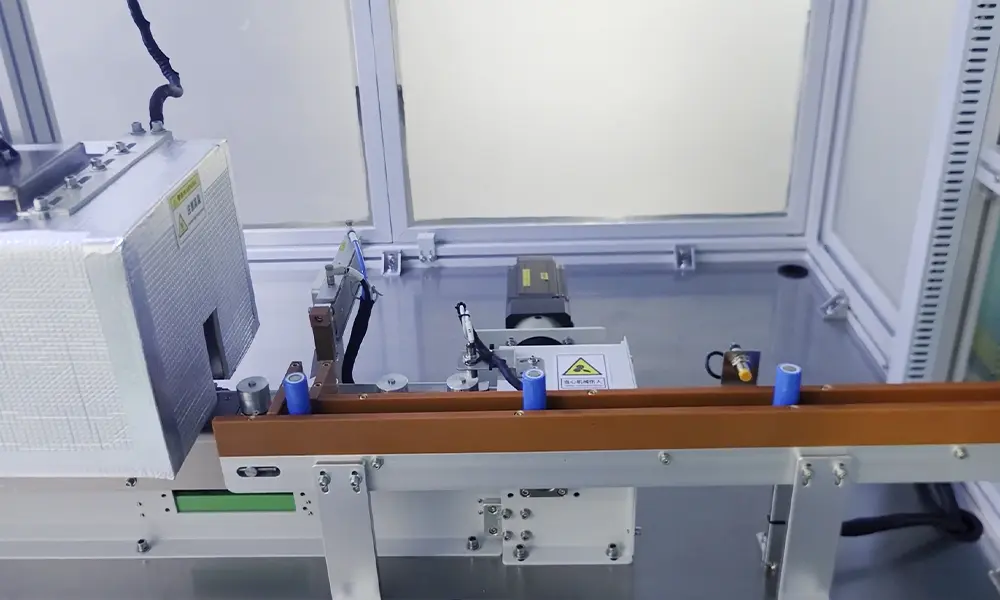
Côté sortie : les cellules finies sont récupérées à la main à l'extrémité de la chaîne.
Certification, brevets et dossier de recherche
1. Marquage CE : ce que le certificat mentionne réellement
Les dossiers CE de 2024 pour cette famille de machines sont M.2024.206.C00042 au titre de la directive basse tension 2014/35/UE et M.2024.206.C00063 au titre de la directive machines 2006/42/CE avec la directive CEM 2014/30/UE, émis par CAC pour un produit décrit comme une machine de rétraction PVC. Leur colonne de modèle indique TOB-RS4015, TOB-AFC-C1, TOB-AFC-C2 et TOB-TMD-A26. Elle mentionne la désignation de famille TOB-AFC-C1, et non le modèle qualifié 21700 TOB-AFC-21700-C1 présenté sur cette page. Si votre importation exige que le certificat corresponde exactement à la plaque signalétique, soit cette dernière doit porter la désignation certifiée, soit le modèle doit être ajouté au dossier, ce qu'il est préférable de régler avant la commande plutôt qu'en douane.
2. Certificats de systèmes de management
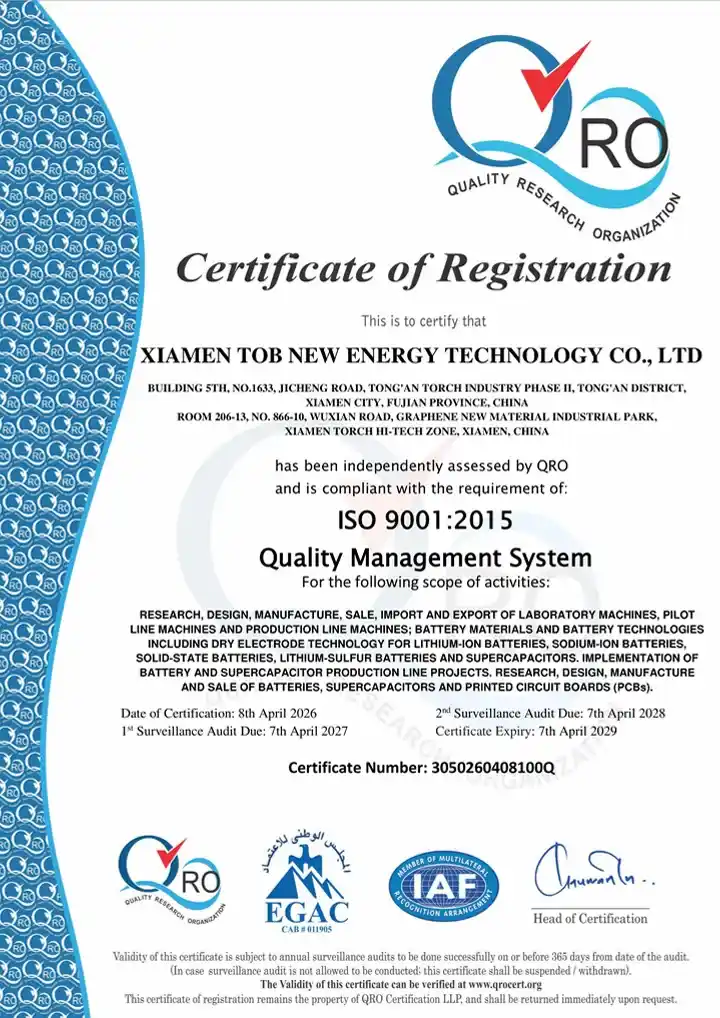
|
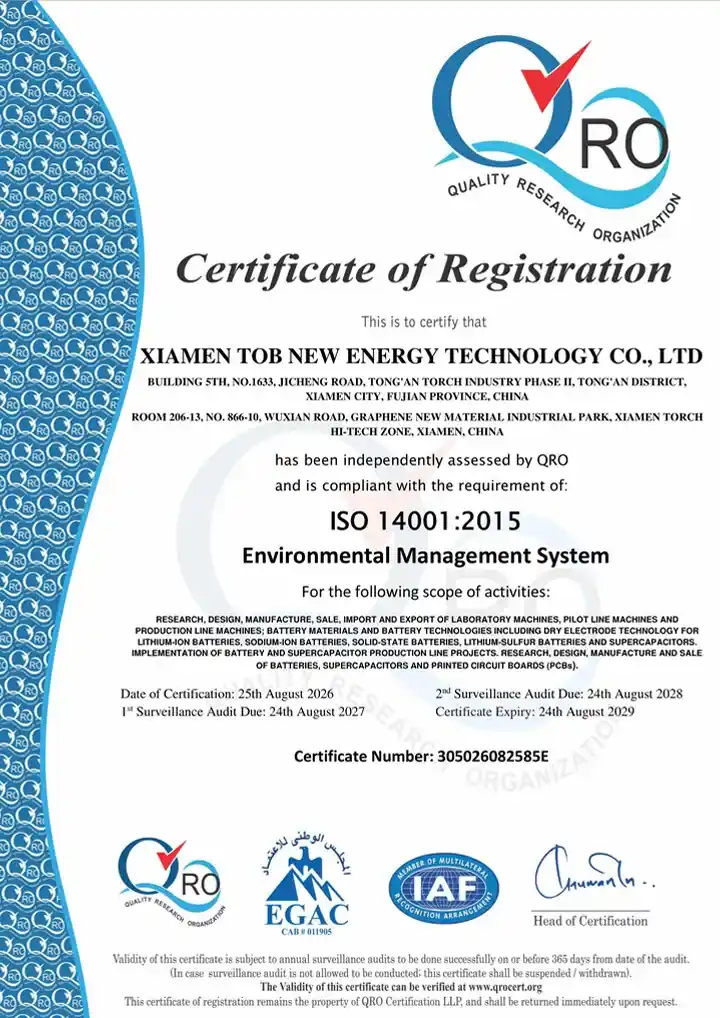
|
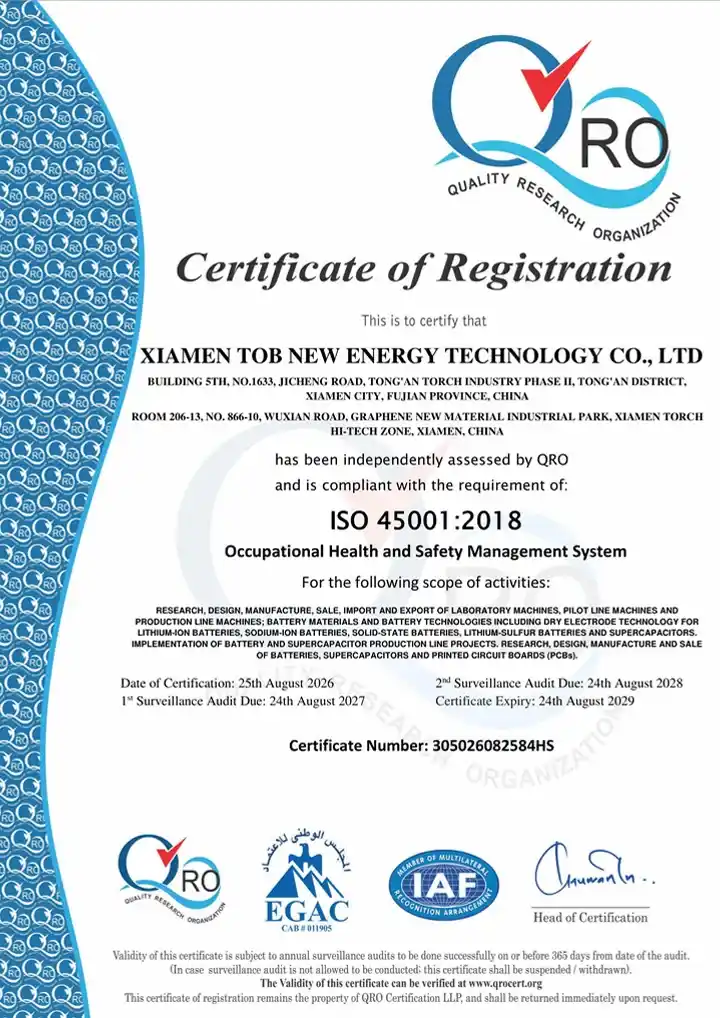
|
| ISO 9001 : 3050260408100Q | ISO 14001 : 305026082585E | ISO 45001 : 305026082584HS |
L'ISO 9001 a été émise le 8 avril 2026 et est valide jusqu'au 7 avril 2029 ; les normes 14001 et 45001 couvrent la même usine. Celles-ci décrivent l'usine et non la machine, et sont par conséquent répertoriées séparément des dossiers CE.
3. Brevets
L'entreprise détient 55 brevets chinois. Aucun d'entre eux ne concerne le filmage de manchons, le poinçonnage de coussinets ou les tunnels de rétraction, de sorte que rien sur cette page ne repose sur une revendication de brevet ; l'ingénierie réside ici dans le mécanisme et la séquence, et non dans une fonction protégée.
4. Dossier académique
Notre index de citations contient 707 dossiers évalués par des pairs sur des équipements de ce type, dont 70 mentionnent un modèle TOB. Aucun des 707 ne mentionne TOB-AFC-21700-C1, et nous n'emprunterons pas de citation à une autre machine pour remplir cet espace.
5. Lignes cylindriques où cette catégorie de machine est utilisée
- TOB livre une ligne de production de cellules cylindriques sans languette 32140 avec boîtiers en acier inoxydable en Europe : une ligne de cellules cylindriques où le manchonnage et la rétraction clôturent l'assemblage.
- projet de ligne de laboratoire de supercondensateurs cylindriques en Europe : une construction cylindrique plus petite où la même étape de finition apparaît à l'échelle du laboratoire.
Aucune page de projet ne spécifie TOB-AFC-21700-C1 ; ils sont présentés comme le type de ligne cylindrique dans lequel cette machine est achetée, et non comme des références pour ce modèle.
FAQ technique
Peut-on y utiliser des gaines en PET ainsi qu'en PVC ?
Oui. La machine est conçue pour les gaines thermorétractables en PET ou en PVC, et le tunnel est réglable de 0 à 180 °C, ce qui correspond à la plage nécessaire pour s'adapter à la courbe de rétraction de l'un ou l'autre matériau. Dites-nous lequel vous utiliserez afin que les réglages du tunnel soient configurés lors de la mise en service plutôt que devinés.
Le rendement est-il de 2 cellules par minute ou de 900 cellules par jour ?
Il s'agit du même rythme exprimé de deux manières différentes : 2 cellules par minute sur un quart de travail de 7,5 heures font 900 cellules. Ce qui fait varier le chiffre journalier, c'est le temps de bon fonctionnement et non le cycle de la machine, c'est pourquoi le taux de disponibilité de 95 % est indiqué séparément des 2 cellules par minute.
Pose-t-il le coussinet d'isolation, ou gaine-t-il seulement la cellule ?
Il détache la pastille du ruban et la place sur l'extrémité positive, puis vérifie sa présence avant que la cellule n'atteigne le tunnel. Une cellule sans pastille est rejetée, ce qui est l'aspect le plus important par rapport à la pose elle-même.
Quelle housse dois-je acheter ?
Une bobine d'un diamètre extérieur d'au plus 420 mm, d'une largeur à plat de 33,5 à 34,0 mm et d'une épaisseur de 0,05 à 0,15 mm. Ce sont les valeurs pour lesquelles le dérouleur, le guide et le couteau sont réglés ; un tube situé en dehors de la plage de largeur ne suivra pas une trajectoire droite dans le massicot annulaire.
Est-ce que le certificat CE mentionne le nom TOB-AFC-21700-C1 ?
Il indique TOB-AFC-C1 et TOB-AFC-C2 sur les mêmes fichiers, ce qui correspond à la désignation de la famille sans le qualificatif 21700. Si vos douanes ou votre client exigent un certificat dont la colonne de modèle correspond caractère par caractère à la plaque signalétique, mentionnez-le lors de la demande afin que la plaque signalétique et le fichier soient alignés avant l'expédition.
La même machine peut-elle insérer une gaine pour une taille de cellule différente ?
L'outillage de cette construction est conçu pour le format 21700, et la largeur de la gaine dans les spécifications y est adaptée. Les autres formats doivent être discutés plutôt qu'supposés : envoyez le diamètre et la longueur du boîtier et nous vous dirons s'il s'agit d'une pièce de rechange ou d'une construction différente.
Envoyez le format de la cellule, le matériau du fourreau et les dimensions de l'enveloppe à partir du dessin de votre bloc, et nous confirmerons le poste de gainage, la matrice du coussin et les réglages du tunnel.
E-mail : tob.amy@tobmachine.com | Téléphone mobile : +86-18120715609
Revu par : Pinery Gong, Assemblage de batteries et processus de rendement | Dernière mise à jour : 2026-11-18
si vous êtes intéressé par nos produits et souhaitez en savoir plus, laissez un message ici, nous vous répondrons dans les plus brefs délais.


 abonnez-vous