Chinese
 English
 Deutsch
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- Accueil
- >
Catégories
Produits chauds
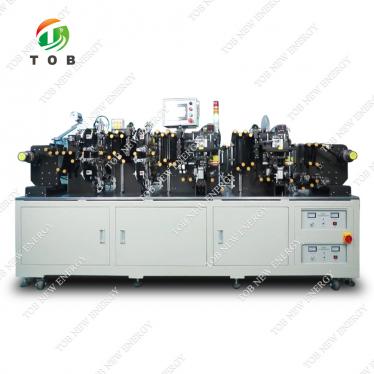
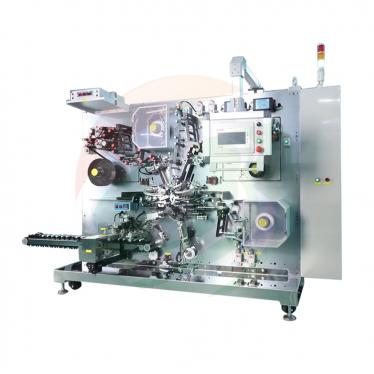
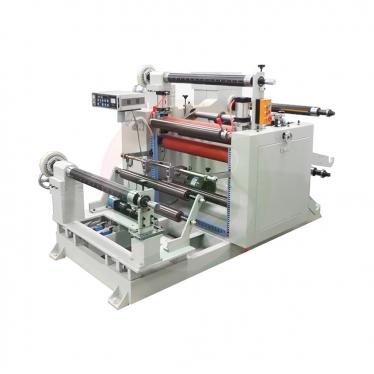
CN215430810U - Presse à rouleaux pour électrodes de batterie au lithium
Sep 10,2026Deux étapes de pressage contrôlées séparément, un chauffage en ligne avant la dernière pression et une capture magnétique continue des débris : le brevet de calandrage à la base des presses à rouleaux TOB.
Spécifications complètes et dessins :CN215430810U sur Google Patents
Le calandrage est l'étape cruciale pour la qualité des électrodes. Une pression trop légère laisse le revêtement poreux, avec un contact interparticulaire insuffisant. À l'inverse, une pression trop forte détruit la capacité que vous venez de déposer. Le brevet explique clairement le mécanisme : une densité de compactage excessive force les particules de matériau actif à se comprimer trop fortement.La polarisation augmente, la tension de fonctionnement diminue et la cellule offre une capacité inférieure à celle annoncée pour le poids du revêtement..
Entre ces deux modes de défaillance, il existe une marge de sécurité étroite, et une presse appliquant une pression fixe à un point de pincement fixe ne peut s'y maintenir de manière fiable. Le brevet CN215430810U, déposé le 1er septembre 2021, divise le compactage en deux étapes contrôlées indépendamment, ajoute de la chaleur avant le dernier point de pincement et, fait inhabituel, se nettoie automatiquement en cours de fonctionnement.
Informations sur les brevets
| Numéro de publication | CN215430810U |
| Titre (original) | 一种锂电池极片辊压机 (Presse à rouleaux d'électrodes à batterie au lithium) |
| Inventeurs | Huang Zhengyao (Dany Huang);Tobey Chen |
| cessionnaire actuel | XIAMEN TOB NEW ENERGY TECHNOLOGY Co., Ltd.- l'entité enregistrée de TOB NEW ENERGY |
| Date de dépôt | 1er septembre 2021 |
| Type de document | Modèle d'utilité (code de type U) |
| Statut juridique | Actif |
| Expiration prévue | 1er septembre 2031 |
| Citations en avant | Cité par 2 brevets ultérieurs |
| Dessins | 5 chiffres |
Le problème de production que ce brevet résout
Le cahier des charges identifie trois défaillances distinctes des presses à rouleaux alors en service.
Un compactage excessif détruit la capacité.Lorsque la densité de compactage est excessive, les particules de matériau actif sont comprimées et se touchent de manière excessive. La polarisation augmente, la tension de service sous charge diminue et la capacité utile chute en dessous de ce que le poids du revêtement devrait fournir. Ce défaut est invisible à la sortie de la presse et n'apparaît qu'au moment du contrôle de capacité, une fois qu'un rouleau entier a été traité.
Les variations de tension entraînent des variations d'épaisseur.Le brevet indique que les performances en tension et l'effet de laminage à chaud de l'électrode sont« L'un des deux facteurs d'influence importants. »Les différentes tensions de la bande modifient la plasticité du matériau de l'électrode, et cette modification se répercute directement sur l'épaisseur à la sortie du point de pincement. Une presse à pression fixe ne dispose d'aucun mécanisme de compensation.
Le nettoyage nécessite l'arrêt de la machine.Pendant la production, des fragments de métal et des poussières de revêtement s'accumulent sur les faces des rouleaux. Sur une presse conventionnelle, la seule solution est d'arrêter la ligne. Sur une chaîne de production, c'est cet arrêt, et non le nettoyage lui-même, qui représente le véritable coût.
L'approche principale : séparer les deux tâches que la planification du calendrier doit accomplir
On demande à une seule pince d'accomplir simultanément deux tâches incompatibles : consolider un revêtement friable en une couche dense et maintenir une épaisseur finale précise. Ces deux opérations requièrent des pressions différentes.
CN215430810U les sépare. Le web transmet unétape de pression légèred'abord, puis unétape de pressage intenseChaque pièce est montée sur son propre vérin de levage. La consolidation a lieu lors de la première passe ; la dimension finale est définie lors de la seconde. Du fait de l’indépendance des deux vérins, l’opérateur règle deux jeux distincts plutôt qu’une seule valeur de compromis – comme l’indique le brevet.« Grâce à la disposition du vérin de levage à basse pression et du vérin de levage à haute pression, il est possible d'obtenir différentes épaisseurs d'extrusion. »
De la chaleur est ajoutée entre les étapes pour la même raison. Le chauffage de l'électrode accroît la plasticité du matériau, permettant ainsi d'atteindre la densité cible sous une pression mécanique plus faible – ce qui explique précisément les dommages dus au surcompactage décrits précédemment. La presse atteint la densité par la température et non par la force.
Spécifications structurelles
Train à rouleaux, en commande web
| Position | Composant | Fonction |
|---|---|---|
| 1 | Rouleau de pression supérieur léger | Consolidation de première étape |
| 2 | Rouleau de pression léger inférieur | S'oppose à l'étape 1, montée sur un cadre de levage |
| 3 | Rouleau de dessin | Transport Web |
| 4 | Rouleau anti-stress | Conditionnement de la tension |
| 5 | Rouleau chauffant | Augmente la plasticité du matériau avant la pince finale |
| 6 | Rouleau de pression supérieur lourd | réglage de l'épaisseur finale |
| 7 | Rouleau de pression inférieur lourd | S'oppose à l'étage 2, monté sur un cadre de levage |
mécanismes de levage indépendants
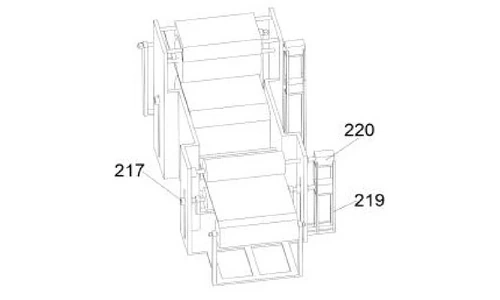
Le rouleau inférieur à pression légère est soudé à uncadre de levage à pression légère, entraîné par la tige d'extension d'unvérin de levage à pression légèreLe rouleau inférieur à forte pression possède son propre système.cadre de levage à pression lourdeetvérin de levage à forte pressionDeux actionneurs distincts permettent de régler et de maintenir les deux écarts indépendamment. Aucun étage ne contraint l'autre.
Déplacement guidé par rouleaux
Gauche et droiterainures de guidagedans la structure intermédiaire s'engagerdes poulies montées de chaque côté de chaque rouleau de pressageLes rainures limitent le déplacement vertical à un seul axe tandis que les poulies réduisent le frottement de glissement, de sorte qu'une modification d'écart commandée produit systématiquement la même modification d'écart réelle, au lieu de se bloquer et de dépasser la valeur cible.
Rouleau chauffant en ligne
UNcavité chauffanteÀ l'intérieur du rouleau chauffant métallique se trouve un élément intégrétuyau de chauffageRaccordé à une alimentation externe, le chauffage est appliqué directement à la bande dans le train de rouleaux, et non dans un four séparé.
Capture continue des débris magnétiques
Unélectro-aimantest monté sur un cadre transversalau-dessus du rouleau de pression supérieur lourdIl adsorbe en continu les fragments métalliques résiduels et la poussière pendant la production.
Ce positionnement est intentionnel. Le rouleau supérieur, plus lourd, se trouve au dernier point de passage de l'électrode ; ainsi, toute particule ferreuse non éliminée avant ce point est pressée contre l'électrode finie, où elle risque de provoquer un court-circuit interne dans la cellule assemblée, et non de constituer une simple marque esthétique.
Conduire
LeLe châssis moteur supporte quatre moteurs., conduisant le train de rouleaux compresseurs.
Prestations réclamées
| Avantage | Mécanisme responsable |
|---|---|
| Deux épaisseurs de compactage sélectionnables sans changement | Vérins de levage indépendants à basse et haute pression |
| La densité cible est atteinte à une pression mécanique plus faible. | Rouleau chauffant en ligne augmentant la plasticité du matériau |
| Débris métalliques éliminés pendant la production, aucun arrêt de ligne | Électroaimant au-dessus du rouleau de pression supérieur lourd |
| Réglage précis et reproductible de l'écartement, réduction des frottements et du blocage | Rainures de guidage adaptées aux poulies à rouleaux |
| Compensation des variations d'épaisseur dues à la tension | Rouleau de contrainte plus contrôle de pression indépendant à deux étages |
Comparaison avec les presses à rouleaux à pression unique
Le cahier des charges identifie trois défauts des presses à rouleaux alors utilisées : l’impossibilité de régler la densité en production, l’accumulation de débris métalliques sur les rouleaux et les variations de tension affectant l’épaisseur finale. Ce brevet apporte une solution à chacun de ces problèmes au sein d’une seule et même machine.
| Dimension | Approche conventionnelle | Ce modèle de brevet |
|---|---|---|
| Étapes de compactage | Une étape de pressage fixe par passage | Vérins de levage indépendants à basse et haute pression, sélectionnables sans changement |
| Contrôle de la densité | Pression mécanique plus élevée pour atteindre la densité cible | Le rouleau chauffant en ligne augmente la plasticité du matériau avant la pression finale. |
| Gestion des débris | Retiré uniquement lorsque la presse est arrêtée | Un électroaimant situé au-dessus du rouleau supérieur lourd capture en continu les débris pendant la production. |
Où cette technologie est utilisée aujourd'hui
Ce brevet couvre l'architecture mécanique des presses à rouleaux de production de TOB. Le principe en deux étapes qu'il protège — consolidation d'abord, dimensionnement ensuite, avec traitement thermique intermédiaire — est celui qui permet à notre équipement de calandrage de maintenir l'épaisseur des électrodes sur toute la longueur d'un rouleau de production.
- Machine de laminage d'électrodes de haute précision pour batterie sans tablette 4680- le principe de compactage en deux étapes appliqué à la production de cellules de tables
- Presse à chaud à rouleaux hydrauliques continus pour batteries au lithium- chauffage en ligne avant la dernière pression sur une ligne continue
- Calandre à chauffage hydraulique pour électrodes de batterie- Pressage hydraulique à rouleaux chauffants pour le calandrage d'électrodes
- Préparation des électrodes- la ligne de mélange, d'enrobage et de calandrage dans laquelle se trouve cette presse
Demandes de renseignements concernant l'équipement connexe :demander un devis
Dessins de brevets
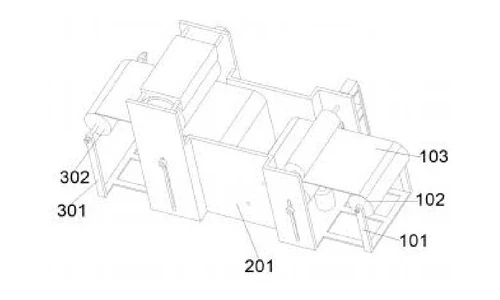
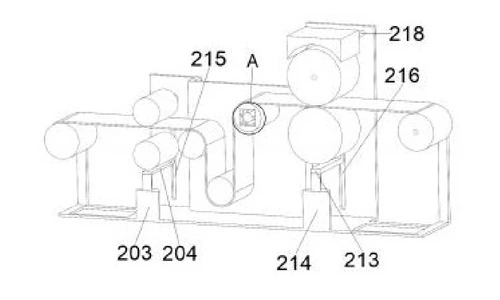
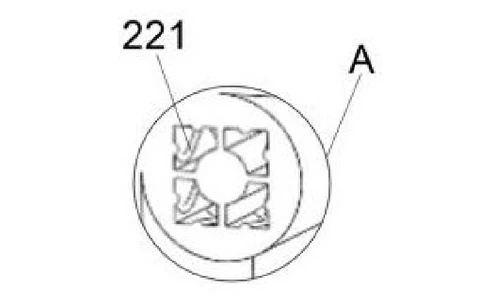
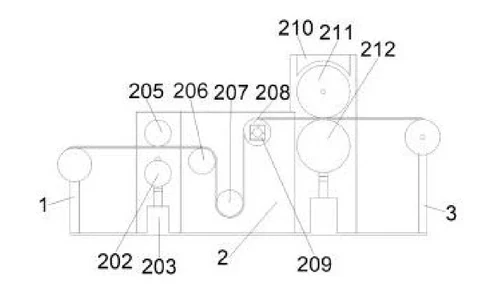
Foire aux questions
Que couvre le brevet CN215430810U ?
Il décrit une presse à rouleaux pour électrodes de batterie au lithium avec deux étapes de pressage contrôlées indépendamment - une paire de rouleaux à faible pression et une paire de rouleaux à forte pression, chacune entraînée par son propre vérin de levage - ainsi qu'un rouleau chauffant en ligne et un électroaimant qui capture les débris métalliques pendant le fonctionnement.
Pourquoi utiliser deux étapes de pressage au lieu d'une seule ?
Une seule opération de pressage doit à la fois consolider le revêtement non adhérent et définir l'épaisseur finale ; ces deux opérations requièrent des pressions différentes. Atteindre la densité de compactage finale en une seule passe entraîne un contact excessif entre les particules de matériau actif, ce qui augmente la polarisation et réduit la capacité utile. Deux étapes indépendantes permettent de consolider l'électrode dans un premier temps, puis de la dimensionner dans un second temps.
Pourquoi la presse chauffe-t-elle l'électrode avant la dernière pression ?
Le chauffage de l'électrode accroît la plasticité du matériau de revêtement, permettant ainsi d'atteindre la densité de compactage cible sous une pression mécanique moindre. La chaleur se substitue à la force, évitant ainsi le surcompactage qui nuit à la capacité de production.
Comment la presse parvient-elle à éliminer les débris métalliques sans s'arrêter ?
Un électroaimant monté sur un châssis transversal au-dessus du lourd rouleau de pressage supérieur absorbe en continu les fragments de métal et la poussière pendant le fonctionnement de la ligne. Les presses conventionnelles doivent être arrêtées pour le nettoyage, ce qui, selon le cahier des charges, représente une perte d'efficacité importante.
Pourquoi la contamination métallique est-elle plus importante que la poussière ?
Une particule ferreuse insérée dans une électrode au niveau de la dernière soudure peut provoquer un court-circuit interne dans la cellule finie. Il s'agit d'un défaut de sécurité et non d'un simple défaut de surface ; c'est pourquoi la conception utilise un aimant plutôt que de se fier uniquement à l'aspiration.
Le brevet CN215430810U est-il toujours en vigueur ?
Oui. Elle est active, déposée le 1er septembre 2021 avec une expiration prévue le 1er septembre 2031, et a été citée par 2 brevets ultérieurs.
Spécifications complètes et dessins :CN215430810U sur Google Patents
 abonnez-vous