Chinese
 English
 Deutsch
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- Accueil
- >
- machine d'assemblage de cellules de coque en aluminium
- >
- Machine d'alimentation des cellules prismatiques
- >
- Machine manuelle d'insertion de boîtier de cellule prismatique
Catégories
Produits chauds
Loading...
Machine manuelle d'insertion de boîtier de cellule prismatique
Marque:
TOB NEW ENERGYarticle no.:
TOB-MFA-200ordre (moq):
1Paiement:
L/C,T/Torigine du produit:
Chinaport d'expédition:
XIAMEN
Machine manuelle d'insertion de cellules prismatiques dans leur boîtier
Présentation du produit et applications idéales
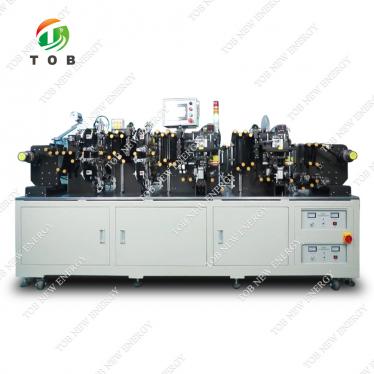
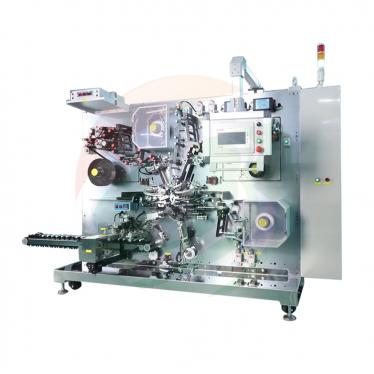
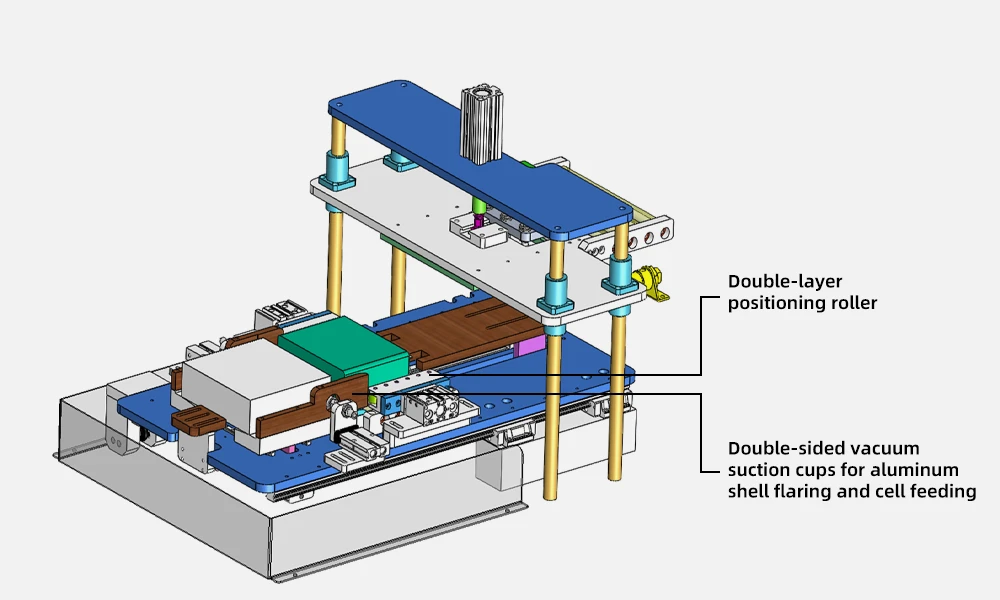
La TOB-MFA-200 est une machine d'insertion manuelle de boîtiers pour cellules de batterie prismatiques. La machine aide l'opérateur à insérer l'empilement d'électrodes (l'assemblage empilé ou enroulé cathode-séparateur-anode) dans le boîtier prismatique en aluminium selon une orientation horizontale — l'étape communément appelée dans l'industrie des batteries « insertion en boîtier ». La conception combine une alimentation manuelle avec un positionnement de précision et un mécanisme motorisé d'insertion et de transfert, garantissant que le boîtier en aluminium n'est ni endommagé ni rayé pendant le processus et que l'empilement d'électrodes est inséré proprement et complètement.
La TOB-MFA-200 fonctionne avec une vitesse de production ≥ 3–5 ppm (selon la compétence de l'opérateur), un taux de réussite ≥ 99,95 % (se référant uniquement aux rebuts de produits causés par des raisons liées à l'équipement) et un taux d'échec ≤ 2 %. Elle est compatible avec les cellules prismatiques ayant une plage d'épaisseur de 30–60 mm, une plage de largeur de 50–180 mm et une plage de hauteur de 100–200 mm. Dans cette plage de compatibilité, la compatibilité des cellules est obtenue en ajustant l'outillage.
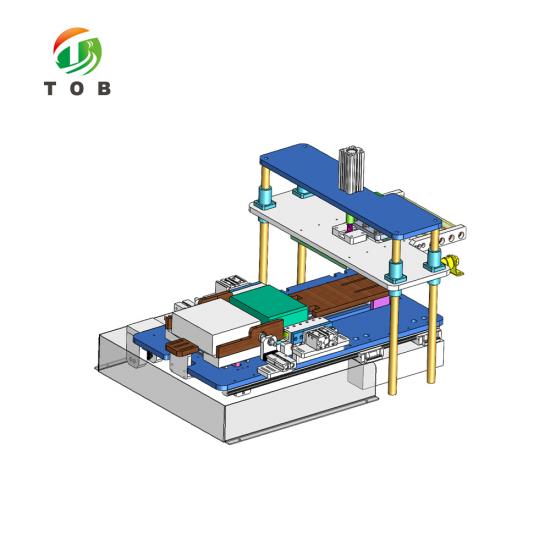
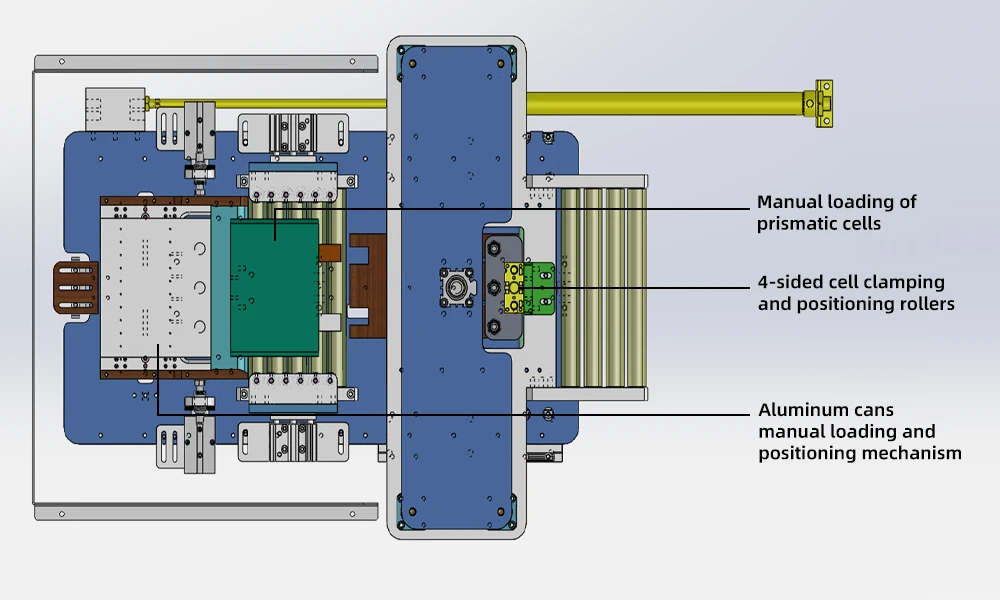
La machine est construite autour d'un mécanisme d'alimentation (placement manuel des boîtiers en aluminium et des empilements d'électrodes, avec positionnement à tous les emplacements de placement), et d'un mécanisme d'insertion et de transfert de boîtier qui utilise des rouleaux en polyuréthane souple pour le maintien et le positionnement de l'empilement, un module linéaire pour le positionnement et le transfert du boîtier en aluminium (avec des données de déplacement réglables via l'écran tactile), un mécanisme d'aspiration qui élargit l'ouverture du boîtier avant l'insertion, et une poignée de pressage de boîtier qui permet à l'opérateur de terminer l'insertion manuellement si l'empilement n'est pas entièrement inséré.
Idéal pour :
- Les lignes de production de cellules prismatiques à boîtier en aluminium où l'empilement d'électrodes doit être inséré dans le boîtier avant le scellage du couvercle supérieur et le remplissage d'électrolyte.
- Les lignes pilotes et les installations de production en petits lots qui ont besoin d'un poste d'insertion de boîtier manuel et flexible pouvant être rapidement adapté entre différentes tailles de cellules.
- Les laboratoires de R&D assemblant des prototypes de cellules prismatiques, où un processus d'insertion semi-manuel offre le contrôle nécessaire à l'opérateur pour protéger les empilements d'électrodes fragiles.
- Les fabricants de cellules qui exigent une insertion de boîtier cohérente et sans rayures avec des taux de réussite élevés.
Où l'insertion en boîtier s'inscrit-elle dans l'assemblage des cellules prismatiques
Dans la fabrication d'une cellule lithium-ion prismatique à boîtier en aluminium, l'insertion en boîtier se produit après la préparation de l'empilement d'électrodes et avant le soudage du couvercle supérieur et le remplissage de l'électrolyte. La séquence du processus est :
- Préparation de l'empilement d'électrodes : Les feuilles de cathode, de séparateur et d'anode sont empilées ou enroulées pour former l'assemblage d'électrodes, et les languettes sont fixées.
- Insertion en boîtier (le rôle de la TOB-MFA-200) : L'empilement d'électrodes est inséré horizontalement dans le boîtier en aluminium. Cette étape doit être effectuée avec précaution pour éviter de rayer l'intérieur du boîtier, d'endommager l'empilement d'électrodes ou de désaligner les languettes.
- Soudage des languettes : Les languettes de la cellule sont connectées aux bornes du couvercle supérieur ou aux collecteurs de courant internes.
- Scellage du couvercle supérieur : Le couvercle supérieur est soudé au laser sur le boîtier pour créer un joint hermétique.
- Remplissage d'électrolyte et scellage final : L'électrolyte est introduit par l'orifice de remplissage, et l'orifice est scellé.
L'étape d'insertion en boîtier est critique pour la qualité car le boîtier en aluminium a des parois minces qui peuvent être bosselées ou rayées, et l'empilement d'électrodes est fragile. La TOB-MFA-200 répond à ces exigences grâce à des rouleaux de positionnement d'empilement en polyuréthane souple, un mécanisme d'aspiration qui élargit l'ouverture du boîtier pour faciliter l'insertion, et une poignée de pressage de boîtier manuelle comme solution de secours pour terminer l'insertion si le mécanisme automatique ne place pas complètement l'empilement.
Spécifications techniques
Les tableaux suivants contiennent les spécifications telles qu'elles sont fournies pour la TOB-MFA-200.
Paramètres de l'équipement
| N° | Article | Paramètre | Remarque |
| 1 | Vitesse de production | ≥ 3–5 ppm | Cela dépend de la compétence du personnel |
| 2 | Dimension extérieure | L1500 × W1500 × H1850 mm | Sous réserve de la conception réelle |
| 3 | Plage de cellules de batterie compatibles | É : 30–60 mm ; L : 50–180 mm ; H : 100–200 mm | Exigence : Dans la plage de compatibilité, la compatibilité des cellules de batterie peut être obtenue en ajustant l'outillage |
| 4 | Taux de défaillance | ≤ 2 % | Taux de défaillance = MTTR/(MTBF+MTTR) |
| 5 | Taux de réussite | ≥ 99,95 % | Cela fait uniquement référence à la mise au rebut de produits causée par des raisons liées à l'équipement |
Exigences techniques pour chaque pièce
| Pièce | Exigence technique |
| Mécanisme d'alimentation |
1. Le mode d'alimentation manuel est adopté, avec des boîtiers en aluminium et des empilements d'électrodes placés manuellement. 2. Il existe des mécanismes de positionnement à tous les emplacements où les cellules à boîtier en aluminium sont placées. 3. Pendant le fonctionnement, le boîtier en aluminium ne doit pas être endommagé ou rayé. |
| Mécanisme d'insertion et de transfert de boîtier |
1. Les rouleaux de positionnement d'empilement utilisent des rouleaux en polyuréthane souple pour maintenir et positionner l'empilement d'électrodes. 2. Le mécanisme de positionnement et de transfert du boîtier en aluminium utilise un module linéaire pour déplacer et ajuster la position, avec des données de course réglables via l'écran tactile. 3. Avant l'insertion de l'empilement, un mécanisme d'aspiration élargit l'ouverture du boîtier en aluminium pour faciliter l'insertion. 4. Si l'empilement n'est pas entièrement inséré, il peut être poussé manuellement à l'aide d'une poignée de pression de boîtier pour terminer l'insertion. |
Liste des marques de composants
| N° | Article | Marque |
| 1 | Vérin | AirTac |
| 2 | Électrovanne | AirTac |
| 3 | Guidage linéaire | TSC / AirTac |
| 4 | Relais | OMRON |
| 5 | Automate programmable (API) | Panasonic |
| 6 | Écran tactile | Weinview |
| 7 | Commutateur | MeanWell |
Remarque : Nous nous réservons le droit de modifier les marques des produits sans préavis, à condition que toutes les spécifications, la qualité et les performances restent inchangées.
Caractéristiques techniques clés du TOB-MFA-200
-
Alimentation manuelle avec positionnement de précision pour l'insertion dans le boîtier
La machine adopte un mode d'alimentation manuel dans lequel l'opérateur place le boîtier en aluminium et l'empilement d'électrodes dans les positions désignées. Des mécanismes de positionnement à tous les emplacements de placement garantissent que les composants sont correctement alignés avant l'étape d'insertion dans le boîtier, protégeant ainsi le boîtier et l'empilement contre les dommages dus à un mauvais alignement. -
Rouleaux de positionnement d'empilement en polyuréthane souple
Les rouleaux de positionnement sont fabriqués en polyuréthane souple, assurant un maintien et un positionnement doux et non dommageables de l'empilement d'électrodes pendant le processus d'insertion. Le matériau souple évite les rayures et les bosses sur le boîtier en aluminium, une exigence clé pour maintenir l'intégrité du boîtier et la qualité finale de la cellule. -
Positionnement du boîtier par module linéaire avec réglage par écran tactile
Le mécanisme de positionnement et de transfert du boîtier en aluminium utilise un module linéaire pour déplacer et ajuster la position du boîtier. Les données de déplacement sont réglables via l'écran tactile, permettant à l'opérateur d'affiner la trajectoire d'insertion pour différentes tailles de cellules dans la plage de compatibilité. -
Ouverture du boîtier assistée par aspiration
Avant l'insertion de l'empilement, un mécanisme d'aspiration élargit l'ouverture du boîtier en aluminium. Cela ouvre l'embouchure du boîtier pour faciliter l'entrée propre de l'empilement d'électrodes, réduisant ainsi le risque de rayer l'intérieur du boîtier ou d'accrocher les bords des électrodes pendant l'insertion. -
Poignée de pressage manuelle du boîtier de secours
Si l'empilement n'est pas entièrement inséré par le mécanisme automatique, l'opérateur peut terminer l'insertion manuellement à l'aide d'une poignée de pressage du boîtier. Cette solution de secours garantit qu'aucun empilement partiellement inséré n'est perdu et offre à l'opérateur un contrôle pour les géométries d'empilement délicates ou inhabituelles. -
Large plage de compatibilité des cellules
La machine est compatible avec des cellules prismatiques d'une épaisseur comprise entre 30 et 60 mm, d'une largeur de 50 à 180 mm et d'une hauteur de 100 à 200 mm. Dans cette plage, la compatibilité des cellules est obtenue en ajustant l'outillage, offrant une flexibilité pour différents formats de cellules sans nécessiter une machine dédiée pour chaque taille. -
Taux de réussite élevé et faible taux de défaillance
Le taux de réussite spécifié de ≥ 99,95 % (rebuts causés par l'équipement uniquement) et le taux de défaillance de ≤ 2 % démontrent la fiabilité du processus d'insertion dans le boîtier. La vitesse de production de ≥ 3–5 ppm est adaptée aux environnements de production pilote et de petite série.
Résumé des exigences générales de l'équipement
Le TOB-MFA-200 est conçu et fabriqué conformément aux exigences complètes de l'équipement couvrant la sécurité électrique, la santé au travail, le contrôle de la poussière et les principes TECSA de l'équipement. Les points clés incluent :
- Sécurité électrique : Disjoncteur pneumatique à l'entrée d'alimentation ; circuits de commande basse tension avec câblage normalisé ; verrouillage matériel par contact (le verrouillage logiciel seul n'est pas acceptable) ; protection contre les surcharges, les courts-circuits, les surtensions, les dépassements de course et les interférences homme-machine.
- Isolation et protection du produit :Conception non métallique pour les surfaces de transport, les tables de travail et les surfaces de positionnement des empilements ; matériaux en cuivre, nickel, zinc et cadmium strictement interdits sur les pièces qui entrent directement ou indirectement en contact avec les produits ; pas de frottement sec par glissement entre les produits et l'équipement.
- Protection de sécurité : Verrouillages de porte et rideaux de lumière de sécurité (pas de micro-interrupteurs) ; boutons d'arrêt d'urgence avec protection contre les contacts accidentels ; protections entourant entièrement les pièces mobiles ; coins arrondis sur toutes les surfaces en contact avec le produit.
- Contrôle de la poussière : Frottement métal sur métal interdit dans les pièces mobiles ; matériaux en laiton, nickel et zinc évités ; prévention de la chute de poussière le long des trajectoires de mouvement du produit ; chemins de câbles au-dessus des cellules utilisant des chaînes porte-câbles sans poussière ; traitement antirouille sur tous les composants métalliques.
- Apparence : Couleur d'apparence personnalisable ; tuyaux d'air comprimé noirs, lignes de vide transparentes ; marquages de sens d'écoulement sur la tuyauterie secondaire ; panneaux de sécurité bien visibles aux sources de danger.
- Santé au travail : Bruit de l'équipement
Ces exigences générales sont mises en œuvre conformément aux normes d'équipement TOB NEW ENERGY et peuvent être adaptées en fonction des fonctions de l'équipement et des exigences spécifiques de l'acheteur.
Recommandations d'utilisation pratique
- Chargement du boîtier et de l'empilement : Placez le boîtier en aluminium et l'empilement d'électrodes dans leurs positions de chargement désignées, guidés par les mécanismes de positionnement. Vérifiez que le boîtier est propre et exempt de bavures ou de déformation avant le chargement.
- Ajustement de l'outillage pour la taille de la cellule : Lors du passage à une taille de cellule différente dans la plage de compatibilité (T30–60, W50–180, H100–200 mm), ajustez l'outillage de positionnement et d'insertion pour l'adapter aux nouvelles dimensions. Réglez les données de course du module linéaire sur l'écran tactile pour le nouveau format de cellule.
- Opération d'insertion : Lancez la séquence d'insertion du boîtier. Le mécanisme de ventouse agrandit l'ouverture du boîtier, et le module linéaire fait avancer le boîtier sur l'empilement d'électrodes. Si l'empilement n'est pas entièrement inséré, utilisez la poignée de pression du boîtier pour terminer l'insertion manuellement.
- Protection du boîtier : Inspectez régulièrement les rouleaux de positionnement en polyuréthane pour détecter toute usure. Les rouleaux endommagés ou durcis peuvent rayer le boîtier en aluminium ; remplacez-les lorsque vous observez une dégradation de leur surface.
- Nettoyage : Maintenez les surfaces de transport, les zones de positionnement et la zone d'insertion propres, exemptes de poussière métallique et de débris. La conception respecte les principes de contrôle de la poussière, mais un nettoyage de routine reste nécessaire pour maintenir le taux de conformité.
- Accès à l'écran tactile : L'interface d'exploitation HMI et l'interface d'ingénierie sont contrôlées sur des écrans séparés et protégées par des mots de passe. Les points d'I/O sont affichés sur l'écran tactile pour un dépannage pratique.
FAQ d'ingénierie
Q1 : Le TOB-MFA-200 est-il entièrement automatique ou manuel ?
Le TOB-MFA-200 est une machine manuelle d'insertion de boîtier. L'alimentation des boîtiers en aluminium et des empilements d'électrodes est effectuée manuellement par l'opérateur, tandis que le mécanisme d'insertion et de transfert est motorisé (un module linéaire, des ventouses et des rouleaux en polyuréthane aident à l'insertion). Si l'empilement n'est pas entièrement inséré automatiquement, l'opérateur termine l'insertion à l'aide de la poignée de pression du boîtier. Cette conception semi-manuelle offre le contrôle et la flexibilité nécessaires pour la R&D, les lignes pilotes et la production en petite série.
Q2 : Quelle est la plage de tailles de cellules compatibles ?
La plage de cellules prismatiques compatibles est la suivante : épaisseur 30–60 mm, largeur 50–180 mm et hauteur 100–200 mm. Dans cette plage, la compatibilité des cellules est obtenue en ajustant l'outillage. La vitesse de production de la machine de ≥ 3–5 ppm dépend de l'habileté de l'opérateur.
Q3 : Comment la machine empêche-t-elle de rayer le boîtier en aluminium pendant l'insertion ?
Trois caractéristiques de conception protègent le boîtier : (1) les rouleaux de positionnement de l'empilement sont en polyuréthane souple, ce qui maintient et positionne l'empilement sans le rayer ; (2) un mécanisme de ventouse élargit l'ouverture du boîtier avant l'insertion, permettant à l'empilement d'électrodes d'entrer proprement sans accrocher les bords du boîtier ; et (3) les mécanismes de positionnement aux emplacements de placement garantissent un alignement correct avant le début de l'insertion. De plus, les exigences générales des équipements spécifient des surfaces de contact non métalliques et interdisent le frottement sec de glissement entre le produit et l'équipement.
Q4 : Comment la course d'insertion est-elle ajustée pour différentes tailles de cellules ?
Le mécanisme de positionnement et de transfert du boîtier en aluminium utilise un module linéaire, et ses données de course sont réglables via l'écran tactile. Lors du passage à une taille de cellule différente, l'opérateur ajuste l'outillage pour l'adapter aux nouvelles dimensions et définit les données de course correspondantes sur l'interface de l'écran tactile.
Q5 : De quels services ou alimentations le TOB-MFA-200 a-t-il besoin ?
La machine est alimentée par un système électrique contrôlé par un PLC Panasonic avec des relais OMRON et des commutateurs MeanWell, et utilise des composants pneumatiques AirTac (vérins et electrovannes) avec des guidages linéaires TSC/AirTac. Les exigences générales de l'équipement spécifient les normes électriques, pneumatiques et de sécurité auxquelles la machine se conforme. Pour connaître les contraintes d'alimentation spécifiques (tension, pression d'air), contactez TOB en lui fournissant les spécifications de votre installation.
Q6 : Quelle est la signification des spécifications de taux de défaillance et de taux de conformité ?
Le taux de défaillance ≤ 2 % est calculé comme Taux de défaillance = MTTR/(MTBF+MTTR), ce qui représente le rapport entre le temps de réparation et le temps de fonctionnement total. Le taux de conformité de ≥ 99,95 % se réfère uniquement à la mise au rebut de produits causée par des raisons liées à l'équipement, et non par des erreurs de l'opérateur ou des défauts de matériaux entrants. Ces métriques définissent la fiabilité de la machine dans un environnement de production.
Documentation de livraison
Les documents de livraison suivants sont fournis avec le TOB-MFA-200 (tous au format électronique) :
| N° | Article | Quantité | Date de livraison | Remarques |
| 1 | Certificat de conformité de l'équipement | 1 exemplaire | Version préliminaire avant l'arrivée de l'équipement ; version finale avant la recette définitive | Format électronique |
| 2 | Manuel d'utilisation de l'équipement | 1 exemplaire | Après le FAT de l'équipement et avant l'arrivée | Format électronique |
| 3 | Manuel d'entretien de l'équipement | 1 exemplaire | Après le FAT de l'équipement et avant l'arrivée | Format électronique |
| 4 | Manuel de révision de l'équipement | 1 exemplaire | Après le FAT de l'équipement et avant l'arrivée | Format électronique |
| 5 | Dessin d'assemblage général | 1 exemplaire | Après le FAT de l'équipement et avant l'arrivée | Format électronique |
| 6 | Schémas pneumatiques/hydrauliques/électriques | 1 exemplaire | Après le FAT de l'équipement et avant l'arrivée | Format électronique |
| 7 | Liste des pièces d'usure standard | 1 exemplaire | Après le FAT de l'équipement et avant l'arrivée | Format électronique |
| 8 | Liste des pièces de rechange | 1 exemplaire | Après le FAT de l'équipement et avant l'arrivée | Format électronique |
| 9 | Liste de changement de format | 1 exemplaire | Après le FAT de l'équipement et avant l'arrivée | Format électronique |
| 10 | Instruction d'opération de changement de format | 1 exemplaire | Après le FAT de l'équipement et avant l'arrivée | Format électronique |
Assurance qualité et service après-vente
- Période de garantie : 1 an à compter de la date de réception formelle. Pendant cette période, TOB est responsable de la réparation et de l'entretien gratuits de l'équipement, y compris le remplacement de tous les composants (à l'exclusion des consommables). Les dysfonctionnements causés par des facteurs humains ou un cas de force majeure ne sont pas couverts par la garantie.
- Temps de réponse : Le personnel du service après-vente répond dans les 2 heures suivant la réception de la notification de l'acheteur.
- Après la garantie : TOB continue de fournir la réparation et l'entretien de l'équipement, en facturant uniquement des frais de main-d'œuvre et de transport raisonnables. Le remplacement et l'achat de pièces sont facturés au prix coûtant des pièces uniquement.
- Améliorations techniques : Les améliorations techniques ultérieures et les nouvelles fonctions introduites après l'achat ne sont pas couvertes par la garantie.
Prêt à ajouter une étape d'insertion de boîtier fiable et sans rayures à votre ligne d'assemblage de cellules prismatiques ? Demandez un devis pour la TOB-MFA-200, incluant l'outillage pour votre format de cellule spécifique dans la plage de compatibilité. Nos ingénieurs en équipements de production peuvent vous fournir une proposition technique et une recommandation d'outillage de changement de format.
tob.amy@tobmachine.com | +86 181 2071 5609
Vous pourriez également avoir besoin de
▶ Matériaux de boîtier pour cellules prismatiques — Une gamme complète de boîtiers de cellules prismatiques en aluminium dans plusieurs tailles. Complète la TOB-MFA-200 en fournissant les boîtiers en aluminium dans lesquels les empilements d'électrodes sont insérés sur cette machine.
▶ Machine d'alimentation manuelle de cellules pour cellules prismatiques — Une machine d'alimentation manuelle de cellules pour la production de cellules prismatiques. Complète la TOB-MFA-200 en amont, en aidant à l'alimentation et à la manipulation des cellules ou empilements prismatiques avant l'étape d'insertion dans le boîtier.
▶ Machine de soudage laser pour couvercle supérieur de cellule prismatique et scellage de port de remplissage — Une machine de soudage laser pour sceller le couvercle supérieur et le port de remplissage des cellules prismatiques. Complète la TOB-MFA-200 en aval, en complétant le scellage hermétique de la cellule après l'insertion dans le boîtier.
si vous êtes intéressé par nos produits et souhaitez en savoir plus, laissez un message ici, nous vous répondrons dans les plus brefs délais.


 abonnez-vous