Chinese
 English
 Deutsch
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- Accueil
- >
- Équipement de batterie à semi-conducteurs
- >
- Machine de lamination par transfert d'électrolyte solide pour électrode
Catégories
Produits chauds
Loading...
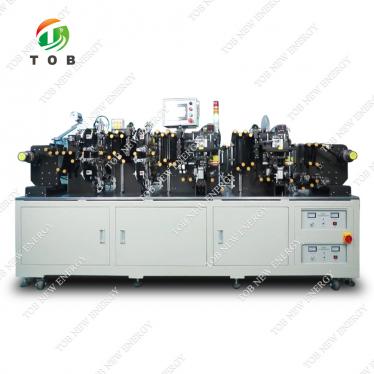
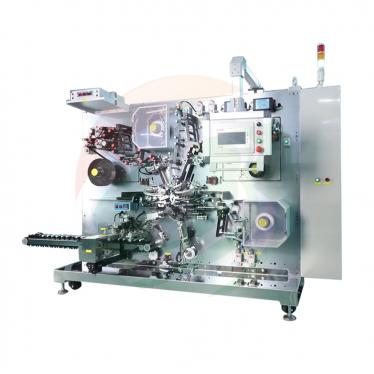
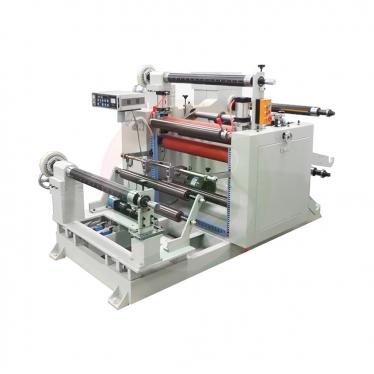
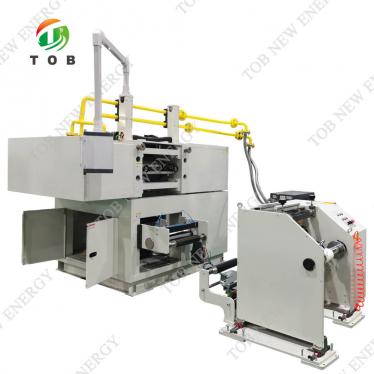
Machine de lamination par transfert d'électrolyte solide pour électrode
Marque:
TOB NEW ENERGYarticle no.:
TOB-GZYJ-250-20Tordre (moq):
1setPaiement:
L/C,T/Torigine du produit:
Chinaport d'expédition:
XIAMEN
Machine de lamination par transfert de film d'électrolyte solide double face pour le traitement des électrodes de batteries à l'état solide
Présentation du produit et applications idéales
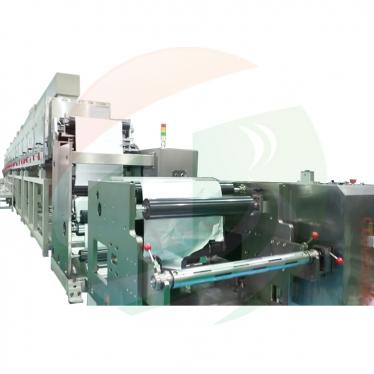
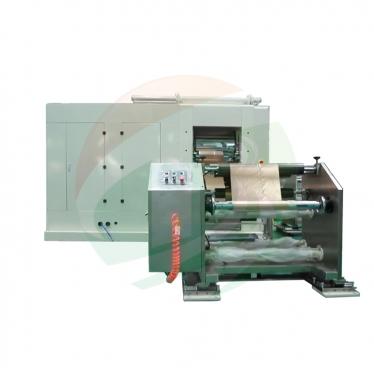
La TOB-GZYJ-250-20T est une machine de lamination par transfert de film d'électrolyte solide double face conçue pour la fabrication d'électrodes de batteries à l'état solide. La machine transfère simultanément deux rouleaux de film d'électrolyte solide sur support PET sur les deux faces d'une feuille d'électrode anodique ou cathodique, produisant une structure composite électrode-électrolyte grâce à un laminage contrôlé par chaleur et pression. Cette architecture — un passage unique qui lamine les deux côtés de l'électrode — élimine le besoin de retourner l'électrode ou d'effectuer l'étape de lamination deux fois, améliorant ainsi le débit et la cohérence dans la fabrication des électrodes de batteries à l'état solide.
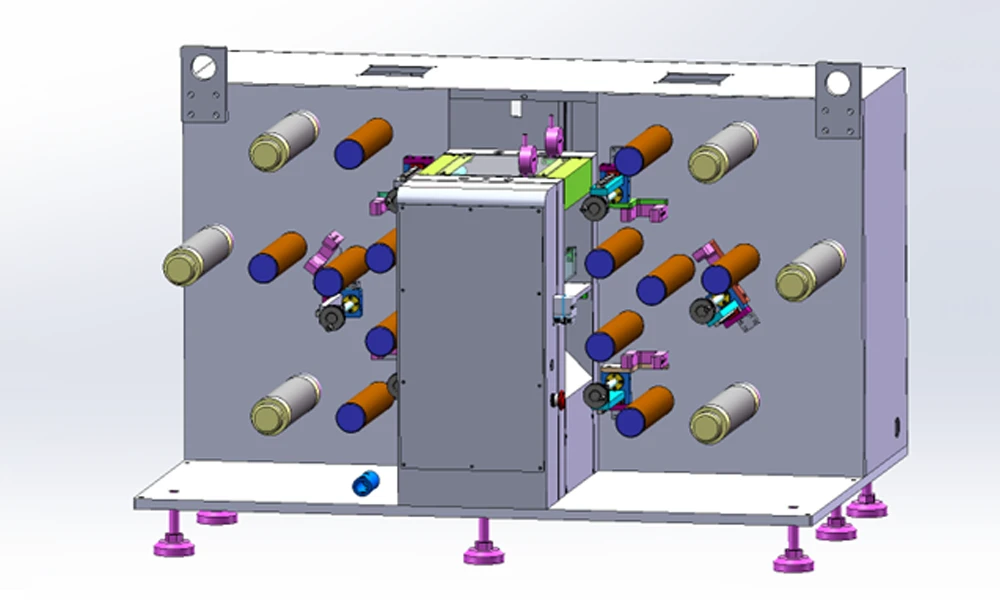
La TOB-GZYJ-250-20T est configurée avec trois stations de déroulage/enroulage : un mécanisme de déroulage d'électrode, deux mécanismes de déroulage d'électrolyte solide (un pour chaque côté de l'électrode) et un mécanisme d'enroulage d'électrode. Le film support PET, qui soutient la membrane d'électrolyte solide fragile pendant la manipulation, est séparé au cours du processus à mesure que le film d'électrolyte est transféré sur la surface de l'électrode. La machine intègre une unité de déroulage d'électrode, une unité de déroulage d'électrolyte solide, une unité de lamination par presse à rouleaux, un système de contrôle de tension, des mécanismes de guidage de bord de bande pour le déroulage et l'enroulage, ainsi qu'une unité d'enroulage d'électrode. Sous une température contrôlée (jusqu'à 130 °C) et une pression de laminage (jusqu'à 20 tonnes), le film d'électrolyte est lié à la surface de l'électrode, obtenant une lamination uniforme dans les directions transversale et longitudinale avec un aspect composite de haute qualité.
Idéal pour :
- La R&D sur les batteries à l'état solide et les lignes pilotes fabriquant des électrodes composites dans lesquelles une couche d'électrolyte solide est liée directement à une feuille de cathode ou d'anode.
- Les groupes de recherche évaluant les membranes d'électrolyte solide sur support PET et leur processus de transfert sur des électrodes.
- La production à l'échelle pilote de rouleaux d'électrodes de batteries tout solide pour l'assemblage de cellules en sachet ou prismatiques.
- Développement de processus pour le transfert d'électrolyte solide en rouleau à rouleau (roll-to-roll),où une pression, une température et une tension de lamination constantes sont requises.
Où l'étape de lamination par transfert s'inscrit-elle dans la fabrication des batteries à l'état solide ?
Dans la fabrication d'une batterie lithium-ion tout solide, l'une des étapes les plus critiques est la formation d'une interface continue à faible résistance entre l'électrolyte solide et l'électrode. Contrairement aux cellules à électrolyte liquide, où le liquide remplit tous les vides interfaciaux, une cellule à l'état solide nécessite que la couche d'électrolyte soit en contact intime et uniforme avec la surface de l'électrode. La TOB-GZYJ-250-20T répond à cette exigence en transférant le film d'électrolyte solide directement sur les deux faces de l'électrode sous une chaleur et une pression contrôlées.
La séquence typique de fabrication d'électrodes à l'état solide est :
- Préparation de la feuille d'électrode :Le matériau actif de la cathode ou de l'anode est enduit sur une feuille de collecteur de courant en utilisant un revêtement de boue conventionnel, un séchage et un calandrage.
- Préparation du film d'électrolyte :L'électrolyte solide (à base d'oxyde, de sulfure ou de polymère) est formé en une membrane mince auto-supportée, généralement coulée sur un film support PET pour un soutien mécanique.
- Lamination par transfert (le rôle de la TOB-GZYJ-250-20T) :Le film d'électrolyte sur support PET est transféré sur la surface de l'électrode sous chaleur et pression. La TOB-GZYJ-250-20T effectue cela pour les deux côtés de l'électrode en un seul passage, en utilisant deux stations de déroulage de film d'électrolyte indépendantes.
- Finition de l'électrode composite :L'électrode composite électrode-électrolyte laminée est découpée, et le support PET est retiré, laissant la couche d'électrolyte exposée pour l'assemblage ultérieur de la cellule.
- Assemblage de la cellule :L'électrode composite est combinée avec l'électrode opposée et les composants restants de la cellule.
La nature roll-to-roll de la TOB-GZYJ-250-20T la rend particulièrement adaptée au traitement continu à l'échelle pilote. Les servomoteurs à couple fournissent une tension constante (0–30 N) pour un enroulage serré et uniforme, tandis que le système de guidage de bord de bande maintient l'alignement à ±0,5 mm — essentiel pour garantir que le film d'électrolyte est transféré précisément sur la surface de l'électrode sans désalignement.
Comment fonctionne le système de lamination par transfert double face
La TOB-GZYJ-250-20T coordonne trois chemins de déroulage/enroulage et une unité de presse à rouleaux chauffants pour réaliser un transfert d'électrolyte double face en un seul passage :
- Déroulage de l'électrode : Le rouleau d'électrode enduit est chargé sur un arbre expansible pneumatique de 3 pouces et déroulé sous tension contrôlée. L'électrode passe à travers le mécanisme de guidage de bord de bande, qui corrige l'alignement latéral à ±0,5 mm près.
- Déroulage de l'électrolyte solide : Deux rouleaux de film d'électrolyte solide sur support PET sont chargés sur des stations de déroulage séparées — un pour la face supérieure de l'électrode, un pour la face inférieure. Chaque chemin de film inclut son propre contrôle de tension et guidage de bord de bande, garantissant que les films d'électrolyte sont alignés avec l'électrode des deux côtés.
- Lamination par presse à rouleaux chauffants : L'électrode et les deux films d'électrolyte convergent au niveau de la section de presse à rouleaux. Les rouleaux (Ø150 mm × 250 mm de large) sont chauffés par des systèmes de chauffage de rouleaux supérieur et inférieur, avec une température réglable de la température ambiante à 130 °C et affichée numériquement. La pression de laminage, fournie par une pompe à huile électrique servocommandée, est réglable jusqu'à un maximum de 20 tonnes. L'écartement des rouleaux est réglé par un mécanisme de réglage à bloc compensateur entraîné par servomoteur, avec une plage d'écartement de 0–2 mm et une précision de ±3 μm. L'écartement est affiché sur un comparateur numérique.
- Transfert et formation du composite : Sous l'effet combiné de la chaleur et de la pression, le film d'électrolyte solide est libéré du support PET et lié à la surface de l'électrode. Le support PET est séparé et réenroulé sur son propre mécanisme de réception. Parce que le processus est une opération de laminage à chaud, la lamination permet d'obtenir une liaison uniforme dans les directions transversale et longitudinale, avec un aspect composite de haute qualité.
- Enroulage de l'électrode : L'électrode finie laminée double face est réenroulée sur un arbre pneumatique de 3 pouces sous tension constante (0–30 N), produisant un rouleau serré et uniforme pour le traitement en aval.
Caractéristiques de conception mécanique clés (telles que spécifiées) :
- Le mécanisme de laminage utilise une conception de laminage hydraulique équilibrée brevetée, offrant une rétention de pression stable et un laminage uniforme dans les directions transversale et longitudinale.
- La pompe à huile électrique servocommandée offre un contrôle précis de la pression avec un fonctionnement stable.
- Le mécanisme de réglage de l'écartement par bloc compensateur offre une grande précision de réglage et une utilisation pratique.
- Le contrôleur de température fournit un affichage numérique et un contrôle de température réglable avec une précision de contrôle de ±2 °C.
- La machine est équipée d'une fonction de contrôle de tension utilisant des servomoteurs à couple, assurant une tension constante pour un enroulage serré et aligné.
- Les stations de déroulage et d'enroulage sont équipées d'un guidage de bord de bande, avec une précision de correction d'alignement de ±0,5 mm.
Avantages techniques clés de la TOB-GZYJ-250-20T
- Lamination double face en un seul passage- Le TOB-GZYJ-250-20T transfère le film d'électrolyte solide sur les deux faces de l'électrode simultanément, en utilisant deux stations de déroulement de film d'électrolyte indépendantes. Cela élimine le besoin de retourner l'électrode entre les passages, réduisant de moitié les étapes de manipulation et améliorant la cohérence de l'alignement entre les deux côtés.
- Force de laminage élevée avec contrôle précis de la pression (max. 20 T)- La pression de laminage est fournie par une pompe à huile électrique servocommandée et est réglable jusqu'à 20 tonnes. La conception brevetée de laminage à équilibrage hydraulique assure une rétention de pression stable sur toute la largeur du rouleau, ce qui est essentiel pour une épaisseur de lamination uniforme dans le sens transversal.
- Laminage chauffant avec contrôle numérique de la température (température ambiante – 130 °C, ±2 °C)- Les rouleaux supérieur et inférieur sont chauffés, et la température est réglable de la température ambiante à 130 °C avec une précision de contrôle de ±2 °C. L'affichage numérique permet à l'opérateur de régler et de surveiller la température avec précision, garantissant que le film d'électrolyte atteint la température de ramollissement ou de liaison appropriée pour un transfert fiable.
- Précision de l'entrefer et du laminage (±3 μm)- L'entrefer de laminage, réglable de 0 à 2 mm, est défini par un mécanisme de bloc de calage entraîné par servomoteur et affiché sur un comparateur numérique. La précision de laminage de ±3 μm garantit que l'épaisseur de l'électrode composite est constante le long du rouleau, ce qui est essentiel pour maintenir un contact interfacial uniforme entre l'électrolyte et l'électrode.
- Contrôle de tension constante (0–30 N) avec servomoteurs à couple- Les servomoteurs à couple assurent un contrôle de tension constant tout au long du processus de déroulement et de rembobinage, garantissant que la fine feuille d'électrode et le film d'électrolyte sur support PET sont manipulés sans étirement ni froissement. Le rembobinage est serré et aligné, produisant un rouleau prêt pour le traitement en aval.
- Guidage de bord de bande avec alignement de ±0,5 mm- Les stations de déroulement et de rembobinage sont équipées de mécanismes de guidage de bord de bande qui maintiennent un alignement latéral à ±0,5 mm près. Cette précision d'alignement est essentielle pour garantir que le film d'électrolyte est transféré exactement sur la surface de l'électrode sans débordement de bord ou désalignement.
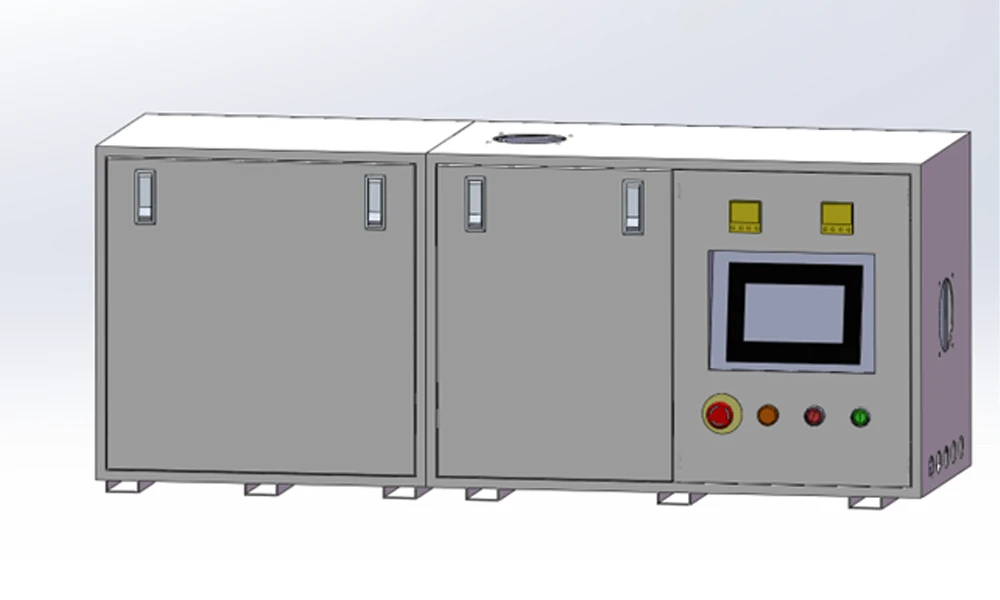
- Contrôle par API et IHM -La machine est contrôlée par un API avec une interface homme-machine (IHM), permettant de régler et de surveiller facilement tous les paramètres du processus : température, pression, entrefer, vitesse et tension. La plage de vitesse de laminage de 0,2 à 4,7 m/min offre une flexibilité pour le développement de processus lent et minutieux ainsi que pour une production pilote plus rapide.
Spécifications techniques
| Paramètre | Spécification |
| Température de laminage | Chauffage des rouleaux supérieur et inférieur, réglable de la température ambiante à 130 °C, affichage numérique |
| Précision du contrôle de la température | ±2 °C |
| Système de pression | Pompe à huile électrique servocommandée |
| Force de laminage | Max. 20 T, pression réglable |
| Réglage de l'entrefer | Un servomoteur entraîne le bloc de calage pour régler l'entrefer des rouleaux |
| Entrefer de laminage | 0–2 mm réglable |
| Vitesse de laminage | 0,2–4,7 m/min |
| Spécification du rouleau | Diamètre Φ150 × 250 mm |
| Largeur de face du rouleau | 250 mm |
| Précision de laminage | ±3 μm |
| Fluide hydraulique | Huile hydraulique anti-usure 68# |
| Affichage de l'entrefer | Comparateur numérique |
| Tension | Monophasé 220 VAC ±10 %, fréquence 50 Hz |
| Puissance totale | 6 kW |
| Contrôle de tension | Oui (fonction de contrôle de tension) |
| Guidage de bord de bande | Oui, précision de l'alignement de correction ±0,5 mm |
| Plage de tension | 0–30 N |
| Diamètre max. de bobine de déroulage/enroulage | 250 mm |
| Type d'arbre | Arbre expansible pneumatique de 3 pouces |
Dimensions et poids de la machine
| Article | Dimension | Poids |
| Machine | L1370 mm × l940 mm × H955 mm | 700 kg |
| Armoire électrique | L1250 mm × l400 mm × H520 mm | 200 kg |
Paramètres de processus recommandés
Les paramètres suivants sont des points de départ pour la TOB-GZYJ-250-20T lors du laminage d'un film électrolyte solide sur support PET sur une électrode. Optimisez en fonction de votre composition d'électrolyte et de votre conception d'électrode spécifiques.
| Paramètre | Valeur de départ recommandée | Remarques |
| Température de laminage | 60–80 °C | Commencez par la valeur la plus basse ; augmentez jusqu'à ce que le film électrolyte adhère sans que le support PET ne colle. |
| Pression de laminage | 5–10 T | Augmentez si l'adhérence est insuffisante ; surveillez l'épaisseur du composite. |
| Jeu de laminage | 0,3–0,5 mm (inférieur à l'épaisseur combinée de l'électrode + 2× l'électrolyte) | Le jeu doit être inférieur à l'épaisseur de l'empilement pour appliquer une compression. |
| Vitesse de laminage | 0,5–1,0 m/min | Vitesse lente pour le développement initial du processus ; augmentez une fois les paramètres établis. |
| Tension de bande | 5–15 N | Suffisant pour maintenir les bandes à plat sans étirer la feuille d'électrode. |
FAQ technique
Q1 : Quel est le rôle du film support PET dans ce processus ?
La membrane d'électrolyte solide est mécaniquement fragile et difficile à manipuler en tant que film autonome, surtout pour les faibles épaisseurs. Le coulage de l'électrolyte sur un film support PET fournit un support mécanique lors du déroulage, du transfert et du laminage. Pendant l'étape de laminage à chaud, l'électrolyte est libéré du film PET et lié à la surface de l'électrode, et le support PET est rebobiné séparément. La TOB-GZYJ-250-20T est conçue pour gérer ce processus basé sur un support.
Q2 : La TOB-GZYJ-250-20T peut-elle laminer des électrolytes solides à base d'oxydes, de sulfures ou de polymères ?
Le processus de laminage chauffé de la machine est adapté aux films d'électrolyte solide qui se ramollissent ou se lient sous l'effet de la chaleur et de la pression. Les films d'électrolyte à base de polymères et de nombreux oxydes peuvent être transférés à des températures allant jusqu'à 130 °C. Pour les électrolytes à base de sulfures, qui sont sensibles à l'humidité, la machine doit être utilisée dans une salle sèche ou un environnement sous atmosphère inerte, et les paramètres du processus (température et pression) doivent être optimisés pour le matériau sulfuré spécifique. Contactez TOB pour discuter de votre type d'électrolyte spécifique.
Q3 : Comment le laminage double face est-il réalisé en un seul passage ?
Le chemin de l'électrode et deux chemins de film d'électrolyte indépendants convergent au niveau du pincement de la presse à rouleaux. Un film d'électrolyte entre par le dessus de l'électrode, l'autre par le dessous. Les rouleaux chauffants lient simultanément les deux films aux faces respectives de l'électrode, et les deux supports PET sont séparés et rebobinés sur leurs propres mécanismes de réception. Cette conception double face en un seul passage est la caractéristique déterminante de la TOB-GZYJ-250-20T.
Q4 : Quel entretien le système hydraulique nécessite-t-il ?
Le système hydraulique utilise de l'huile hydraulique anti-usure 68#. Le niveau et l'état de l'huile doivent être vérifiés mensuellement, et l'huile doit être remplacée selon le calendrier d'entretien (généralement annuellement, ou plus tôt si elle semble laiteuse ou contaminée). La pompe à huile électrique servocommandée et le mécanisme de laminage à équilibrage hydraulique doivent être inspectés pour détecter les fuites et vérifier la répartition uniforme de la pression lors de l'entretien courant.
Q5 : Quel est le diamètre de rouleau maximal pouvant être traité ?
Le diamètre maximal de rouleau de déroulage/rebobinage est de 250 mm, en utilisant des arbres expansibles pneumatiques de 3 pouces. Cela permet d'accueillir des rouleaux d'électrodes et de films d'électrolyte typiques à l'échelle pilote. La machine est configurée avec trois stations de déroulage/rebobinage : une pour l'électrode, deux pour les films d'électrolyte solide (avec leurs supports PET), et une pour l'électrode composite finie.
Prêt à intégrer une étape de laminage par transfert d'électrolyte solide double face dans votre ligne de production d'électrodes pour batteries à l'état solide ? Demandez un devis pour la TOB-GZYJ-250-20T, en précisant la largeur de votre électrode, le type de film d'électrolyte et le débit cible. Nos ingénieurs en processus de batteries à l'état solide peuvent vous fournir une proposition technique et des paramètres de démarrage recommandés.
tob.amy@tobmachine.com | +86 181 2071 5609
Vous pourriez également avoir besoin de
- Équipement pour batteries à l'état solide — Explorez la gamme complète d'équipements de fabrication de batteries à l'état solide de TOB, de la synthèse de poudre et la formation de films d'électrolyte à l'assemblage et aux tests des cellules. La TOB-GZYJ-250-20T s'intègre à cette ligne pour former un système complet de production d'électrodes à l'état solide.
- Matériaux pour batteries à l'état solide— Approvisionnez-vous en poudres d'électrolyte solide, films supports PET et matériaux actifs d'électrode qui s'associent au processus de laminage par transfert TOB-GZYJ-250-20T pour la recherche et la production de batteries à l'état solide.
Précédent:
Filtre de déferrage de laboratoire pour boues de batteries à semi-conducteursProchaine:
Presse isostatique chaude
si vous êtes intéressé par nos produits et souhaitez en savoir plus, laissez un message ici, nous vous répondrons dans les plus brefs délais.




 abonnez-vous