Chinese
 English
 Deutsch
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- Accueil
- >
- équipement d'assemblage de cellules de poche
- >
- machine de formation de cellules de poche
- >
- Machine de formage de boîtiers de cellules de type poche automatique et continue
Catégories
Produits chauds
Loading...
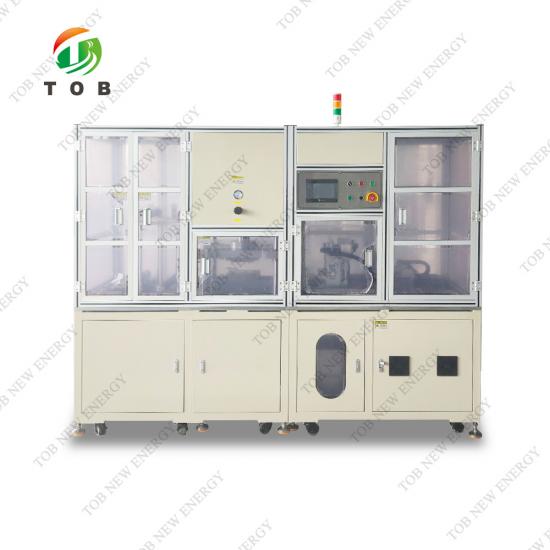
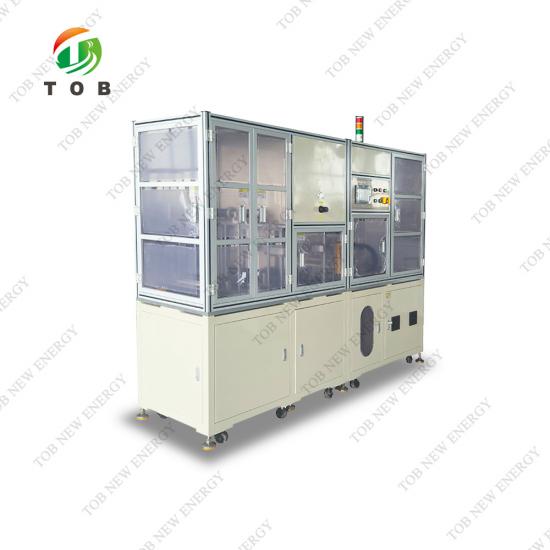
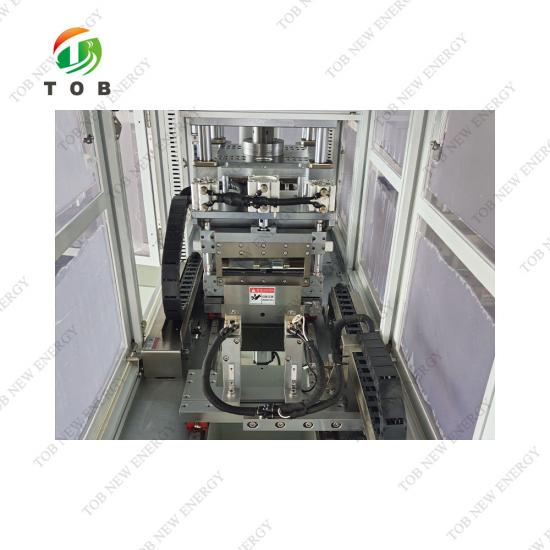
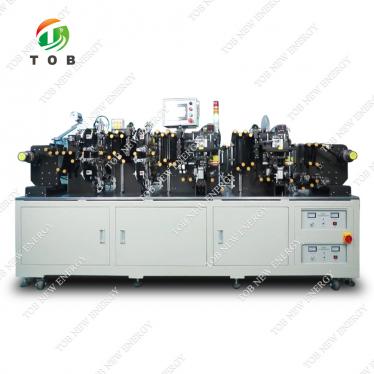
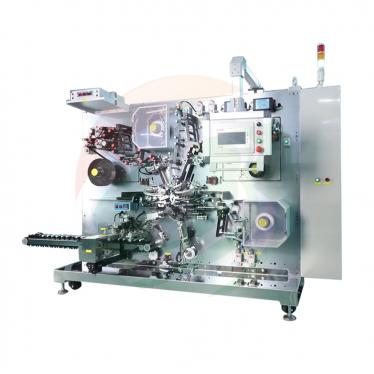
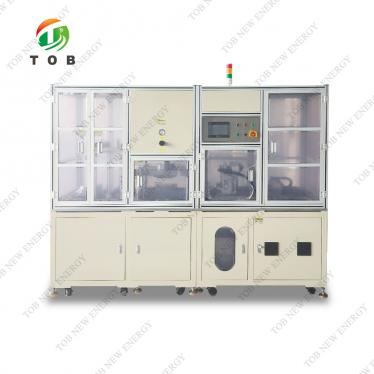
Machine de formage de boîtiers de cellules de type poche automatique et continue
Marque:
TOB NEW ENERGYarticle no.:
TOB-ZCY-002ordre (moq):
1setPaiement:
L/C,T/Torigine du produit:
Chinaport d'expédition:
XIAMEN
Machine de formage continue automatique de boîtiers pour cellules poquet pour film d'aluminium stratifié - TOB-ZCY-002
Présentation du produit et applications idéales
La TOB-ZCY-002 est une machine de formage continue automatique de boîtiers conçue et fabriquée spécifiquement pour le formage de films d'aluminium stratifiés pour batteries polymère et lithium poquet. Elle est conçue pour le formage continu de poches (formage ou emboutissage de boîtiers) de films d'aluminium stratifiés en configurations à poche unique ou à double poche.
Dans la production de cellules poquet, le film d'aluminium stratifié sert de boîtier à la cellule. Avant que l'empilement d'électrodes ne puisse être enfermé, le film plat doit être formé en une poche qui contiendra l'empilement, et la géométrie de la poche - longueur, largeur, profondeur et marges de bord - détermine à la fois l'espace interne disponible pour les électrodes et les bords de scellage disponibles pour les processus de scellage en aval. La TOB-ZCY-002 effectue cette étape de formage en continu de rouleau à rouleau : le film est déroulé d'un rouleau, formé sous une matrice commandée par servomoteur, coupé à la taille requise et évacué, l'ensemble de la séquence s'exécutant automatiquement après que l'opérateur a appuyé sur le bouton de démarrage.
La machine est construite autour d'un système de formage à servomoteur : la matrice supérieure se ferme sur un vérin multiplicateur rapide gaz-liquide avec une force maximale de 10 t, tandis que le poinçon inférieur est entraîné par un servomoteur et une vis avec une précision de profondeur de formage de ±0,1 mm sur les quatre coins. La profondeur de formage est réglable de 0 à 15 mm sur l'écran tactile, avec une précision de réglage de 0,01 mm, et peut être exécutée en mode force constante. La tension du film est maintenue par un rouleau flotteur à tension constante, et l'alimentation est servocommandée, de sorte que les poches formées conservent leur précision dimensionnelle tout au long de la coupe. Le parallélisme du jeu de matrices est maintenu dans une limite de 0,1 mm, et les poches finies sont produites avec des coins arrondis, sans plis, micro-trous, piqûres, rayures, fissures ni délaminage.
La machine s'adapte à différents produits grâce à un réglage simple : la largeur de déroulement du film couvre de 50 à 200 mm, la taille maximale du film est de 200 mm par 200 mm (sur la base des dimensions extérieures maximales de la batterie fournies par le client), et un changement de format est effectué par une personne en moins de deux heures. La TOB-ZCY-002 convient donc aussi bien aux opérations de production utilisant un format de poquet défini qu'aux ateliers devant basculer entre plusieurs formats de poquet.
Idéal pour :
- Les fabricants de cellules poquet réalisant l'étape de formage du boîtier (poche) sur une ligne de production continue ou une ligne pilote.
- Les équipes de recherche et développement en batteries développant des modèles de cellules poquet, où la géométrie de la poche, la profondeur et les marges de bord doivent être formées et vérifiées.
- Les producteurs de cellules poquet en petites séries et multi-formats qui nécessitent un changement de format rapide (une personne, en moins de deux heures).
- Les producteurs de batteries polymère et lithium poquet utilisant des films d'aluminium stratifiés en formats à poche unique ou à double poche.
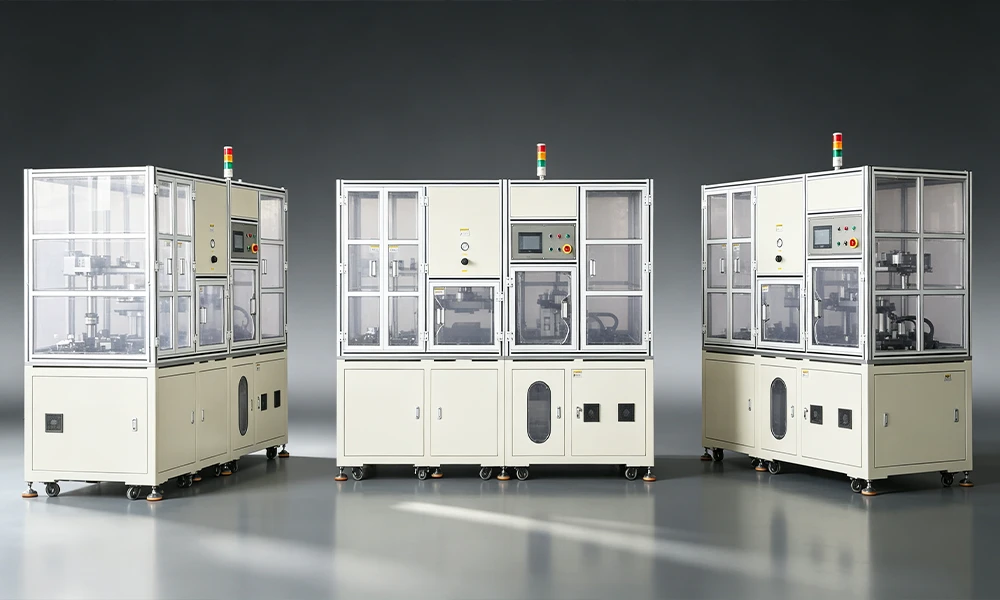
Place du formage de boîtiers dans la production de cellules poquet
Dans la séquence de fabrication des cellules poquet, le formage du boîtier a lieu après que la bande de film d'aluminium stratifié a été fendue à la largeur voulue et avant que l'empilement d'électrodes ne soit enfermé. Le contexte du processus typique est le suivant :
- Préparation du film : le rouleau de film d'aluminium stratifié est fendu à la largeur requise.
- Formage du boîtier : le film plat est formé en poches de la géométrie définie - l'étape réalisée par la TOB-ZCY-002 - et coupé à la taille de produit requise.
- Insertion de l'empilement : l'empilement d'électrodes (assemblé par empilage ou enroulement) est placé dans la poche formée.
- Le scellage supérieur, le remplissage d'électrolyte, la formation et le scellage sous vide secondaire complètent la cellule.
L'étape de formage pose les bases dimensionnelles de tout ce qui suit. Une poche formée à la bonne profondeur offre à l'empilement d'électrodes son espace et le maintient bien en place sans le comprimer ; les marges latérales et le bord supérieur fournissent les surfaces qui seront ultérieurement thermoscellées ; et les rayons de coin formés ainsi que la qualité des parois déterminent si le film peut être scellé sans plis qui deviendraient sinon des voies de fuite. C'est pourquoi la précision de la profondeur de la poche (±0,1 mm aux quatre coins), la précision des dimensions du contour formé (±0,1 mm) et les exigences de qualité de surface (absence de plis, micro-trous, piqûres, rayures, fissures ou délaminage) sont spécifiées de manière aussi stricte sur la TOB-ZCY-002.
La conception continue de rouleau à rouleau de la machine prend en charge cette étape au rythme de la production : le film avance par servomoteur après chaque course de formage, la section formée est coupée à l'arrière à la taille requise, et les pièces finies sont évacuées le long de la goulotte, les chutes étant collectées séparément.
Fonctionnement de la TOB-ZCY-002
La séquence de travail de la TOB-ZCY-002 suit le flux de formage continu décrit pour la machine :
- Chargement du rouleau : le rouleau de film d'aluminium stratifié, fendu à la largeur voulue, est placé sur l'arbre de déroulement (arbre pneumatique extensible).
- Enfilage du film : le film passe à travers les rouleaux de guidage, la matrice d'emboutissage et la table d'alimentation, et est serré sur le vérin de serrage d'alimentation.
- Démarrage : l'opérateur appuie sur le bouton de démarrage, et la machine commence son fonctionnement automatique.
- Formage : la matrice supérieure emboutit la poche dans le film grâce au système de formage servocommandé.
- Alimentation : une fois que la matrice supérieure a terminé la course de formage, le servomoteur d'alimentation fait avancer le film.
- Découpe : le film formé est coupé à l'arrière à la taille requise.
- Collecte : les pièces coupées sont collectées dans le bac de retournement.
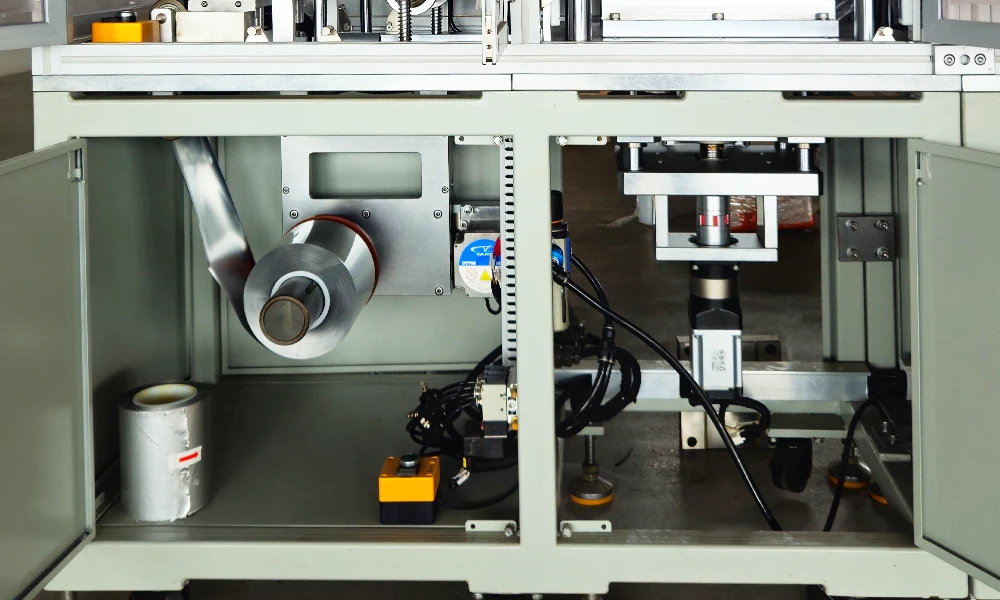
Structure des modules fonctionnels
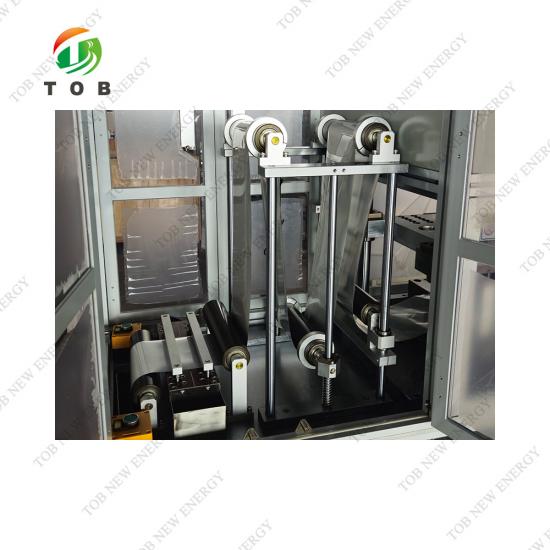
1. Section de déroulement : le déroulement utilise un arbre pneumatique extensible de 3 pouces. Le dérouleur est motorisé (déroulement actif), et la vitesse de déroulement est ajustée en fonction de la position du rouleau tendeur ; le moteur de déroulement est réglable.
2. Section des rouleaux et du rouleau flotteur : Le mécanisme de tension utilise un rouleau à tension constante flottant. Le mécanisme comprend un dispositif d'épissure de film et un rouleau de réglage pour la hauteur d'alimentation du film avant le formage.
3. Section de formage :La partie supérieure utilise un vérin surpresseur gaz-liquide rapide pour la fermeture du moule, avec une force maximale de 10 t. La partie inférieure utilise un servomoteur avec entraînement par vis pour le formage par poinçonnage à course ascendante ; la précision de la profondeur de formage est de ±0,1 mm, et la profondeur de formage est réglable de 0 à 15 mm sur l'écran tactile. Après le formage, le produit ne présente aucune ligne en queue de poisson ni coins affaissés à aucune position d'angle ou autour de la périphérie. Une fois le vérin surpresseur relevé, l'espace maximal entre les plaques de moule supérieure et inférieure est de 80 à 90 mm. La machine fonctionne avec un formage à force constante par servomoteur, et des configurations à poche simple ou double sont disponibles.
4. Section d'alimentation :Un servomoteur de traction, positionné après la lame de coupe, entraîne la vis pour la traction du matériau ; la précision de la coupe du bord pour la longueur formée est de ±0,1 mm. Le mécanisme de traction est placé après la lame de coupe pour maintenir une tension constante continue du film et minimiser le nombre de produits accumulés entre la lame de coupe et la position du moule, garantissant ainsi la précision de la coupe. La coupe des déchets utilise une coupe par positionnement servo.
5. Moule :se référer au schéma du moule (figure fournie avec l'équipement).
6. Dispositif de réception :le dispositif de réception collecte séparément les déchets et les produits finis. (Les déchets désignent le matériau restant entre les cellules après la coupe, une fois que la dimension du bord d'étanchéité supérieur est atteinte. Ils sont généralement ≤ 5 mm et sont collectés séparément dans la boîte à déchets.)
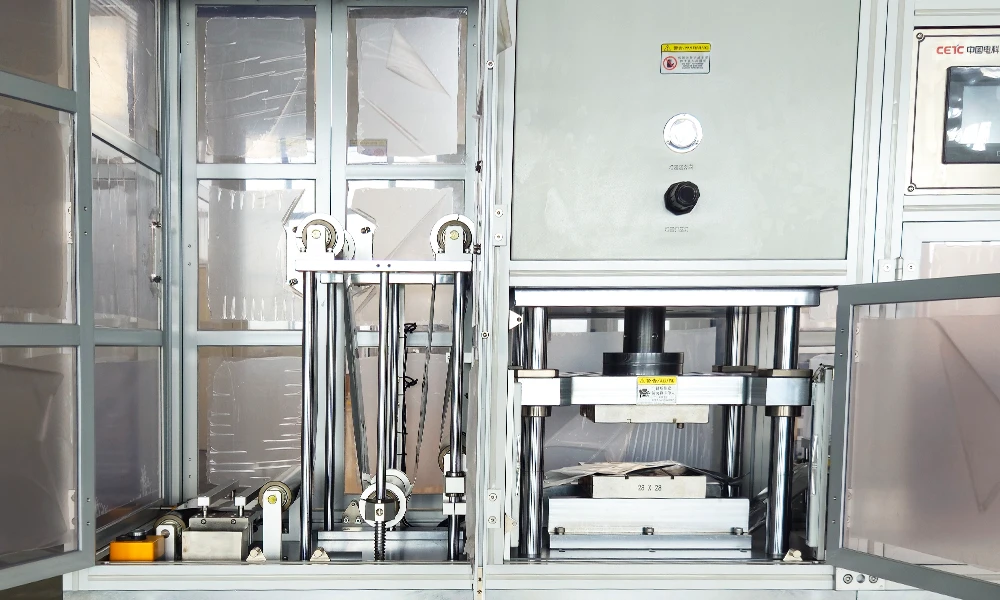
Système de contrôle
7.1 Mode de contrôle :Contrôle par PLC, avec 10 % des points d'E/S réservés pour une extension future.
7.2 Interface opérateur :opération homme-machine conviviale avec des informations complètes sur l'état de l'équipement pour une utilisation et une maintenance faciles. Le système prend en charge la gestion des permissions à trois niveaux protégée par mot de passe, les recettes, les statistiques de données de production et l'historique des alarmes.
7.3 Modes de fonctionnement :le système propose des modes de fonctionnement automatique, manuel et de maintenance. En mode manuel, les pièces mobiles individuelles peuvent être actionnées séparément. En mode maintenance, les pièces mobiles sont verrouillées pour améliorer la sécurité de l'équipement.
7.4 Système de contrôle PLC :
- La machine propose des paramètres de gestion multi-utilisateurs, avec différents utilisateurs détenant différentes permissions d'utilisation de l'équipement.
- Toutes les unités d'action sont équipées de protections et d'un système d'accès par porte ; la machine ne peut pas fonctionner lorsqu'une porte est ouverte.
- Le panneau de commande est une interface en langue chinoise.
- L'interface homme-machine est conçue pour une utilisation facile, avec des commandes étiquetées pour plus de clarté. L'affichage couvre, sans s'y limiter : le contrôle de l'équipement (quantité OK, quantité NG, production totale, capacité, rendement, taux d'utilisation), l'état de l'équipement, la liste des défauts et l'emplacement des défauts, les fonctions de débogage et les paramètres système. Certaines fonctions d'affichage sont lisibles ou inscriptibles.
- Aucune fonction de verrouillage par mot de passe ou par période n'est ajoutée dans le programme.
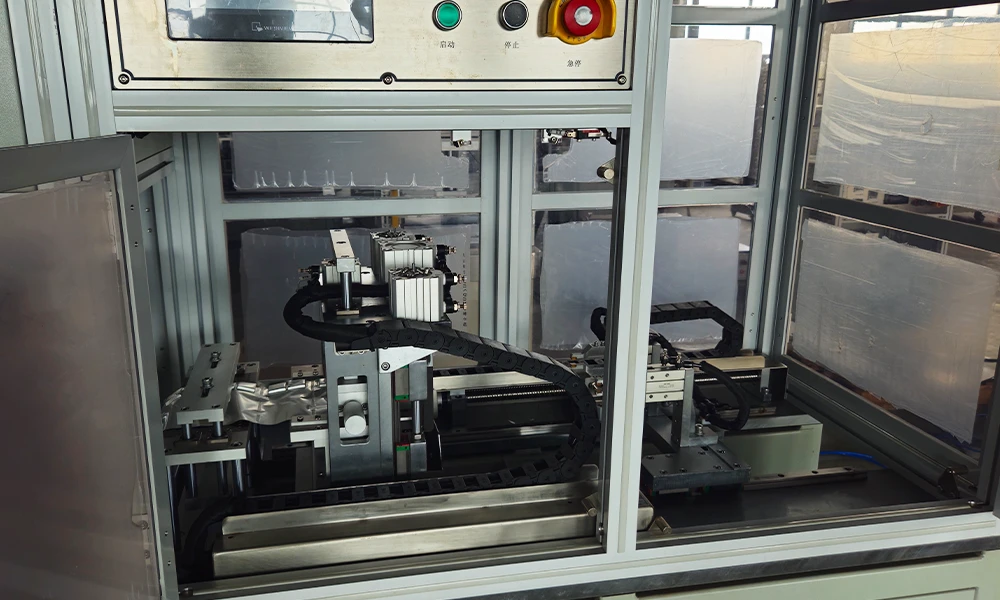
Caractéristiques techniques clés du TOB-ZCY-002
- Formage continu rouleau à rouleau -Le film est déroulé du rouleau, formé, avancé par servo et coupé à l'arrière dans un flux automatique continu. La machine ne nécessite que le chargement initial du rouleau et l'enfilage, après quoi elle fonctionne automatiquement jusqu'à l'arrêt - une conception adaptée à la production continue de cellules en sachet.
- Formage servocommandé avec contrôle précis de la profondeur- La profondeur de formage est de 0 à 15 mm, réglable en continu par servo, avec l'écran tactile permettant une précision de réglage de 0,01 mm. La précision de la profondeur de la poche est de ±0,1 mm aux quatre coins, et la précision de la dimension du contour formé est de ±0,1 mm. Le vérin surpresseur gaz-liquide de 10 t ferme le moule, tandis que le poinçon servo inférieur effectue un formage à force constante.
- Jeu de moules stable avec parallélisme élevé- Le parallélisme du jeu de moules est ≤ 0,1 mm, ce qui permet une profondeur de poche et une qualité de paroi uniformes sur toute la pièce formée. La durée de vie du moule est évaluée à 1 000 000 de cycles.
- Contrôle du film à tension constante flottante- La tension du film est contrôlée par un rouleau flottant, et la vitesse de déroulement suit la position du rouleau de tension. Cela maintient une tension stable pendant le formage, l'alimentation et la coupe, protégeant le film mince contre l'étirement et le désalignement. Le mécanisme comprend un dispositif d'épissure de film et un rouleau de réglage de la hauteur d'alimentation.
- Alimentation servo avec coupe précise- L'alimentation est servocommandée (réglée sur l'écran tactile) avec une précision d'alimentation de ±0,2 mm, et la précision de la coupe du bord supérieur est de ±0,1 mm. Le mécanisme de traction est positionné après la lame de coupe, maintenant une tension constante et minimisant le matériau accumulé entre la lame et le moule pour protéger la précision de la coupe. La coupe des déchets utilise une coupe par positionnement servo.
- Apparence de poche propre et sans défaut- Les poches formées sont spécifiées avec des coins arrondis, sans plis ni trous d'épingle, et une surface lisse exempte de piqûres, de rayures, de fissures et de délamination. Le système de formage est configuré pour fonctionner sans lignes en queue de poisson ni coins affaissés aux coins et à la périphérie.
- Production flexible : poche simple ou double, changement rapide- La machine forme des produits à poche simple ou double, gère des largeurs de film de 50 à 200 mm et effectue un changement de format par une seule personne en moins de deux heures - prenant en charge à la fois la production à format fixe et les ateliers multi-formats.
- Collecte séparée des déchets et des produits- Le dispositif de réception sépare les déchets des produits finis : les pièces finies sont évacuées par la goulotte pour une récupération manuelle dans la boîte à matériaux, tandis que les déchets (généralement ≤ 5 mm de matériau restant entre les cellules) sont collectés séparément dans la boîte à déchets, gardant la zone de travail organisée.
- Surveillance de la production et fonctions de données- Le système de contrôle PLC fournit des affichages du nombre de pièces conformes/non conformes, de la production totale, de la capacité, du rendement et du taux d'utilisation, ainsi que l'état de l'équipement, la liste et l'emplacement des défauts, les recettes, les statistiques de production et l'historique des alarmes - favorisant la gestion de la production et la traçabilité.
- Conception axée sur la sécurité- Toutes les unités d'action sont équipées de protections et d'un système d'accès par porte qui empêche la machine de fonctionner lorsqu'une porte est ouverte, et le mode maintenance verrouille les pièces mobiles pendant l'entretien.
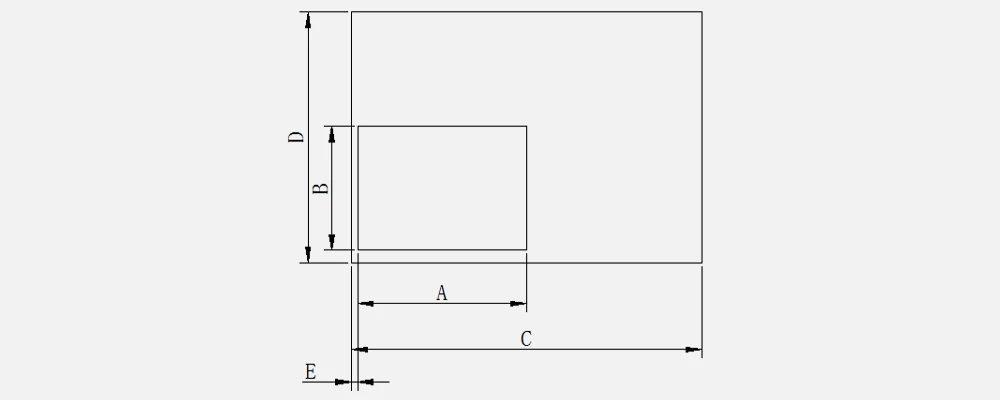
Spécifications du produit en film formé
| N° | Article | Taille (mm) | Précision | Remarque |
| A | Longueur de la poche | 20-200 | ±0,1 mm | |
| B | Largeur de la poche | 20-150 | ±0,5 mm | |
| C | Longueur totale du produit | 400 | ±0,1 mm | |
| D | Largeur de la marge latérale | 40-100 | ±0,5 mm | |
| E | Bord supérieur | 2-20 | ±0,2 mm | |
| T | Profondeur de formage de la poche | 0-15 | ±0,1 mm |
Paramètres techniques principaux
| Article | Spécification |
| Modèle d'équipement | TOB-ZCY-002 |
| Mode de déchargement | Un par un (une pièce formée par cycle machine) |
| Mode de chargement | Chargement par rouleau, déroulage motorisé, tension contrôlée par rouleau tendeur |
| Dimensions du rouleau de film | Largeur (max) 200 mm, diamètre intérieur 3 pouces, diamètre extérieur |
| Tension du film | Contrôle de la tension du film laminé en aluminium, utilisant un rouleau flottant pour le contrôle de la tension |
| Mode de déchargement | Déchargement par goulotte (déchets collectés séparément), récupération manuelle depuis le bac à matériaux |
| Taille maximale du film | Longueur 200 mm, largeur 200 mm (basé sur les dimensions maximales du contour de la batterie fournies par le client) |
| Apparence de la poche | Coins arrondis, lisse, sans plis, sans trous d'épingle ; surface lisse sans piqûres, rayures, fissures ni délamination |
| Mode d'alimentation | Alimentation par servomoteur (réglée sur l'écran tactile) |
| Capacité de l'équipement | ≥ 150 cellules/jour (basé sur 8 heures, hors temps de chargement et de déchargement) |
| Rendement de l'équipement | ≥ 99 % (défauts causés uniquement par l'équipement) |
| Taux de défaillance de l'équipement | ≤ 2 % (défaillances causées par l'équipement ; entretien régulier et préparation avant production non inclus) |
| Changement de format | Effectué par 1 personne en moins de 2 heures |
| Profondeur de formage de la poche | 0-15 mm, servocommandé en continu |
| Précision de la profondeur de la poche | ± 0,1 mm (quatre coins) ; précision de réglage sur écran tactile 0,01 mm |
| Précision des dimensions du contour formé | ± 0,1 mm |
| Pression de formage | Max 10 t, réglable en continu |
| Mode de formage | Formage par servomoteur |
| Réglage de la profondeur de la poche | Réglage par servomoteur de la profondeur de formage de la matrice |
| Durée de vie de la matrice | 1 000 000 de cycles |
| Plage de pression de poinçonnage | Max 3 t, réglable en continu |
| Parallélisme du jeu de matrices | ≤ 0,1 mm |
| Largeur du bord supérieur | ≥ 2 mm |
| Précision du bord supérieur | ≤ ± 0,2 mm |
| Précision d'alimentation | ± 0,2 mm |
| Précision de coupe du bord supérieur | ± 0,1 mm |
| Largeur de déroulage du film | 50-200 mm |
| Précision de la longueur totale du produit | ≤ ± 0,1 mm |
| Plage de coupe effective de la lame de coupe de film | ≤ 300 mm |
| Durée de vie de la lame de coupe de film | ≥ 1 000 000 cycles (réaffûtable) |
| Méthode de formage | Un par un |
Liste de configuration de l'équipement (Nomenclature du module)
La machine est composée de : mécanisme de déroulage, mécanisme à rouleaux et rouleaux flottants, mécanisme de formage (y compris la matrice), structure d'alimentation et dispositif de réception.
Marques des composants principaux
| Article | Marque | Spécification | Quantité | Remarque |
| PLC | Panasonic | 60 points | 1 | 10 % des points d'E/S réservés pour une extension future |
| Écran tactile | Weinview | 7 pouces | 1 | |
| Servo | Panasonic + Inovance | 0,4/1,5 kW | 3 | Deux ensembles de 400 W, un ensemble de 1,0 kW |
| Vérin | AirTac | Alésage 63 mm et autres tailles | 14 au total | |
| Électrovanne | AirTac | 4V210 et autres | 10 | |
| Bouton | Domestique | diam. 22 mm | 6 | |
| Rideau optique de sécurité | Panasonic | 8 faisceaux | 1 |
Remarque : Pour des raisons de délai de livraison, le fournisseur se réserve le droit de sélectionner des composants d'autres marques de qualité équivalente en fonction de l'offre du marché, sans préavis au client.
Dimensions et installation de l'équipement
| Article | Spécification |
| Dimensions hors tout (L x l x H) | Env. 2250 x 650 x 1900 mm (sous réserve de la conception réelle) |
| Poids | Env. 1,5 t |
| Exigences d'installation | 220 V / 50 Hz, monophasé ; source d'air comprimé : 0,5-0,6 MPa (stable à 0,5 MPa) ; consommation d'air : 0,04 m³/min ; puissance : 2,5 kW |
| Couleur de l'équipement | Gris chaud international 1C (finition émail cuit ; peut suivre un échantillon de couleur fourni par le client) |
Exigences relatives à l'environnement d'installation et aux installations de support
| Article | Exigence |
| Température ambiante | 15 °C - 35 °C |
| Humidité relative | ≤ 70 %, sans condensation, sans gaz inflammables ou corrosifs |
| Propreté | Classe 100 000 |
| Alimentation principale | CA 220 V ± 10 %, 50 Hz |
| Air comprimé | Pression ≥ 0,6 MPa, débit 1 m³/min, raccord rapide pour diamètre extérieur de port de 10 mm |
| Qualité de l'air comprimé | A. Diamètre maximal des particules ≤ 1 µm, concentration maximale des particules |
Recommandations pour une utilisation pratique
- Préparation de la bobine de film : la bobine de film doit être refendue à la largeur souhaitée avant le chargement. La machine accepte des largeurs de bobine de 50 à 200 mm, avec un diamètre intérieur de 3 pouces et un diamètre extérieur inférieur à 400 mm. Vérifiez la bobine avant le chargement, car une bobine enroulée avec une tension inégale perturbera le contrôle de tension par rouleau flottant.
- Enfilage : faites passer le film à travers les rouleaux de guidage, la matrice de poinçonnage et la table d'alimentation, puis fixez-le sur le vérin de serrage d'alimentation. Un enfilage correct est la base d'une alimentation et d'une découpe précises tout au long du cycle.
- Réglage de la profondeur : réglez la profondeur de formage sur l'écran tactile dans une plage de 0 à 15 mm. La précision de réglage est de 0,01 mm, et la profondeur de formage peut être ajustée par servomoteur pendant que la machine fait fonctionner la matrice, ce qui permet d'optimiser la profondeur pour une nouvelle spécification de film sans changer de matériel.
- Vérification de la tension : surveillez la position du rouleau flottant lors des premiers produits de chaque cycle. La vitesse de déroulement doit s'ajuster en fonction de la position du rouleau de tension ; si le film présente des plis ou un mauvais alignement au niveau de la matrice, vérifiez l'état de la tension avant de continuer.
- Poche simple ou double : confirmez la configuration de poche requise par la conception de la cellule et vérifiez la configuration de la matrice avant la production. La machine prend en charge les deux configurations.
- Gestion des déchets : vérifiez périodiquement le bac à déchets. Les déchets mesurent généralement 5 mm ou moins par coupe, mais le bac doit être vidé à un intervalle défini pour maintenir la goulotte d'évacuation dégagée.
- Changement de format : prévoyez les changements de format en supposant une personne et deux heures, comme spécifié. Utilisez la fonction de recette pour stocker les paramètres par format, réduisant ainsi le temps de configuration lors des cycles répétés.
- Alimentation en air : la machine consomme environ 0,04 m³/min d'air comprimé pendant le fonctionnement. Vérifiez que l'alimentation est stable à 0,5 MPa (dans la plage de 0,5 à 0,6 MPa) et que la qualité de l'air respecte les limites spécifiées en matière de particules, de point de rosée et de teneur en huile.
FAQ technique
Q1 : Quelles dimensions de poche la TOB-ZCY-002 peut-elle former ?
La spécification du produit en film formé couvre une longueur de poche de 20 à 200 mm, une largeur de poche de 20 à 150 mm, une longueur totale de produit de 400 mm, une largeur de marge latérale de 40 à 100 mm, un bord supérieur de 2 à 20 mm et une profondeur de formage de poche de 0 à 15 mm. Les précisions correspondantes sont de ±0,1 mm (longueur de poche, longueur totale du produit, profondeur de poche), ±0,5 mm (largeur de poche, largeur de marge latérale) et ±0,2 mm (bord supérieur). La taille maximale du film est de 200 mm sur 200 mm, basée sur les dimensions maximales du contour de la batterie fournies par le client.
Q2 : La machine peut-elle former à la fois des poches simples et des poches doubles ?
Oui. Les configurations à poche simple et à poche double sont disponibles, et les sections d'alimentation et de découpe traitent les pièces formées dans un flux continu bobine à bobine avec une collecte séparée des déchets.
Q3 : Comment la profondeur de formage est-elle ajustée et quelle est sa précision ?
La profondeur de formage est de 0 à 15 mm, réglable en continu par servomoteur, et est définie sur l'écran tactile avec une précision de réglage de 0,01 mm. La précision de la profondeur de la poche est de ±0,1 mm aux quatre coins. Le poinçon inférieur est entraîné par un servomoteur et une vis pour un formage à force constante, tandis que la matrice supérieure est fermée par un vérin surpresseur gaz-liquide rapide avec une sortie maximale de 10 t.
Q4 : Quelle performance de production la machine offre-t-elle ?
La capacité de l'équipement est ≥ 150 cellules/jour (sur la base de 8 heures, hors temps de chargement et de déchargement). Le rendement de l'équipement est ≥ 99 %, basé sur les défauts causés uniquement par l'équipement, et le taux de défaillance de l'équipement est ≤ 2 %, couvrant les défaillances causées par l'équipement et excluant la maintenance régulière et la préparation avant production. Le changement de format est effectué par une personne en deux heures.
Q5 : Comment les déchets et les pièces finies sont-ils traités ?
Le dispositif de réception collecte séparément les déchets et les produits finis. Les pièces finies sont évacuées par la goulotte et récupérées manuellement dans le bac à matériaux. Les déchets - le matériau restant entre les cellules après la découpe, généralement ≤ 5 mm - sont collectés séparément dans le bac à déchets. La découpe des déchets utilise une découpe par positionnement servo.
Q6 : Quelles sont les exigences en matière d'utilités et d'environnement pour la machine ?
L'installation nécessite une alimentation monophasée 220 V / 50 Hz (puissance 2,5 kW) et une source d'air comprimé de 0,5-0,6 MPa, stable à 0,5 MPa, avec une consommation d'air d'environ 0,04 m³/min. L'environnement doit être compris entre 15 °C et 35 °C, avec une humidité relative ≤ 70 % sans condensation, sans gaz inflammables ou corrosifs, et une propreté de classe 100 000. L'air comprimé doit respecter les limites spécifiées en matière de particules, de point de rosée et de teneur en huile, et l'alimentation en air comprimé de l'installation est spécifiée à ≥ 0,6 MPa et 1 m³/min au niveau du raccord rapide de 10 mm.
Q7 : Quelles fonctionnalités de sécurité la machine offre-t-elle ?
Toutes les unités d'action sont équipées de protections et d'un système d'accès par porte ; la machine ne peut pas fonctionner lorsqu'une porte est ouverte. Le système de contrôle propose des modes automatique, manuel et maintenance, le mode maintenance verrouillant les pièces mobiles pendant l'entretien. Un rideau de sécurité Panasonic est installé en tant que composant standard, et le système fournit une gestion multi-utilisateurs avec des autorisations d'utilisation différentes pour chaque utilisateur.
Q8 : Comment la machine est-elle contrôlée et surveillée ?
La machine utilise un automate Panasonic (60 points, avec 10 % des points d'E/S réservés pour une extension future) et un écran tactile Weinview de 7 pouces. L'IHM prend en charge la gestion des autorisations à trois niveaux protégée par mot de passe, les recettes, les statistiques de données de production, les enregistrements d'alarmes historiques, et affiche les données de contrôle de l'équipement (quantité OK, quantité NG, production totale, capacité, rendement, taux d'utilisation), l'état de l'équipement, la liste et l'emplacement des défauts, les fonctions de débogage et les paramètres système.
Prêt à ajouter un formage de boîtier continu et de précision à votre ligne de production de cellules de poche ? Demandez un devis pour la TOB-ZCY-002 avec vos spécifications de bobine de film (largeur, diamètre intérieur et extérieur) et votre dessin de poche. Nos ingénieurs en équipement de cellules de poche peuvent vous conseiller sur la configuration de la matrice, les paramètres d'alimentation et la planification du changement de format pour vos conceptions de cellules.
tob.amy@tobmachine.com | +86 181 2071 5609
Vous pourriez également avoir besoin de
▶ Machine de formage automatique de boîtiers de cellules de type poche pour film laminé en aluminium - Une machine de formage de boîtiers automatique pour film laminé en aluminium. Une solution de formage TOB alternative pour la production de boîtiers de cellules de type poche ; comparez avec la TOB-ZCY-002 pour trouver la configuration correspondant à la géométrie de votre poche et à votre rythme de production.
▶ Machine de formage de cellules de type poche au lithium - Une machine de formage pour cellules de type poche au lithium. Une plateforme de formage TOB associée pour la production de poches de cellules, complétant la TOB-ZCY-002 pour différentes spécifications de produit.
▶ Machine de scellage automatique supérieure et latérale pour cellules de type poche - Une machine de scellage automatique supérieure et latérale pour cellules de type poche. Complète la TOB-ZCY-002 en aval : la poche formée par la machine de formage de boîtiers passe au scellage supérieur et latéral à mesure que l'assemblage de la cellule se poursuit.
Prochaine:
Caisse automatique de cellules de poche formant la machine pour le film stratifié en aluminium
si vous êtes intéressé par nos produits et souhaitez en savoir plus, laissez un message ici, nous vous répondrons dans les plus brefs délais.


 abonnez-vous