Chinese
 English
 Deutsch
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- Accueil
- >
- équipement à pile bouton
- >
- enrobeuse de laboratoire
- >
- Machine d'enduction à filière à fente double couche de haute précision
Catégories
Produits chauds
Loading...
Machine d'enduction à filière à fente double couche de haute précision
Marque:
TOB NEW ENERGYarticle no.:
TOB-EFCB300X200ordre (moq):
1 setPaiement:
L/C, T/Torigine du produit:
Chinaport d'expédition:
XIAMEN
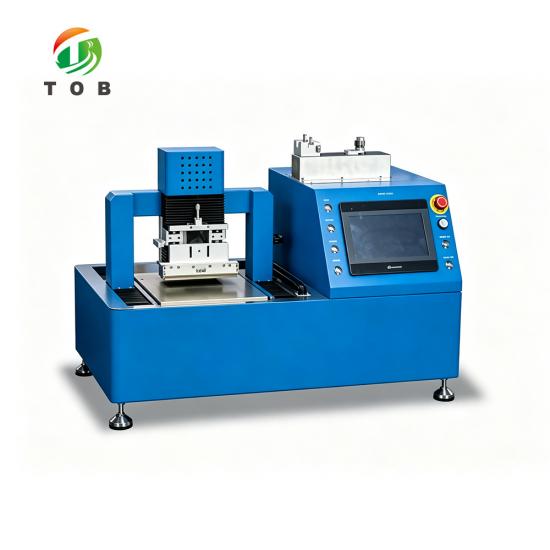
Machine de revêtement à filière plate double couche de haute précision - TOB-EFCB300X200
Deux pompes à seringue alimentent une filière plate : course de 300 mm, largeur de revêtement de 200 mm, film sec de 10 à 250 μm, sur une plaque chauffée à 150 °C
Présentation du produit et applications idéales
Le TOB-EFCB300X200 est une machine de revêtement à filière plate qui dépose des films minces sur des substrats en feuilles. Deux pompes à seringue alimentent une seule filière, de sorte qu'un empilement à deux couches sort de la fente en un seul passage au lieu de deux, et le substrat est maintenu sur une plaque à vide chauffée à 150 °C pendant toute la course.
Il est construit à partir de quatre parties : la tête de filière plate, la plateforme de revêtement, le système d'alimentation et le système de commande. Un servomoteur déplace la filière sur une course de 300 mm à une vitesse réglée sur l'écran tactile. L'entrefer entre la filière et la plaque est réglé à l'aide d'un micromètre de 0 à 5 mm, et la cale à l'intérieur de la filière fixe l'entrefer humide à travers lequel passe la suspension.
Idéal pour :
- Films minces céramiques, où la barbotine doit être déposée avec une épaisseur humide uniforme avant d'être séchée et cuite.
- Films minces cristallins, où l'épaisseur de la couche détermine la croissance du cristal.
- Films de matériaux de batterie, utilisés avec du LFP et des suspensions similaires à des vitesses de revêtement allant jusqu'à 120 mm/s.
- Films minces nanométriques spéciaux, où la plage inférieure de 10 à 250 μm constitue le point de fonctionnement.
Il s'agit d'un instrument à fente d'enduction pour substrats en feuilles, et non d'une enrobeuse de production roll-to-roll : la feuille doit reposer à plat sur la plaque de 385 x 300 mm et conserver sa forme sous vide. Si le film est coulé avec une lame au lieu d'une filière, lemachine de revêtement et de séchage automatique de filmest le même format de banc avec une racle. Si la couche est unique et que le substrat est plus large que 200 mm, leenducteur à fente de laboratoire avec une course de 800 mm est la machine la plus longue de la gamme.
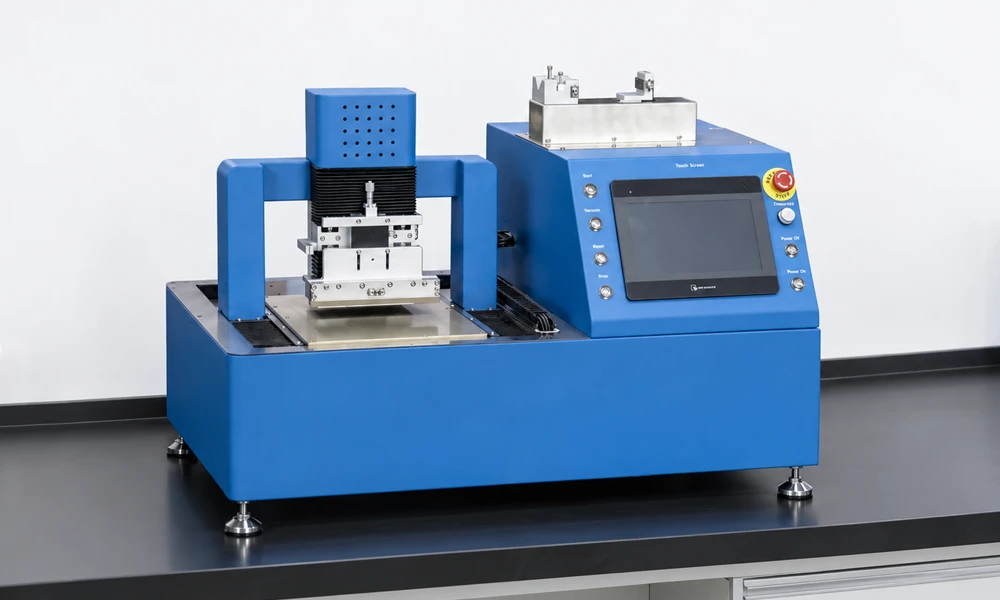
Le TOB-EFCB300X200 sur un banc dans un laboratoire de batteries.
Spécifications complètes
Les 19 spécifications sont regroupées selon ce qu'elles contraignent : la manière dont le film est formé, la manière dont le substrat est maintenu, et ce que la machine exige de la pièce où elle est installée.
1. Revêtement et alimentation
| Paramètre | TOB-EFCB300X200 |
|---|---|
| Méthode de revêtement | Enduction par filière fendue à double couche |
| Méthode d'alimentation | 2 pompes à seringue de haute précision, capacité sélective |
| Vitesse d'enduction | 0 à 120 mm/s (par exemple avec une boue LFP) |
| Entraînement de l'enduction | Servomoteur, vitesse réglable en continu sur l'écran tactile |
| Largeur d'enduction | 200 mm |
| Course utile | 300 mm |
| Distance entre la filière et la plaque | 0 à 5 mm, réglable |
| Réglage de la filière | Réglage micrométrique |
| Précision | ±3 μm (comparateur à cadran optionnel de 1 μm) |
| Épaisseur de film sec | 10 à 250 μm |
2. Substrat, chauffage et vide
| Paramètre | TOB-EFCB300X200 |
|---|---|
| Plaque à vide | Plaque à vide en aluminium |
| Dimensions de la plaque à vide | L 385 mm x l 300 mm x H 29 mm |
| Fixation du substrat | Maintien par vide |
| Source de vide | Externe |
| Température maximale de chauffage du substrat | Température ambiante jusqu'à 150 °C, régulateur de température numérique, ±2 °C |
3. Alimentation, poids et installation
| Paramètre | TOB-EFCB300X200 |
|---|---|
| Alimentation électrique | 220 V / 50 Hz |
| Puissance | 2,5 kW |
| Poids | 110 kg |
| Dimensions | L 1000 mm x l 600 mm x H 710 mm |
Les dimensions décrivent la machine telle qu'elle est fournie. La source de vide étant externe, la pompe et son tuyau se trouvent à l'extérieur de l'empreinte au sol de 1000 x 600 mm.
Pourquoi appliquer deux couches à travers une seule filière change le processus
Une machine monocouche réalise le même empilement en deux passages. Entre les deux, la première couche doit être séchée, manipulée et réalignée, et chacune de ces étapes représente un risque de décalage de la seconde couche par rapport à la première. L'alimentation des deux couches à travers une seule fente élimine l'étape de séchage et le réalignement qui l'accompagne : les deux couches sont positionnées l'une par rapport à l'autre par la filière, et non par l'opérateur.
Chaque pompe est réglée indépendamment, de sorte que les deux couches n'ont pas besoin d'avoir la même épaisseur. Le ratio entre elles dépend d'un simple réglage de pompe, et modifier un ratio de cette façon prend une minute plutôt que de nécessiter un changement de cale d'épaisseur.
La cale d'épaisseur détermine quelles suspensions la machine peut traiter. Plusieurs épaisseurs s'adaptent à la même filière, ce qui permet de traiter sur cette machine aussi bien un film nanométrique à faible viscosité qu'une pâte céramique plus épaisse en changeant simplement la cale d'épaisseur plutôt que la tête.
C'est à faible débit qu'une pousse-seringue justifie son prix. Une fine couche sur une piste de 200 mm consomme très peu de suspension par seconde, et une pompe incapable de maintenir un faible débit aussi stable délivre un film plus épais par endroits. Ces pompes sont spécifiées pour cette plage de faibles débits, qui correspond à la partie de l'intervalle de 10 à 250 μm la plus difficile à maintenir.
La chaleur arrive par le bas, à travers la plaque et le substrat, de sorte que le film forme une peau en partant du côté substrat vers le haut tandis que le solvant s'évapore par le dessus. Une plaque maintenue à ±2 °C permet de conserver une progression uniforme sur toute la largeur du revêtement.
Lorsque la couche est formée par retrait plutôt que par une fente dosée, le dispositif d'enrobage par trempage avec étuve à température constante constitue l'autre méthode de la gamme.
Caractéristiques techniques clés
- Deux pompes, une filière. Chaque couche est dosée par son propre pousse-seringue et les deux se rejoignent à l'intérieur de la tête, de sorte que l'empilement est formé en une seule fois au niveau de la fente au lieu d'être réalisé en deux passages séparés par une étape de séchage.
- Chauffage uniforme sur grande surface. La plaque chauffe sur toute sa surface à ±2 °C près, ce qui permet de maintenir une cible de 10 μm d'un bout à l'autre de la course de 300 mm ; une zone froide se traduirait par une surépaisseur dans me film.
- Chariot asservi, vitesse continue. La plage de 0 à 120 mm/s se règle depuis l'écran tactile sans paliers fixes, de sorte que la même cale peut être utilisée plus lentement pour une couche mince sans changer de matériel.
- Entrefort de filière micrométrique. La distance entre la filière et la plaque se règle au micromètre de 0 à 5 mm, de sorte que l'écartement est une valeur numérotée pouvant être consignée sur une étiquette et reproduite par l'opérateur suivant.
- Corps de filière en acier inoxydable. La tête se situe à quelques millimètres au-dessus d'une plaque fonctionnant jusqu'à 150 °C, et doit y conserver sa forme tout en résistant à la corrosion provoquée par ces suspensions.
- Cales d'épaisseur interchangeables. Plusieurs épaisseurs s'adaptent à la même filière, permettant à une seule machine de couvrir une large gamme de viscosités de suspension sans nécessiter de seconde tête.
- Maintien sous vide, sans brides. Rien n'exerce de pression sur les bords de la feuille et rien n'a besoin d'être scotché, ainsi la largeur totale de 200 mm reste disponible et le substrat ne se déforme pas lorsqu'il est maintenu.
- Alimentation intégrée. Les pompes, le chariot et la température de la plaque sont démarrés et réglés depuis un seul écran plutôt que par trois interrupteurs séparés, ce qui garantit la reproductibilité d'une recette.
Recommandations d'utilisation, maintenance et sécurité
1. Avant et pendant une passe d'enduction
Raccordez la ligne de vide avant de poser la première feuille ; sans elle, la plaque ne maintient rien et la filière entraînera le substrat. Réglez l'écartement entre la filière et la plaque sur le micromètre, le chariot étant parqué, installez la cale choisie pour la suspension, puis chargez les deux seringues et purgez jusqu'à ce qu'aucune ligne ne contienne d'air. Effectuez la première passe sur une feuille de réglage à la vitesse prévue, mesurez le film sec et corrigez au moyen du débit de la pompe plutôt qu'avec la cale : la cale définit l'écartement humide et n'est pas destinée à être modifiée en cours d'application.
La plaque reste à température après l'arrêt du chariot. Déplacez les échantillons avec des précelles plutôt qu'avec les doigts, et laissez la plaque refroidir avant de modifier quoi que ce soit dans la zone de la filière.
2. Maintenance et sécurité
- Nettoyez la filière après chaque passe. La suspension restant dans la fente sèche et modifie l'écartement au redémarrage suivant, ce qui se traduit par un redans dans le film plutôt que par un défaut évident.
- Rincez les deux pompes. Injectez le solvant utilisé dans la suspension à travers chaque ligne avant de laisser la machine à l'arrêt plus d'une journée.
- Essuyez la plaque. Utilisez un chiffon doux imbibé d'alcool une fois la plaque refroidie ; une particule séchée sous la feuille se traduit par une zone mince dans le revêtement.
- Maintenez la surface de vide plane. Une particule surélevée entre la plaque et le substrat soulève localement la feuille et le film s'amincit à cet endroit.
- Manipulez les cales avec précaution. Une cale tordue ne peut pas être redressée pour retrouver un écartement défini, et un bord endommagé laisse une traînée le long du revêtement.
- Les vapeurs de solvant ne sont pas évacuées par la machine. Faites fonctionner l'équipement sous le système d'extraction de laboratoire requis par votre solvant, et portez des gants ainsi qu'une protection oculaire lors de la manipulation des suspensions.
FAQ technique
Q1 : Pourquoi utiliser deux pompes au lieu de mélanger les deux couches avant la filière ?
Parce que les deux couches sont généralement constituées de matériaux différents appliqués selon des épaisseurs différentes. Deux pompes permettent de régler chaque débit indépendamment et de maintenir les matériaux séparés jusqu'à ce qu'ils se rencontrent au niveau de la fente ; ainsi, l'interface entre les couches est déterminée par la filière plutôt que par la qualité du mélange des deux suspensions.
Q2 : La machine sèche-t-elle le film ?
Elle chauffe le substrat, pas l'air. La plaque fonctionne de la température ambiante jusqu'à 150 °C, de sorte que le film sèche par le bas pendant que la feuille repose dessus, mais il n'y a pas de tunnel de séchage séparé ni de système de circulation d'air. Les solvants à très bas point d'ébullition formeront rapidement une peau à 150 °C ; ceux à haut point d'ébullition peuvent nécessiter plus de temps sur la plaque ou un passage en étuve séparée.
Q3 : Puis-je appliquer une seule couche avec cette machine ?
La filière et le système d'alimentation sont conçus pour deux couches. La faisabilité d'une application monocouche dépend de la cale et de la configuration de l'entrée ; indiquez-nous votre objectif afin que nous confirmions la configuration avant la commande plutôt qu'après.
Q4 : Qu'est-ce qui détermine réellement l'épaisseur du film sec ?
Trois facteurs, dans cet ordre : l'épaisseur de la cale, le débit de la pompe et la vitesse du chariot. La température de la plaque est une quatrième variable, mais elle agit sur le séchage plutôt que sur l'écartement humide ; elle est donc ajustée après avoir fixé les trois autres.
Q5 : Quelle dimension de substrat convient, et quelles conditions doit-il remplir ?
La plaque mesure 385 mm de long x 300 mm de large, la largeur de couchage est de 200 mm et la course est de 300 mm. La feuille doit être plate et suffisamment rigide pour reposer sur la plaque et conserver sa forme sous vide ; un film souple ne tiendra pas et la matrice ne pourra pas passer au-dessus.
Q6 : De quoi la machine a-t-elle besoin dans la pièce ?
Une alimentation de 220 V / 50 Hz à 2,5 kW, une ligne de vide externe et un établi pouvant supporter 110 kg sur un encombrement de 1000 mm de long x 600 mm de large x 710 mm de haut. La source de vide ne fait pas partie de la machine, prévoyez donc ce raccordement avant l'installation.
Envoyez-nous les deux épaisseurs de couche, la viscosité de la suspension et la taille de votre plus grande feuille, et nous vous confirmerons l'épaisseur de la cale, la capacité de la pompe et si la feuille s'adapte à la plaque avant que vous ne passiez commande.
tob.amy@tobmachine.com | +86 181 2071 5609
Révisé par : Science Wang, Ceinture Noire Six Sigma, Lignes de Batteries | Dernière mise à jour : 22-10-2026
Précédent:
Machine d'enduction à filière à fente de haute précisionProchaine:
Machine automatique d'enduction et de séchage de film, course de 300 et 400 mm
si vous êtes intéressé par nos produits et souhaitez en savoir plus, laissez un message ici, nous vous répondrons dans les plus brefs délais.


 abonnez-vous