Chinese
 English
 Deutsch
 italiano
 español
 português
 Nederlands
 日本語
 한국의


- Accueil
- >
- équipement à pile bouton
- >
- enrobeuse de laboratoire
- >
- Machine automatique d'enduction et de séchage de film, course de 300 et 400 mm
Catégories
Produits chauds
Loading...
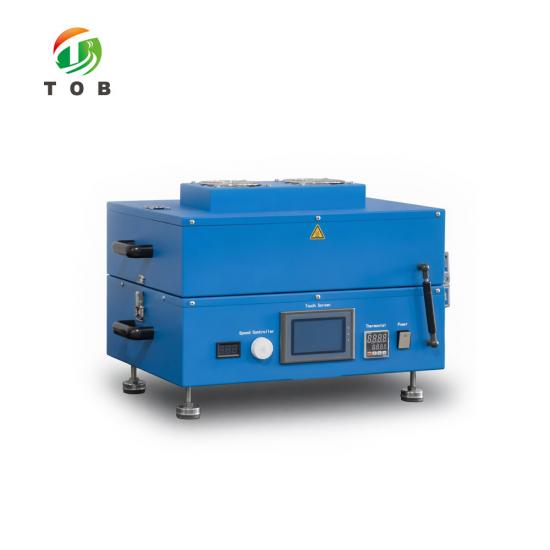
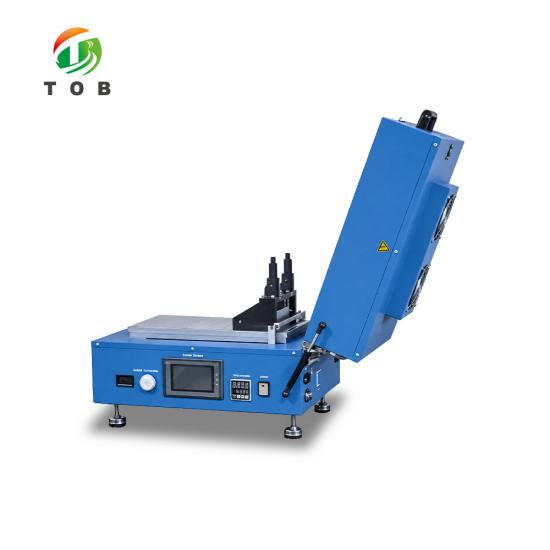
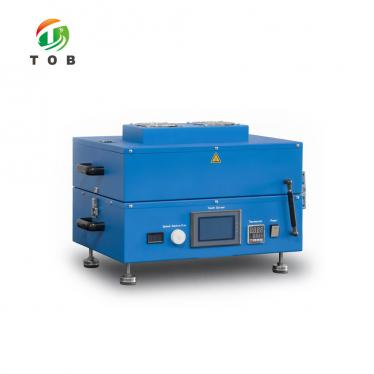
Machine automatique d'enduction et de séchage de film, course de 300 et 400 mm
Marque:
TOB NEW ENERGYarticle no.:
TOB-VCH-300X250 / TOB-VCH-400X250ordre (moq):
1 setPaiement:
L/C, T/Torigine du produit:
Chinaport d'expédition:
XIAMEN
Machine automatique d'enduction et de séchage de films - Série TOB-VCH
Une plateforme plate chauffée, deux courses d'enduction : TOB-VCH-300X250 (300 mm) et TOB-VCH-400X250 (400 mm)
Aperçu du produit et applications idéales
Le TOB-VCH est un dispositif d'enduction à lit plat chauffé : une lame racleuse se déplace sur un substrat maintenu par aspiration à une vitesse définie, dépose un film humide d'épaisseur contrôlée, et la plaque sous-jacente sèche ce film jusqu'à 130 °C sans que le film ne soit soulevé et déplacé. Le coulage et le séchage s'effectuent sur la même surface, de sorte qu'un échantillon passe de l'état de bouillie à un film sec et manipulable en un seul passage et une seule configuration.
Deux modèles partagent cette plateforme. Ils utilisent la même lame, le même concept de plaque à vide, le même automate programmable (PLC) et écran tactile ainsi que le même entraînement de 0 à 120 mm/s ; ils diffèrent par la course d'enduction (300 mm ou 400 mm), la longueur de la plaque à vide (415 mm ou 515 mm), le système de chauffage, la puissance et l'encombrement. Les différences sont présentées côte à côte dans la section des spécifications, ce qui vous permet de choisir un modèle sans avoir à lire deux pages séparées.
Idéal pour :
- Les films minces en céramique, où une couche crue doit être coulée à plat et séchée sans fissuration
- Les films minces nanocristallins et spéciaux qui nécessitent une épaisseur humide répétable de l'ordre du micromètre
- Les bouillies d'électrodes de batterie sur feuille de cuivre ou d'aluminium, y compris le LFP, pour lesquelles la plage de 0 à 120 mm/s est adaptée à cette rhéologie
- Tout laboratoire passant du coulage manuel à une course motorisée, où la variation d'un opérateur à l'autre est le problème à résoudre
Il s'agit d'un instrument de coulage à lame, et non d'une machine d'enduction de production. Si votre procédé est défini par une tête à fente (slot-die) plutôt que par une lame, le TOB-JYCM-800 lab slot die coater constitue un choix plus approprié ; si vous avez besoin d'un enduction continue sur une bande en mouvement au lieu d'une feuille à la fois, consultez le TOB-SY300J roll to roll coating machine.
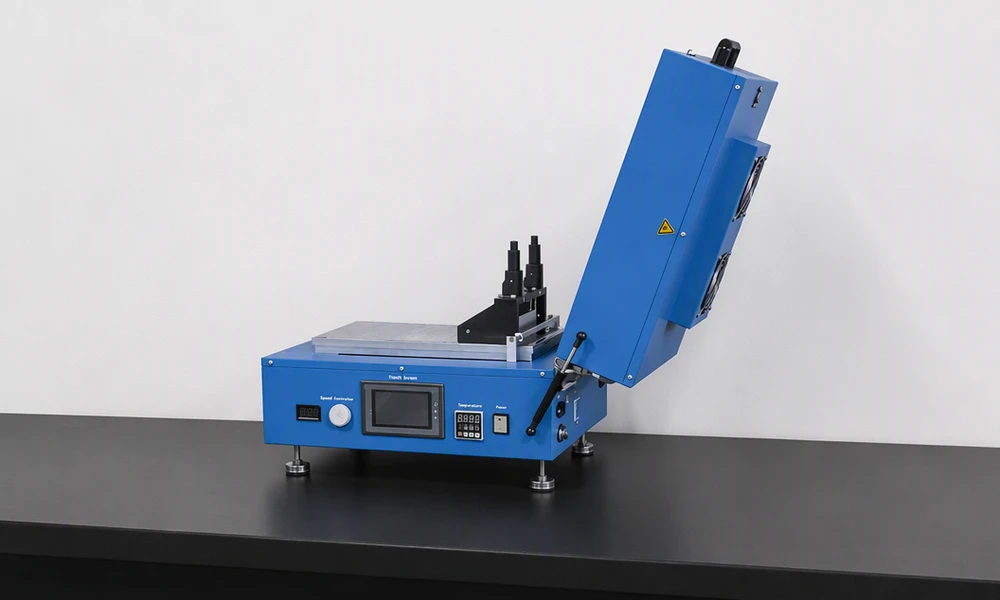
TOB-VCH-300X250 installé sur une table de laboratoire, couvercle ouvert, avec l'applicateur à lame racleuse sur le lit d'enduction.
Spécifications complètes
Tout ce qui ne change pas entre les deux modèles se trouve dans le premier tableau ; tout ce qui change se trouve dans le second, en deux colonnes, de sorte qu'une différence peut être lue sur une seule ligne.
1. Spécifications communes
| Paramètre | Valeur (les deux modèles) |
|---|---|
| Méthode d'enduction | Enduction sur lit plat avec l'applicateur de film standard ; lame racleuse ou barre d'enduction pour le tirage manuel |
| Vitesse d'enduction | 0-120 mm/s (réglé pour une bouillie LFP) |
| Entrefer de la lame | 0-6 mm, réglable |
| Précision d'enduction | ±3 μm (comparateur à cadran de 1 μm en option) |
| Chauffage et séchage | Température ambiante à 130 °C, régulateur de température numérique, ±2 °C |
| Plaque à vide | Plaque à vide en aluminium |
| Pompe à vide | Pompe sans huile, intégrée ; une source de vide externe peut être connectée à la place |
| Alimentation électrique | 220 V / 50 Hz |
| Commande | Automate programmable (PLC) avec écran tactile ; course, vitesse et température définies comme paramètres |
2. En quoi les deux modèles diffèrent
| Paramètre | TOB-VCH-300X250 | TOB-VCH-400X250 |
|---|---|---|
| Course de couchage | 300 mm, réglable en continu sur l'écran tactile | 400 mm, réglable en continu sur l'écran tactile |
| Taille de la plaque à vide | L 415 x l 300 x H 23 mm | L 515 x l 300 x H 23 mm |
| Agencement de chauffage | Chauffage uniforme sur une grande surface de la plaque | Chauffage uniforme par le haut et par le bas |
| Largeur de revêtement | 100 mm standard ; applicateurs de 150 mm et 250 mm en option ; maximum 250 mm | 100 mm standard ; applicateurs de 150 mm et 250 mm en option ; maximum 250 mm |
| Alimentation | 1,5 kW | 3 kW |
| Poids net | 38 kg | 65 kg |
| Dimensions externes | L560 x l530 x H370 mm | L660 x l550 x H370 mm |
Les dimensions externes sont approximatives et sont confirmées par rapport au dessin final avant l'expédition. Deux autres membres de la famille se trouvent en dehors de cette page : la course plus courte TOB-VCH-300X200 et les machines de type rouleau à rouleau (roll-to-roll) à l'échelle de production.
Composants électriques et mécaniques
Les pièces qui déterminent la durée pendant laquelle la machine reste étalonnée sont énumérées ci-dessous. Trois éléments diffèrent entre les deux modèles et sont présentés dans les deux colonnes plutôt que d'être moyennés.
| Composant | TOB-VCH-300X250 | TOB-VCH-400X250 |
|---|---|---|
| Écran tactile | Samkoon | Samkoon |
| Moteur pas à pas | Leadshine / Zhikong | Leadshine |
| Régulateur de température | Autonics | Autonics |
| Relais intermédiaire | IDEC | IDEC |
| Relais statique | FOTEK | FOTEK |
| Bloc d'alimentation | MEAN WELL | MEAN WELL |
| Disjoncteur | CHINT | CHINT |
| Raccords pneumatiques | AirTAC | AirTAC |
| Roulement | NSK / HRB | HRB |
| Palier linéaire | MYT | MYT |
| Tube chauffant | Linzhi | Linzhi |
Pour répondre aux exigences de livraison, le fournisseur se réserve le droit de remplacer des composants par des alternatives de qualité équivalente d'autres marques en fonction de la disponibilité sur le marché, sans préavis au client.
Pourquoi une plaque chauffante à vide transforme le film
Un film humide est fragile pendant ses premières minutes d'existence. Tout ce qui le touche, l'incline ou le sèche de manière inégale se manifeste plus tard par un gradient d'épaisseur, un bord fissuré ou un micropore, et à ce stade, la cause est difficile à isoler. La plaque s'attaque à trois de ces modes de défaillance à la fois.
Elle maintient le substrat bien à plat.Les feuilles de cuivre et d'aluminium arrivent avec une courbure et une mémoire du rouleau. Même fixées par du ruban adhésif sur les bords, elles font toujours un pont au milieu, et la lame découpe alors un film plus mince au-dessus du pont et plus épais sur les bords. Le vide plaque l'ensemble de la feuille sur une face en aluminium usinée, de sorte que la lame voit un plan unique sur toute sa largeur.
Elle sèche à partir du substrat vers le haut.La chaleur traverse la plaque et la feuille pour atteindre le fond de la couche humide. Le solvant s'échappe par la surface libre tandis que le film reste ancré à la feuille en dessous, ce qui est l'opposé du séchage d'un échantillon dans un four sur un plateau, où le film peut former une peau, faire des cloques ou se soulever sur les bords en se rétractant.
Elle élimine l'étape de manipulation.Couler, sécher, puis relâcher le vide et retirer l'échantillon sous forme de film fini. Rien n'a besoin d'être transféré à l'état humide, il n'y a donc ni affaissement, ni ondulation, ni réajustement de l'échantillon entre le couchage et le séchage.
La limite maximale est de 130 °C, maintenue à ±2 °C par un régulateur numérique. Cela couvre l'eau, l'éthanol, la NMP et la plupart des solvants à bas point d'ébullition utilisés dans le coulage en bande, mais il s'agit d'une température de séchage, et non d'une température de frittage ou de recuit ; si votre procédé nécessite 200 °C ou plus, cet instrument ne convient pas, quel que soit le modèle.
Caractéristiques techniques clés
- Chauffage uniforme sur grande surface.Le 300X250 chauffe à partir de la plaque sur toute la zone de travail ; le 400X250 chauffe uniformément par le haut et par le bas. Tous deux visent le même objectif : aucune zone froide aux extrémités de la course, où un film sèche plus lentement et finit par présenter une microstructure différente de celle du milieu.
- Lame entraînée par moteur, vitesse variable en continu. Le chariot est entraîné par un moteur pas à pas et la vitesse est réglée sur l'écran tactile entre 0 et 120 mm/s. Le coulage manuel lie l'épaisseur du film à la vitesse à laquelle l'opérateur se trouve pousser, c'est pourquoi deux personnes produisent deux échantillons différents à partir d'une seule boue.
- Plaque en aluminium à vide. La feuille est placée et libérée en quelques secondes sans ruban adhésif, et la pompe intégrée sans huile signifie qu'aucune ligne de vide externe n'est nécessaire ; une source externe peut être connectée à la place si le laboratoire en possède déjà une.
- Applicateur de film standard, entrefer de 0 à 6 mm. L'épaisseur humide est définie par l'entrefer plutôt que par approximation, et des applicateurs à barre ou d'autres dispositifs de mesure peuvent remplacer l'étalement manuel lorsqu'un régime de cisaillement différent est souhaité.
- Suffisamment petit pour une boîte à gants. Toute la machine est conçue pour tenir à l'intérieur d'une boîte à atmosphère inerte, ce qui la rend utilisable pour le lithium métallique, le sodium et d'autres produits chimiques sensibles à l'air où la boue ne peut pas être exposée à l'air du laboratoire entre le coulage et le séchage.
- PLC avec écran tactile. La longueur de course, la vitesse du chariot, la température et la séquence de vide sont définies comme des paramètres plutôt que comme des arrêts mécaniques, de sorte qu'une recette peut être écrite, répétée et remise à l'opérateur suivant.
Recommandations d'utilisation, maintenance et sécurité
1. Avant et pendant un cycle de couchage
- Essuyez la plaque et la lame avec de l'alcool et un chiffon doux. Un seul flocon de boue séchée sous la lame apparaît sous la forme d'une rayure longitudinale dans le film.
- Posez la feuille ou le substrat sur la plaque à vide, activez le vide et vérifiez que la feuille est plate sur les quatre bords avant de continuer.
- Réglez l'entrefer humide sur l'applicateur, n'importe où dans la plage de 0 à 6 mm, et verrouillez-le.
- Entrez la longueur de course et la vitesse du chariot sur l'écran tactile. Les deux sont continus, de sorte que le nombre que vous écrivez dans le cahier de laboratoire est le nombre avec lequel la machine fonctionne.
- Réglez la température de la plaque et attendez qu'elle se maintienne au point de consigne à ±2 °C près. Couler sur une plaque qui est encore en train de monter produit un film qui sèche à une vitesse variable sur toute sa longueur.
- Cousez, puis laissez le film sur la plaque pour qu'il sèche avant de relâcher le vide et de soulever l'échantillon. Relâcher trop tôt est le moyen le plus courant d'obtenir un film gondolé ou fissuré.
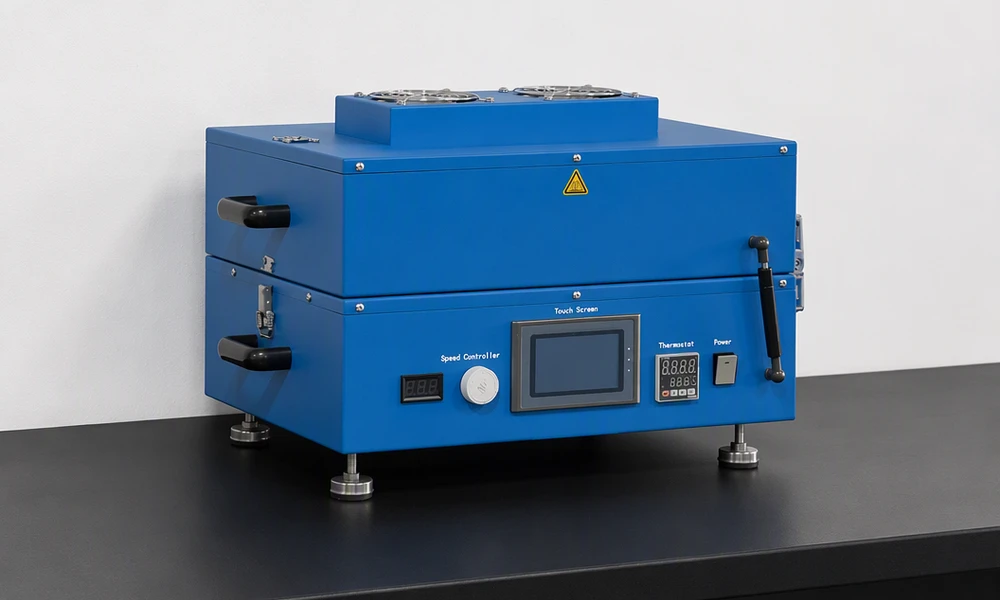
La même machine avec le couvercle fermé, la position dans laquelle elle est laissée pendant qu'un film sèche sur la plaque.
La plaque reste à température après l'arrêt du chariot. Déplacez les échantillons avec des brucelles ou une lame, et non avec les doigts.
2. Maintenance et sécurité
- Nettoyage. Essuyez régulièrement avec un chiffon doux humidifié avec de l'alcool, et maintenez la plaque et la lame exemptes de boue séchée.
- Lubrification. Huilez les pièces mobiles pour que le chariot continue de fonctionner sans accroc ; un rail de guidage sec apparaît d'abord sous la forme d'une ondulation de vitesse.
- Longues périodes d'inactivité. Nettoyez les surfaces mobiles, puis vaporisez-les avec de l'huile antirouille avant de ranger la machine.
- Éléments de fixation. Vérifiez les vis, les écrous et les goupilles selon un calendrier. Un élément de fixation desserré sur une machine de couchage est à la fois un risque pour la qualité et un risque pour la sécurité.
- Mains hors de la zone de déplacement. Ne mettez jamais les mains ou une quelconque partie du corps dans la zone de mouvement ou la zone de travail pendant que le machine est en marche, et ne laissez qu'une seule personne faire fonctionner la machine à la fois, afin que personne ne soit piégé par un démarrage qu'il n'attendait pas.
- Pas de démontage non autorisé. Les techniciens externes et le personnel qui n'ont pas été désignés par l'usine ne doivent pas démonter l'équipement.
FAQ technique
Q1 : Pourquoi s'arrêter à 130 °C, et que cette machine ne peut-elle pas sécher ?
Parce que 130 °C est une température de séchage, et non une température de traitement thermique. Il élimine l'eau, l'éthanol, la NMP et les autres solvants à bas point d'ébullition utilisés dans le formage par ruban assez rapidement pour que le film durcisse alors que les particules sont encore là où la lame les a placées. Ce qu'il ne fera pas, c'est recuire une céramique, fritter une cathode ou éliminer un additif à haut point d'ébullition qui ne s'échappe qu'au-dessus de 200 °C. Si votre recette nécessite ces températures, la limitation est la plaque, et non le modèle, et un four tubulaire ou un coater haute température est l'instrument approprié.
Q2 : Pourquoi maintenir la feuille par le vide au lieu de la fixer avec du ruban adhésif ?
Le ruban adhésif ne touche que les bords, de sorte que le milieu d'une feuille gondolée fait toujours pont, et la lame passe par-dessus ce pont en coupant un film plus mince que ne le dit l'entrefer. Le vide agit sur toute la surface en même temps et tire la feuille sur un plan usiné. Il ne laisse également aucun adhésif sur la feuille, ce qui importe si la feuille couchée va directement dans une étape d'assemblage de cellule où les résidus contamineraient la pile.
Q3 : Racleur (doctor blade) ou applicateur à barre — lequel choisir et pourquoi ?
La lame est l'outil standard sur cette plateforme : un entrefer, une vitesse, un film d'épaisseur constante sur toute la course, ce qui est ce que l'on souhaite lorsque la variable étudiée est la boue plutôt que la méthode de couchage. Un applicateur à barre applique une histoire de cisaillement différente et convient mieux aux films très minces ou pour reproduire une recette de la littérature qui spécifie une barre rainurée. Les deux peuvent être utilisés ici ; la lame est fournie en tant qu'élément standard et la barre est une option d'étalement manuel.
Q4 : Pourquoi le 400X250 a-t-il besoin de 3 kW là où le 300X250 a besoin de 1,5 kW ?
Conformément aux deux différences indiquées dans le tableau des spécifications : la plaque est plus longue (515 mm contre 415 mm), et le modèle 400X250 chauffe par le haut et par le bas tandis que le 300X250 chauffe par la plaque. Une surface chauffée plus longue ainsi qu'une seconde surface de chauffe représentent environ le double de la chaleur à fournir, ce qui correspond à l'ordre de grandeur de la différence entre 1,5 kW et 3 kW. C'est également la raison pour laquelle le 400X250 nécessite la vérification de sa propre alimentation avant l'installation plutôt que de partager un circuit d'établi.
Q5 : Pourquoi placer une machine à enduire à l'intérieur d'une boîte à gants ?
Parce que pour le lithium métal, le sodium et plusieurs systèmes au sulfure, la suspension ne peut pas être exposée à l'air ambiant du laboratoire entre le coulage et le séchage. L'humidité et l'oxygène réagissent à la surface du film frais, et les dégâts sont faits avant même que l'échantillon n'atteigne une cellule. Le coulage et le séchage à l'intérieur de la boîte maintiennent toute la séquence sous la même atmosphère, ce qui explique également pourquoi la machine est construite de manière compacte : un instrument qui ne passe pas par l'antichambre est un instrument qui ne peut pas du tout être utilisé de cette façon.
Q6 : De quel modèle ai-je besoin, 300X250 ou 400X250 ?
Partez de l'échantillon, et non du cahier des charges. La course doit être plus longue que votre échantillon le plus long, augmentée d'une marge d'entrée et d'une marge de sortie à chaque extrémité, sinon la lame est encore en train d'accélérer ou déjà en train de décélérer sur une partie du film. Vérifiez ensuite la longueur de la plaque à vide par rapport à ce même échantillon, car une plaque de 415 mm ne peut pas retenir utilement une feuille de 400 mm avec une marge aux deux extrémités. Enfin, vérifiez l'encombrement et l'alimentation : 560 x 530 mm pour 1,5 kW, ou 660 x 550 mm pour 3 kW. Si même la course de 300 mm laisse trop de plaque inutilisée pour les échantillons que vous traitez réellement, le modèle plus court 300X200 de la même gamme constitue une solution plus compacte et plus économique.
Envoyez-nous la boue, l'épaisseur humide, le solvant et la taille du plus grand échantillon que vous devez enduire, et nous vous dirons laquelle des deux courses convient, et si l'applicateur standard de 100 mm suffit ou si vous avez besoin de la version de 150 mm ou 250 mm.
tob.amy@tobmachine.com| +86 181 2071 5609
Revu par : Science Wang, Six Sigma Black Belt, Lignes de batteries | Dernière mise à jour : 2026-10-21
Précédent:
Machine d'enduction à filière à fente double couche de haute précisionProchaine:
Machine automatique d'enduction et de séchage de film
si vous êtes intéressé par nos produits et souhaitez en savoir plus, laissez un message ici, nous vous répondrons dans les plus brefs délais.


 abonnez-vous